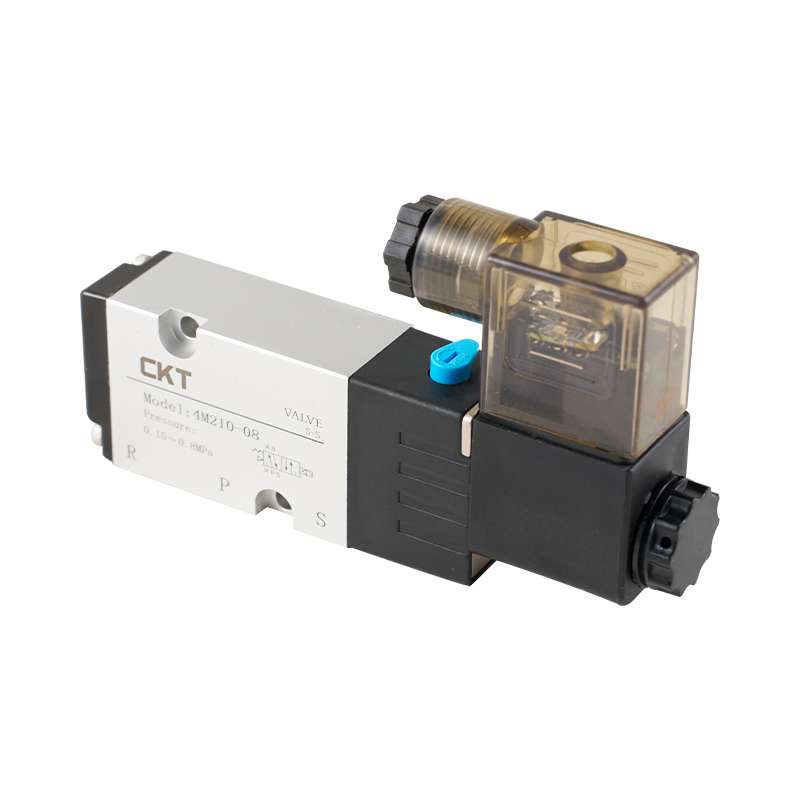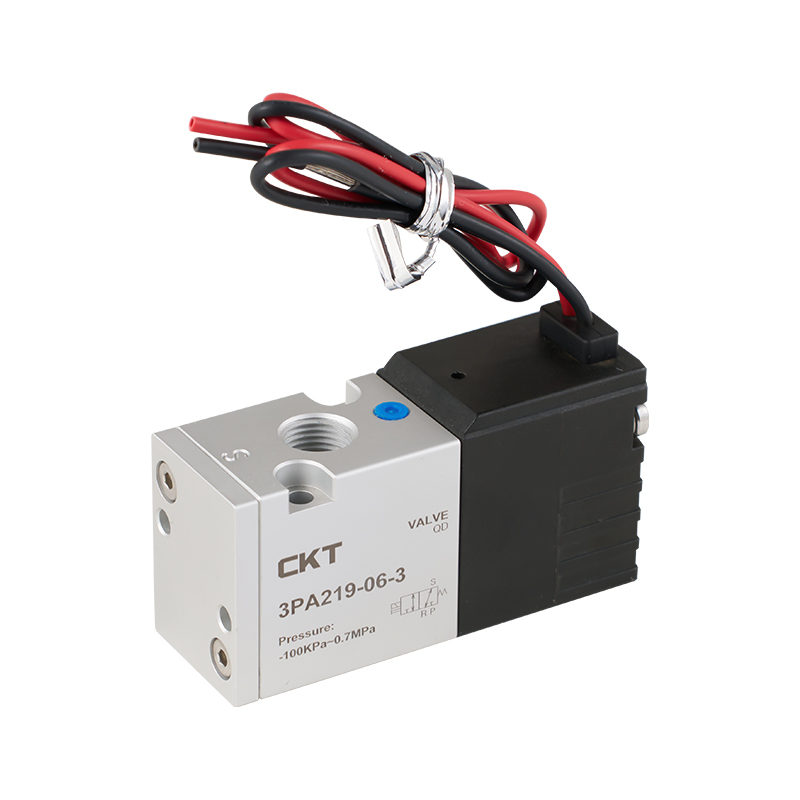


Dalam bidang perindustrian seperti petrokimia, rawatan air, dan pengeluaran tenaga, Injap Proses bertindak seperti "injap dalam saluran darah," mengawal setiap aliran cecair. Data industri menunjukkan bahawa dalam sistem pengeluaran industri yang lengkap, bilangan Injap Proses boleh mencecah ratusan atau bahkan ribuan. Status operasinya secara langsung mempengaruhi kecekapan pengeluaran (kegagalan injap boleh mengurangkan kecekapan pengeluaran lebih daripada 30%) dan keselamatan (kira-kira 40% daripada kemalangan keselamatan industri berkaitan dengan kebocoran atau kegagalan injap). Walau bagaimanapun, kebanyakan pengamal masih menganggapnya hanya sebagai "alat menukar", mengabaikan logik teknikal yang kompleks dan operasi dan penyelenggaraan penting di belakangnya. Artikel ini akan menguraikan secara menyeluruh pengetahuan teras Injap Proses daripada perspektif definisi, jenis, pemilihan, pemasangan, pengendalian kecemasan dan pemeriksaan harian, memberikan panduan praktikal untuk pengeluaran perindustrian.
I. Apakah Sebenarnya Injap Proses? Apakah Peranan Yang Mereka Mainkan dalam Proses Perindustrian?
Untuk benar-benar memahami Injap Proses, mula-mula kita perlu melangkaui pemahaman satu dimensi "suis" dan mentafsirnya daripada tiga dimensi: prinsip kerja, fungsi teras dan nilai industri. Daripada definisi profesional, Injap Proses ialah peranti kawalan bendalir yang direka khusus untuk kawalan proses industri. Berbanding dengan injap isi rumah (seperti injap paip), ia bukan sahaja dapat merealisasikan fungsi on-off asas tetapi juga mengawal selia parameter utama seperti aliran bendalir, tekanan dan suhu dengan tepat. Mereka juga perlu menyesuaikan diri dengan keadaan kerja yang kompleks dalam senario industri, seperti suhu tinggi, tekanan tinggi, kakisan kuat dan kelikatan yang tinggi. Mekanisme kerja teras mereka adalah untuk menukar luas keratan rentas berkesan saluran bendalir melalui pergerakan komponen alih dalaman (seperti teras injap, pintu pagar, dan bebola), dengan itu secara aktif campur tangan dalam proses penghantaran bendalir.
Dalam proses perindustrian, Injap Proses memainkan "berbilang peranan," dan setiap peranan secara langsung mempengaruhi kestabilan dan keselamatan pengeluaran:
"Pengatur Aliran" yang tepat: Dalam penghasilan bahan kimia halus, sintesis perantara farmaseutikal tertentu memerlukan kawalan ketat nisbah dua bahan mentah (cth., nisbah bahan mentah A kepada bahan mentah B mesti dikekalkan pada 1:2.5). Pada masa ini, dua Injap Proses berketepatan tinggi diperlukan untuk mengawal aliran suapan kedua-dua bahan mentah masing-masing. Jika ketepatan peraturan injap tidak mencukupi, malah sisihan aliran hanya 5% boleh menyebabkan tindak balas yang tidak mencukupi dan peningkatan pengeluaran kekotoran, yang bukan sahaja menjejaskan ketulenan produk (mungkin menurun daripada 99.5% kepada di bawah 95%) tetapi juga meningkatkan kos pengasingan dan penulenan berikutnya. Contoh lain ialah dalam proses kepekatan jus dalam industri pemprosesan makanan; Injap Proses diperlukan untuk mengawal aliran jus pekat bagi memastikan kadar aliran jus pekat yang memasuki peralatan pensterilan adalah stabil. Ini mengelakkan pensterilan yang tidak lengkap disebabkan oleh kadar aliran yang terlalu cepat atau kepanasan setempat peralatan dan kemerosotan jus akibat kadar aliran yang terlalu perlahan.
"Penjaga Keselamatan" yang boleh dipercayai: Selain injap keselamatan biasa, terdapat berbilang "ahli keselamatan" dalam keluarga Injap Proses. Contohnya, dalam saluran paip penghantaran gas asli, "injap tutup kecemasan" (sejenis Injap Proses) sentiasa memantau tekanan dan aliran saluran paip. Apabila saluran paip pecah (penurunan tekanan mendadak) atau kebocoran (aliran tidak normal) dikesan, ia boleh menutup secara automatik dalam masa 0.5 saat untuk mengelakkan sejumlah besar kebocoran gas asli daripada menyebabkan letupan. Dalam sistem reaktor perusahaan kimia, "injap limpahan" juga dipasang. Apabila paras cecair bahan dalam reaktor melebihi ketinggian selamat, injap limpahan akan terbuka secara automatik untuk melepaskan bahan berlebihan ke dalam tangki simpanan sandaran, mengelakkan kebakaran atau kemalangan kakisan yang disebabkan oleh limpahan bahan.
"Penukar Proses" Fleksibel: Pengeluaran perindustrian moden selalunya memerlukan pengeluaran fleksibel "berbilang produk, berbilang kelompok", dan Injap Proses ialah komponen teras untuk merealisasikan penukaran proses. Mengambil bengkel mengecat kereta sebagai contoh, warna cat yang berbeza perlu diangkut ke senapang semburan melalui set saluran paip yang sama. Pada masa ini, melalui pensuisan selaras sekumpulan Injap Proses, proses "menjalankan saluran paip cat merah → membersihkan saluran paip selepas menyembur → beralih kepada menjalankan saluran paip cat biru" dapat direalisasikan. Tidak perlu meletakkan saluran paip berasingan untuk setiap warna, yang sangat mengurangkan kos peralatan dan pendudukan ruang bengkel. Dalam sistem menara penyulingan petrokimia, pecahan berbeza seperti petrol, diesel, dan minyak tanah yang disuling boleh dimasukkan ke dalam tangki simpanan yang sepadan dengan menukar Injap Proses yang berbeza, merealisasikan pengeluaran berterusan dan automatik.
II. Apakah Jenis Injap Proses Biasa? Apakah Perbezaan dalam Senario Berkenaan Mereka?
Klasifikasi jenis Injap Proses bukanlah "sewenang-wenangnya" tetapi direka bentuk berdasarkan keperluan berbeza untuk kawalan bendalir dalam senario industri (seperti kelajuan pensuisan, ketepatan peraturan, keperluan pengedap dan kebolehsuaian kepada keadaan kerja). Jenis biasa termasuk bukan sahaja injap pintu, injap bola, injap glob dan injap keselamatan tetapi juga injap rama-rama, injap sehala, injap diafragma, dsb. Setiap jenis mempunyai reka bentuk struktur yang unik dan senario aplikasi "eksklusif". Mencampur dan memadankannya secara membuta tuli boleh menyebabkan kegagalan peralatan dengan mudah.
1. Injap Pintu: Mengapa Ia Selalunya Digunakan dalam Senario "Tertutup Sepenuhnya" atau "Terbuka Sepenuhnya"?
Reka bentuk struktur injap pintu menentukan "kekuatan" dan "kelemahan" mereka. Komponen terasnya termasuk gerbang (biasanya segi empat tepat atau berbentuk baji), batang injap dan tempat duduk injap. Semasa operasi, putaran batang injap mendorong pintu untuk diangkat secara menegak. Apabila pintu pagar terangkat sepenuhnya, bendalir boleh mengalir tanpa terhalang sepanjang saluran lurus, dengan pekali rintangan aliran yang sangat rendah (biasanya kurang daripada 0.1), jauh lebih rendah daripada jenis injap lain. Apabila pintu pagar diturunkan sepenuhnya, ia sesuai rapat dengan tempat duduk injap untuk mencapai pengedap.
Dari segi senario yang berkenaan, "medan berfaedah" injap pintu tertumpu pada saluran paip berdiameter besar yang perlu mengekalkan status hidup-mati untuk masa yang lama dan tidak mempunyai keperluan untuk peraturan aliran:
Talian Paip Penghantaran Air Utama dalam Kerja Air: Diameter saluran paip utama untuk bekalan air dari kerja air bandar ke kawasan bandar biasanya melebihi 1 meter, dan ia perlu membekalkan air 24 jam sehari. Ciri rintangan aliran rendah injap pintu boleh mengurangkan penggunaan tenaga pam air (jika rintangan aliran terlalu besar, pam air perlu melakukan kerja tambahan untuk mengekalkan tekanan air). Pada masa yang sama, dalam keadaan terbuka sepenuhnya jangka panjang, tiada geseran relatif antara pintu pagar dan tempat duduk injap, dan hayat perkhidmatan boleh mencapai lebih daripada 10 tahun.
Pengepala Stim dalam Loji Kuasa Besar: Dalam loji janakuasa haba, stim suhu tinggi dan tekanan tinggi (suhu sehingga 540°C, tekanan sehingga 16MPa) yang dijana oleh dandang diagihkan ke pelbagai turbin melalui pengepala stim. Diameter pengepala stim biasanya 0.8-1.5 meter dan perlu kekal terbuka sepenuhnya untuk masa yang lama. Rintangan suhu tinggi dan tekanan tinggi (bahan badan injap kebanyakannya keluli aloi kromium-molibdenum) dan kelebihan rintangan aliran rendah injap pintu disesuaikan dengan sempurna kepada senario ini.
Walau bagaimanapun, "kelemahan" injap pintu juga sangat jelas: pertama, apabila mengawal aliran, jika pintu masuk dalam keadaan separuh terbuka, bendalir akan menyebabkan "hakisan pendikit" yang kuat pada permukaan pengedap pintu (kadar aliran boleh 3-5 kali ganda dalam keadaan terbuka sepenuhnya), yang akan menyebabkan haus pada permukaan pengedap dalam tempoh yang singkat dan membawa kepada kebocoran. Kedua, jika kekotoran zarah (seperti sanga kimpalan yang ditinggalkan semasa kimpalan saluran paip dan sedimen dalam bendalir) memasuki antara pintu pagar dan tempat duduk injap, pintu pagar tidak boleh ditutup sepenuhnya, menjejaskan kesan pengedap. Oleh itu, injap pintu tidak boleh digunakan dalam senario yang memerlukan peraturan aliran yang kerap (seperti penyuapan reaktor dalam industri kimia) atau senario di mana bendalir mempunyai kandungan pepejal yang tinggi (seperti pengangkutan tailing di lombong).
2. Injap Bola: Mengapa Mereka Pilihan Pertama dalam Senario Penukaran Pantas?
Reka bentuk struktur injap bola memberi tumpuan kepada "kelajuan dan pengedap." Teras injap mereka adalah bola dengan lubang di tengah (diameter lubang adalah sama atau lebih kecil sedikit daripada diameter dalam saluran paip). Tempat duduk pengedap (kebanyakannya diperbuat daripada polytetrafluoroethylene atau logam) dipasang pada kedua-dua belah bola. Semasa operasi, batang injap memacu bola untuk berputar. Apabila lubang bola diselaraskan dengan paksi saluran paip, injap terbuka sepenuhnya; selepas berputar 90°, bola sepenuhnya menyekat saluran paip, dan injap ditutup sepenuhnya.
Struktur ini memberikan injap bola dengan tiga kelebihan teras, menjadikannya "pilihan pertama" dalam senario penukaran pantas:
Kelajuan Pensuisan Amat Cepat: Injap pintu tradisional memerlukan memutar batang injap beberapa kali untuk membuka atau menutup (cth., injap pintu berdiameter 100mm perlu diputar 10-15 kali), manakala injap bebola hanya perlu berputar 90° (kira-kira 1-2 saat untuk operasi manual dan boleh dipendekkan kepada dalam masa 0.5 saat untuk mengurangkan risiko kemalangan secara berkesan), yang boleh mengurangkan risiko kemalangan secara efektif. Sebagai contoh, dalam saluran paip alur keluar tangki simpanan minyak, jika penurunan paras cecair yang tidak normal (kemungkinan kebocoran) tangki simpanan dikesan, injap bebola elektrik boleh ditutup serta-merta untuk mengelakkan kebocoran minyak mentah yang banyak. Dalam saluran paip penghantaran LNG (gas asli cecair), ciri pensuisan pantas injap bebola memastikan bahawa apabila tekanan sistem turun naik, bendalir boleh dipotong tepat pada masanya untuk mengelakkan kebocoran bendalir suhu rendah daripada peralatan atau kakitangan pembekuan.
Prestasi Pengedap Cemerlang: Terdapat pengedap sesentuh talian di antara bola dan tempat duduk pengedap (sentuhan permukaan untuk beberapa injap bola tekanan tinggi), dan bahan tempat duduk pengedap mempunyai keanjalan yang baik dan rintangan haus, yang boleh menyesuaikan dengan berkesan kepada perubahan dalam tekanan bendalir. Walaupun dalam keadaan kerja tekanan rendah (cth., 0.1MPa), "sifar kebocoran" boleh dicapai. Oleh itu, injap bebola digunakan secara meluas dalam senario dengan keperluan pengedap yang tinggi, seperti saluran paip penghantaran pelarut dalam industri kimia (pelarut kebanyakannya mudah terbakar, bahan letupan atau toksik, dan kebocoran boleh menyebabkan kemalangan keselamatan) dan saluran paip penghantaran ubat cecair dalam industri farmaseutikal (ubat cecair memerlukan ketulenan tinggi, dan kekotoran luar tidak dibenarkan masuk ke dalam ubat).
Rintangan Pencemaran yang Kuat: Permukaan bola licin dan mempunyai kesan "pembersihan diri" semasa putaran. Kekotoran zarah halus dalam cecair tidak mudah melekat pada permukaan bola. Oleh itu, dalam senario di mana cecair mengandungi sejumlah kecil kekotoran (seperti penghantaran gas bandar, yang mungkin mengandungi habuk surih), kadar kegagalan injap bebola jauh lebih rendah daripada injap pintu.
Walau bagaimanapun, injap bola juga mempunyai hadnya: injap bola biasa (seperti injap bola terapung) mempunyai ketepatan peraturan yang rendah. Jika digunakan dalam senario yang memerlukan kawalan aliran yang tepat (seperti peranti tindak balas makmal), turun naik aliran yang besar akan berlaku. Walaupun injap bola boleh laras (seperti injap bola V-port) boleh merealisasikan peraturan aliran, ia mempunyai kos yang tinggi dan tidak sesuai untuk cecair kelikatan tinggi (seperti asfalt dan sirap), kerana cecair kelikatan tinggi akan melekat pada permukaan bola, menjejaskan fleksibiliti pensuisan injap.
3. Injap Glob: Apakah Kelebihan Yang Mereka Ada dalam Senario Pengawalseliaan Aliran?
Reka bentuk struktur injap glob memberi tumpuan kepada "peraturan yang tepat." Teras injap mereka berbentuk cakera (atau berbentuk jarum), dan tempat duduk injap adalah anulus. Semasa operasi, batang injap memacu teras injap untuk bergerak ke atas dan ke bawah sepanjang paksi tempat duduk injap, menukar jurang antara teras injap dan tempat duduk injap untuk mengawal aliran bendalir. Berbanding dengan injap bola dan injap pintu, saluran aliran injap dunia adalah berbentuk "Z", dan rintangan aliran agak besar apabila dibuka sepenuhnya. Walau bagaimanapun, "kelemahan" ini menjadi "kelebihan" untuk peraturan yang tepat-apabila bendalir mengalir dalam saluran aliran berbentuk "Z", kadar aliran berubah dengan lebih stabil, yang memudahkan untuk mengawal aliran melalui pergerakan sedikit teras injap.
Kelebihan pengawalseliaan tepat injap glob ditunjukkan sepenuhnya dalam senario berikut:
Kawalan Suapan Reaktor Kimia: Dalam sintesis bahan polimer tertentu, pemula (seperti peroksida) perlu ditambah perlahan-lahan ke dalam reaktor. Jumlah pemula yang ditambah mesti dikawal ketat antara 0.1% dan 0.5% daripada jumlah bahan, dan kadar penambahan mestilah seragam (penambahan yang terlalu cepat akan menyebabkan tindak balas yang ganas dan kenaikan suhu yang mendadak; penambahan yang terlalu perlahan akan memanjangkan masa tindak balas). Pada masa ini, melalui pengangkatan sedikit teras injap dunia (cth., julat angkat 0.1mm), kadar aliran pemula boleh dikawal dalam julat 0.5-1L/j untuk memastikan tindak balas yang stabil.
Sistem Bendalir Ketepatan di Makmal: Dalam makmal pemantauan alam sekitar, adalah perlu untuk mengangkut reagen surih dengan tepat (seperti penyelesaian standard dengan kepekatan 0.01mol/L) ke instrumen pengesanan melalui sistem bendalir. Pada masa ini, ketepatan peraturan injap dunia boleh mencapai ±0.01L/j, jauh lebih tinggi daripada injap bola (±0.1L/j), yang boleh memastikan ketepatan data pengesanan dengan berkesan.
Peraturan Suhu dalam Sistem Pemanasan: Dalam sistem pemanasan pusat bangunan pejabat yang besar, injap glob kecil dipasang di salur masuk air radiator di setiap bilik. Dengan melaraskan tahap pembukaan injap glob (cth., membuka 1/4 atau 1/2), kadar aliran air panas yang memasuki radiator boleh dikawal, dengan itu melaraskan suhu bilik (dari 18°C hingga 25°C) untuk memenuhi keperluan suhu kawasan yang berbeza.
Walau bagaimanapun, kelemahan "rintangan aliran tinggi" injap glob juga mengehadkan julat penggunaannya: dalam saluran paip aliran besar (seperti saluran paip air penyejuk dengan diameter lebih daripada 200mm), jika injap glob digunakan, kehilangan tekanan saluran paip akan menjadi terlalu besar (mungkin mencapai lebih daripada 0.5MPa). Kuasa pam air tambahan diperlukan untuk mengekalkan kadar aliran, mengakibatkan pembaziran tenaga. Pada masa yang sama, terdapat sentuhan permukaan antara teras injap dan tempat duduk injap injap dunia, yang terdedah kepada haus selepas penggunaan jangka panjang. Bahagian pengedap (seperti pengedap teras injap) perlu diganti dengan kerap, menyebabkan kos penyelenggaraan yang agak tinggi.
4. Injap Keselamatan: "Penghalang Keselamatan" Sistem Perindustrian—Apakah Prinsip Kerjanya?
Injap keselamatan ialah jenis "keselamatan khusus" antara Injap Proses. Tujuan reka bentuk mereka adalah untuk mengelakkan sistem perindustrian daripada meletup, pecah dan kemalangan lain akibat tekanan melebihi julat yang dibenarkan. Oleh itu, prinsip kerja mereka mempunyai dua ciri: "automatik" dan "kebolehpercayaan." Komponen teras injap keselamatan termasuk teras injap, tempat duduk injap, spring (atau berat) dan nat pelaras. Proses kerja asas adalah seperti berikut: dalam keadaan kerja biasa, tekanan spring (atau berat) menekan teras injap dengan ketat pada tempat duduk injap, dan injap ditutup. Apabila tekanan sistem melebihi nilai pratetap (iaitu, "tekanan set" injap keselamatan), tekanan bendalir mengatasi tekanan spring (atau berat) untuk mengangkat teras injap, dan injap terbuka untuk mengeluarkan cecair berlebihan melalui port pelepasan. Apabila tekanan sistem menurun kepada "tekanan tempat duduk semula" (biasanya 5%-10% lebih rendah daripada tekanan yang ditetapkan), tekanan spring (atau berat) menekan teras injap kembali ke tempat duduk injap semula, injap ditutup, dan sistem kembali ke operasi normal.
Mengikut kaedah pemanduan yang berbeza, injap keselamatan boleh dibahagikan kepada jenis spring, jenis berat, jenis pandu, dsb., dan jenis yang berbeza mempunyai senario terpakai yang berbeza:
Injap Keselamatan Jenis Spring: Ia mempunyai struktur yang ringkas, saiz kecil dan mudah dipasang. Ia sesuai untuk kebanyakan senario perindustrian (seperti dandang, bekas tekanan dan saluran paip tekanan). Sebagai contoh, dalam dandang stim, tekanan set injap keselamatan jenis spring biasanya ditetapkan kepada 1.05-1.1 kali tekanan terkadar dandang (cth., untuk dandang dengan tekanan terkadar 10MPa, tekanan set ditetapkan kepada 10.5MPa). Apabila tekanan wap dalam dandang melebihi 10.5MPa, injap keselamatan terbuka secara automatik untuk melepaskan tekanan, menghalang dandang daripada meletup akibat tekanan berlebihan.
Injap Keselamatan Jenis Berat: Mereka menyedari pengedap melalui graviti berat, mempunyai ketepatan peraturan tekanan tinggi, tetapi bersaiz besar dan mempunyai keperluan yang ketat pada sudut pemasangan (mesti dipasang secara menegak). Ia digunakan terutamanya untuk peralatan tetap (seperti tangki simpanan dan reaktor besar). Sebagai contoh, di bahagian atas tangki simpanan minyak, injap keselamatan jenis berat dipasang. Apabila tekanan dalam tangki simpanan meningkat disebabkan oleh volatilisasi bahan dan melebihi tekanan yang ditetapkan, injap keselamatan terbuka untuk melepaskan gas meruap ke atmosfera (atau sistem pemulihan), menghalang tangki simpanan daripada berubah bentuk.
Injap Keselamatan Jenis Perintis: Ia terdiri daripada injap utama dan injap pandu. Injap pandu bertanggungjawab untuk memantau tekanan sistem, dan injap utama bertanggungjawab untuk pelepasan tekanan. Mereka mempunyai ciri-ciri tindakan sensitif dan prestasi pengedap yang baik dan sesuai untuk senario tekanan tinggi dan aliran besar (seperti saluran paip gas asli yang besar dan saluran paip wap utama loji kuasa haba). Sebagai contoh, dalam saluran paip gas asli jarak jauh, tekanan set injap keselamatan jenis pandu ditetapkan kepada 1.08 kali tekanan reka bentuk saluran paip. Apabila tekanan saluran paip meningkat secara tidak normal, injap pandu terbuka terlebih dahulu, dan injap utama ditolak untuk membuka melalui litar minyak kawalan (atau litar gas) untuk mencapai pelepasan tekanan yang cepat.
Perlu diingatkan bahawa "tekanan set" injap keselamatan mesti ditentukur secara profesional dan disahkan secara berkala (sekurang-kurangnya sekali setahun). Jika tekanan yang ditetapkan terlalu tinggi, ia akan kehilangan fungsi perlindungan keselamatannya; jika tekanan yang ditetapkan terlalu rendah, ia akan menyebabkan injap keselamatan terbuka dengan kerap, mengakibatkan sisa cecair dan peralatan haus.
III. Bagaimana untuk Menyelenggara Injap Proses dengan Betul? Butiran Penyelenggaraan manakah yang boleh memanjangkan hayat perkhidmatannya?
Hayat perkhidmatan Injap Proses bergantung bukan sahaja pada kualiti produk tetapi juga pada "pemurnian" penyelenggaraan harian. Menurut statistik data penyelenggaraan peralatan industri, hayat perkhidmatan Injap Proses dengan penyelenggaraan harian yang baik boleh dilanjutkan sebanyak 30% -50%, dan kadar kegagalan dapat dikurangkan lebih daripada 60%. Walau bagaimanapun, banyak perusahaan mempunyai salah faham tentang "menghargai penyelenggaraan berbanding pencegahan" dalam proses penyelenggaraan. Mereka hanya menjalankan penyelenggaraan apabila injap mengalami masalah seperti kebocoran atau kesesakan, yang bukan sahaja meningkatkan kos penyelenggaraan tetapi juga mengganggu jadual pengeluaran. Di bawah, kami memperincikan titik penyelenggaraan utama untuk Injap Proses daripada tiga dimensi teras: pembersihan, pelinciran dan pengesanan kebocoran.
1. Pembersihan Berkala: Mengapa Kekotoran Mesti Dihalang daripada Injap "Merosakkan"?
Cecair industri selalunya mengandungi pelbagai kekotoran, seperti sedimen dalam minyak, pepejal terampai dalam air sisa, skala dalam stim, dan zarah pepejal dalam bahan mentah kimia. Jika kekotoran ini terkumpul di dalam injap untuk masa yang lama, ia akan menyebabkan "kerosakan progresif" pada komponen injap:
Memakai Permukaan Pengedap: Zarah kekotoran boleh terbenam ke dalam permukaan pengedap teras injap dan tempat duduk, menyebabkan calar dan lubang yang merosakkan prestasi pengedap dan membawa kepada kebocoran. Sebagai contoh, dalam saluran paip pengangkutan enap cemar loji rawatan air sisa, zarah pasir dalam enap cemar mengalir dengan bendalir dan terus menghakis permukaan pengedap pintu injap pintu. Tanpa pembersihan tepat pada masanya, pengedap injap pintu akan gagal dalam masa 3-6 bulan, mengakibatkan kebocoran.
Komponen Bergerak Jamming: Kekotoran terkumpul dalam celah bergerak batang injap dan teras, menjadikannya sukar untuk batang injap diangkat atau teras berputar. Dalam kes yang teruk, injap mungkin tersekat dan tidak dapat membuka atau menutup secara normal. Sebagai contoh, dalam saluran paip pengangkutan buburan industri kimia, zarah pepejal dalam buburan melekat pada jurang antara batang injap dan badan injap bebola. Tanpa pembersihan yang kerap, batang injap tidak boleh memacu bola untuk berputar, menyebabkan injap tidak boleh beroperasi.
Saluran Aliran Tersumbat: Untuk injap berdiameter kecil (cth., injap glob dengan diameter kurang daripada 15mm), zarah kekotoran dalam bendalir boleh menyekat jurang antara teras injap dan tempat duduk, menghalang injap daripada mengawal aliran secara normal. Dalam saluran paip pengangkutan reagen makmal, sebagai contoh, kekotoran kecil dalam reagen boleh menyekat jurang teras injap dunia, menyebabkan penurunan aliran reagen secara tiba-tiba dan mengganggu eksperimen.
Kaedah pembersihan yang berbeza diperlukan untuk senario yang berbeza:
Senario dengan Kandungan Kekotoran Tinggi (cth., pengangkutan tailing lombong, rawatan air sisa): Pasang "penapis jenis Y" atau "penapis bakul" sebelum salur masuk injap. Apertur skrin penapis hendaklah dipilih berdasarkan saiz zarah kekotoran (biasanya 0.1-1mm). Bersihkan penapis seminggu sekali (buka longkang penapis untuk membuang kekotoran) dan buka penapis untuk membersihkan skrin sebulan sekali (bilas dengan air bertekanan tinggi atau rendam dalam agen pembersih kimia). Selain itu, buka injap setiap 3 bulan untuk membersihkan komponen seperti teras, tempat duduk dan batang secara menyeluruh: untuk komponen logam, gunakan berus dawai (atau kertas pasir) untuk menghilangkan kekotoran permukaan dan karat, kemudian bersihkan dengan detergen neutral (mis., sabun pinggan mangkuk yang dicairkan); untuk komponen bukan logam (cth., pengedap PTFE), lap dengan kain lembut untuk mengelakkan permukaan tercalar dengan alatan keras.
Senario dengan Cecair Bersih (cth., wap, air tulen, gas asli): Pembongkaran injap yang kerap tidak diperlukan, tetapi permukaan luar injap hendaklah dibersihkan setiap 6 bulan (tiup habuk dengan udara termampat dan lap badan injap dengan kain lembap). Periksa dengan kerap sama ada port ekzos injap (cth., port ekzos injap keselamatan) disekat; jika ya, buka sumbatnya dengan wayar nipis (atau pin pembersih khusus).
2. Penyelenggaraan Pelinciran: Komponen Yang Memerlukan Pelinciran Tetap?
Komponen bergerak daripada Injap Proses (cth., batang injap, galas, mekanisme penghantaran gear) menjana geseran semasa operasi. Tanpa pelinciran, haus komponen bertambah pantas, rintangan operasi meningkat, dan "rampasan" mungkin berlaku. Oleh itu, teras penyelenggaraan pelinciran ialah "memilih pelincir yang betul, mengenal pasti titik pelinciran yang betul, dan mengawal kitaran pelinciran."
(1) Mengenalpasti Komponen yang Memerlukan Pelinciran
Batang Injap: Batang injap ialah komponen utama yang menghubungkan teras dan mekanisme operasi. Permukaannya biasanya mempunyai benang (untuk menyambung ke teras) atau permukaan licin (untuk dipadankan dengan kotak pemadat). Semasa operasi injap, batang bergesel dengan pembungkusan dalam kotak pemadat. Tanpa pelinciran, kehausan pembungkusan semakin cepat, membawa kepada kebocoran luaran. Selain itu, jika benang batang berkarat akibat geseran, mengangkat batang menjadi sukar, menjejaskan operasi injap.
Galas: Injap berdiameter besar (cth., injap pintu dan injap bebola dengan diameter lebih 300mm) dilengkapi dengan galas (kebanyakannya galas bergolek atau gelongsor) antara batang dan badan untuk mengurangkan rintangan putaran. Semasa operasi, geseran berlaku antara gelang dalam/luar galas dan elemen gelek (atau permukaan gelongsor). Pelinciran yang tidak mencukupi menyebabkan terlalu panas dan haus galas, dan dalam kes yang teruk, "kejang galas," yang melumpuhkan injap.
Mekanisme Penghantaran Gear: Penggerak injap elektrik atau pneumatik biasanya termasuk mekanisme penghantaran gear (cth., gear taji, gear serong) untuk menghantar kuasa dari motor atau silinder ke batang injap. Tanpa pelinciran pada titik siratan gear, kehausan permukaan gigi semakin cepat, yang membawa kepada "pelekatan gigi" (melekat permukaan logam pada suhu tinggi) atau "spalling gigi," yang menjejaskan kecekapan penghantaran kuasa dan boleh menyebabkan kegagalan penggerak.
(2) Bagaimana Memilih Pelincir Yang Tepat?
Pemilihan pelincir mesti sejajar dengan keadaan operasi injap (suhu, tekanan, sifat bendalir) dan bahan komponen. Perbezaan ketara wujud antara jenis pelincir untuk senario yang berbeza:
Keadaan Suhu Tinggi (suhu > 200°C, cth., saluran paip wap, saluran paip minyak panas suhu tinggi): Pelincir tahan suhu tinggi seperti gris molibdenum disulfida (tahan kepada suhu sehingga 350°C) dan gris kompleks kalsium sulfonat hingga 250°C diperlukan (tahan kepada suhu sehingga 250°C) Pelincir ini tidak terurai atau lari pada suhu tinggi dan membentuk filem pelincir yang stabil pada permukaan komponen. Sebagai contoh, batang dan galas injap pintu dalam pengepala stim hendaklah disalut dengan gris molibdenum disulfida untuk mengelakkan kegagalan pelincir pada suhu tinggi.
Keadaan Suhu Rendah (suhu < -20°C, cth., saluran paip LNG, saluran paip etilena glikol suhu rendah): Pelincir titik beku rendah seperti gris berasaskan PTFE (takat beku < -60°C) dan gris berasaskan silikon (takat beku < -40°C) diperlukan. Pelincir biasa memejal dan kehilangan pelinciran pada suhu rendah, manakala pelincir ini mengekalkan kecairan yang baik. Sebagai contoh, batang dan tempat duduk pengedap injap bebola dalam saluran paip pengangkutan LNG hendaklah disalut dengan gris berasaskan PTFE untuk memastikan operasi injap normal pada suhu rendah.
Keadaan Menghakis (cecair ialah asid, alkali atau larutan garam, cth., saluran paip pengangkutan asid-bes dalam industri kimia): Pelincir kalis kakisan seperti gris fluorokarbon (tahan kepada asid dan alkali kuat) dan gris berasaskan PEEK (tahan kakisan kimia) diperlukan. Pelincir ini menahan hakisan bendalir, menghalang tindak balas kimia antara pelincir dan bendalir, dan melindungi permukaan komponen daripada kakisan. Sebagai contoh, batang injap glob dalam saluran paip pengangkutan asid hidroklorik hendaklah disalut dengan gris fluorokarbon untuk mengelakkan kakisan batang oleh wap asid hidroklorik dan kerosakan pada filem pelincir.
Keadaan Biasa (suhu -20°C hingga 200°C, bendalir ialah air, udara atau produk minyak biasa, cth., saluran paip air paip, saluran paip minyak hidraulik): Pelincir kegunaan umum seperti gris berasaskan litium (sesuai untuk suhu -20°C hingga 120°C) dan gris berasaskan kalsium -60°C (sesuai digunakan untuk gris berasaskan kalsium -60°C) Pelincir ini adalah kos efektif dan memenuhi keperluan pelinciran kebanyakan keadaan kerja biasa.
(3) Kitaran Pelinciran dan Kaedah Operasi
Kitaran pelinciran ditentukan oleh kekerapan penggunaan injap dan keterukan keadaan operasi. Prinsip "kitaran yang lebih pendek untuk penggunaan frekuensi tinggi dan keadaan yang keras" biasanya digunakan:
Injap Penggunaan Frekuensi Tinggi (cth., injap bebola dan injap glob ditukar lebih daripada 5 kali sejam): Pelincir batang dan galas sebulan sekali, dan mekanisme penghantaran gear setiap 2 bulan sekali.
Injap Penggunaan Frekuensi Sederhana (cth., injap pintu dan injap sehala dihidupkan kira-kira 10 kali sehari): Pelincir batang dan galas setiap 3 bulan sekali, dan mekanisme penghantaran gear setiap 6 bulan sekali.
Injap Penggunaan Frekuensi Rendah (cth., injap keselamatan dan injap limpahan ditukar 1-2 kali sebulan): Pelincir batang dan galas setiap 6 bulan sekali, dan mekanisme penghantaran gear sekali setahun.
Injap dalam Keadaan Keras (suhu tinggi, suhu rendah, persekitaran yang menghakis): Pendekkan kitaran pelinciran sebanyak 50%. Sebagai contoh, injap dalam keadaan suhu tinggi memerlukan pelinciran batang setiap 1.5 bulan dan bukannya 3 bulan.
Operasi pelinciran mengikut proses "pemeriksaan salutan pembersihan":
Pembersihan: Sebelum pelinciran, lap habuk dan kekotoran dari permukaan komponen dengan kain. Jika sisa pelincir lama (keras atau rosak) kekal di permukaan, bersihkannya dengan pelarut (cth., petrol, alkohol) untuk mengelakkan percampuran pelincir lama dan baru, yang menjejaskan keberkesanan pelinciran.
Salutan: Sapukan pelincir secara rata pada permukaan komponen. Jumlah pelincir hendaklah sederhana—sapukan lapisan tebal 0.5-1mm pada batang benang (cukup untuk menutupi benang), isi 1/3-1/2 ruang dalaman galas (pelincir yang berlebihan menyebabkan galas terlalu panas), dan sapukan lapisan tebal 0.2-0.3mm pada mata meshing gear (untuk memastikan liputan seragam permukaan gigi).
Pemeriksaan: Selepas pelinciran, kendalikan injap secara manual atau elektrik 1-2 kali untuk memeriksa sama ada operasi lancar. Jika rintangan meningkat atau bunyi tidak normal dikesan, periksa sama ada pelincir digunakan secara sama rata atau jika komponen tersekat.
3. Pengesanan Kebocoran: Bagaimana Mengenalpasti Kebocoran Injap Tepat Pada Masanya?
Kebocoran injap adalah jenis kegagalan yang paling biasa. Kegagalan untuk mengesan kebocoran tepat pada masanya membawa kepada sisa cecair, pencemaran alam sekitar, dan juga kemalangan keselamatan (cth., letupan yang disebabkan oleh kebocoran cecair mudah terbakar dan meletup). Oleh itu, pengesanan kebocoran memerlukan gabungan "pengesanan biasa" dan "pemeriksaan harian," menggunakan pelbagai kaedah untuk memastikan tiada risiko kebocoran.
(1) Pengesanan Kebocoran Luaran: Memeriksa Kebocoran Luaran Secara Visual
Kebocoran luaran merujuk kepada kebocoran cecair dari kotak pemadat injap, sambungan bebibir, atau kecacatan badan ke bahagian luar. Ia biasanya boleh dikesan menggunakan tiga kaedah: pemeriksaan visual, ujian air sabun dan ujian pengesan kebocoran.
Pemeriksaan Visual: Semasa pemeriksaan harian, perhatikan jika terdapat kesan cecair (cth., titisan air, kesan minyak, kristal) pada permukaan luar injap. Contohnya, jika injap pintu dalam saluran paip air paip bocor dari kotak pemadat, titisan air terbentuk di sekeliling batang injap. Jika injap bebola dalam saluran paip kimia bocor daripada sambungan bebibir, hablur terbentuk di sekeliling permukaan pengedap bebibir (beberapa cecair kimia menghablur apabila terdedah kepada udara). Ambil perhatian bahawa pemeriksaan visual tidak berkesan untuk mengesan kebocoran dalam injap gas (cth., injap bebola gas asli), jadi kaedah lain diperlukan.
Ujian Air Sabun: Untuk injap gas atau injap cecair yang disyaki bocor, sapukan air sabun (atau sabun pinggan mangkuk yang dicairkan) pada titik kebocoran yang berpotensi (kotak pemadat, permukaan pengedap bebibir, kimpalan badan injap). Jika gelembung terbentuk, kebocoran wujud, dan kekerapan pembentukan gelembung menunjukkan kadar kebocoran. Sebagai contoh, apabila menguji sambungan bebibir injap bola saluran paip gas asli, jika 5-10 buih terbentuk sesaat selepas menggunakan air sabun, kadar kebocoran adalah tinggi, dan penyelenggaraan kecemasan diperlukan.
Ujian Pengesan Kebocoran: Untuk senario yang memerlukan ketepatan tinggi (cth., injap ubat cecair dalam industri farmaseutikal, injap gas dalam industri semikonduktor), pengesan kebocoran profesional (cth., pengesan kebocoran ultrasonik, pengesan kebocoran hidrogen) digunakan. Pengesan kebocoran ultrasonik mengesan isyarat ultrasonik yang dihasilkan oleh kebocoran injap (kebocoran cecair menghasilkan getaran frekuensi tinggi) dan boleh mengenal pasti kebocoran mikro (kadar kebocoran < 0.1mL/min). Pengesan kebocoran hidrogen mengesan kebocoran hidrogen (sebilangan kecil hidrogen disuntik ke dalam injap; pengesanan hidrogen di luar menunjukkan kebocoran) dan sesuai untuk senario dengan keperluan kadar kebocoran yang ketat.
(2) Pengesanan Kebocoran Dalaman: Memeriksa Kebocoran Antara Teras Injap dan Tempat Duduk
Kebocoran dalaman merujuk kepada kebocoran cecair antara teras injap dan tempat duduk (cecair terus mengalir ke hilir selepas injap ditutup). Oleh kerana kebocoran dalaman berlaku di dalam injap, sukar untuk diperhatikan secara langsung dan memerlukan pertimbangan menggunakan kaedah pengesanan aliran, pengesanan tekanan dan suhu.
Pengesanan Aliran: Selepas menutup injap, pasang meter alir (cth., meter alir turbin, meter alir elektromagnet) dalam saluran paip hiliran. Jika meter aliran menunjukkan aliran (kadar kebocoran dalaman yang dibenarkan biasanya < 0.1% daripada aliran undian), kebocoran dalaman wujud. Sebagai contoh, selepas menutup injap glob suapan reaktor kimia, jika meter aliran hiliran menunjukkan kadar aliran 0.5L/j (aliran berkadar ialah 100L/j), kadar kebocoran dalaman mencapai 0.5%, melebihi julat yang dibenarkan, dan teras injap dan tempat duduk memerlukan penyelenggaraan.
Pengesanan Tekanan: Selepas menutup injap, pasangkan tolok tekanan dalam saluran paip hiliran dan rekodkan tekanan awal. Jika tekanan terus meningkat (menunjukkan cecair hulu bocor ke hilir melalui kebocoran dalaman) atau gagal dikekalkan selepas menutup injap ekzos hiliran (menunjukkan cecair hiliran bocor kembali ke hulu melalui kebocoran dalaman), kebocoran dalaman wujud. Sebagai contoh, selepas menutup injap pintu dalam saluran paip stim, tekanan awal dalam saluran paip hiliran ialah 0MPa, dan meningkat kepada 0.2MPa selepas 1 jam, menunjukkan kebocoran dalaman, dan permukaan pengedap pintu memerlukan pemeriksaan.
Pengesanan Suhu: Untuk injap yang mengendalikan cecair suhu tinggi atau suhu rendah, pengesanan suhu boleh digunakan untuk menentukan kebocoran dalaman. Sebagai contoh, selepas menutup injap glob dalam saluran paip stim, suhu saluran paip hiliran akan berkurangan secara beransur-ansur. Jika suhu kekal tidak berubah atau menurun secara perlahan, wap suhu tinggi akan bocor ke hilir melalui kebocoran dalaman. Selepas menutup injap bebola dalam saluran paip LNG, suhu saluran paip hiliran akan meningkat secara beransur-ansur. Jika suhu kekal rendah (cth., di bawah -160°C), LNG suhu rendah bocor ke hiliran melalui kebocoran dalaman.
(3) Rawatan Kebocoran: Bagaimana Bertindak Balas Selepas Mengesan Kebocoran?
Setelah kebocoran dikesan, langkah rawatan yang sesuai diambil berdasarkan jenis dan kadar kebocoran:
Kebocoran Luaran Kecil (cth., rembesan sedikit daripada kotak pemadat tanpa menitis yang jelas): Mula-mula, cuba ketatkan bolt kelenjar kotak pemadat (ketatkan sama rata untuk mengelakkan ubah bentuk batang akibat daya tidak sekata pada satu sisi). Jika kebocoran berhenti selepas mengetatkan, injap boleh terus digunakan; jika kebocoran berterusan, tutup injap untuk menggantikan pembungkusan (pilih jenis pembungkusan yang sesuai untuk keadaan operasi).
Kebocoran Luaran yang Teruk (cth., titisan ketara daripada sambungan bebibir, badan injap retak yang menyebabkan kebocoran): Matikan serta-merta injap, tutup injap pengasing di hulu dan hilir injap yang rosak, longkang cecair daripada saluran paip, dan kemudian lakukan penyelenggaraan—gantikan gasket pengedap untuk kebocoran bebibir (semak jika permukaan pengedap bebibir ada calar dan baiki; gantikan injap untuk badan injap retak (periksa sama ada bahan badan injap sesuai untuk keadaan operasi untuk mengelakkan keretakan berulang).
Kebocoran Dalaman Kecil (kadar kebocoran dalaman < 0.1% daripada aliran terkadar tanpa menjejaskan pengeluaran): Injap boleh terus digunakan buat sementara waktu, tetapi kekerapan pemeriksaan harus dipendekkan (mis., dari sekali sehari kepada sekali setiap 4 jam) untuk memantau jika kadar kebocoran meningkat. Jika kadar kebocoran meningkat secara beransur-ansur, tutup injap untuk penyelenggaraan (cth., kisar teras injap dan permukaan pengedap tempat duduk, atau gantikan teras dan tempat duduk).
Kebocoran Dalaman Teruk (kadar kebocoran dalaman > 0.5% aliran terkadar atau menjejaskan keselamatan pengeluaran): Matikan injap dengan segera, buka injap untuk memeriksa haus teras dan tempat duduk. Jika haus permukaan pengedap sedikit, baikinya dengan mengisar (gunakan pes kasar dan ikuti langkah pengisaran kasar, pengisaran halus dan pengisaran ketepatan). Jika kehausan permukaan pengedap teruk (kedalaman calar > 0.2mm), gantikan teras atau tempat duduk.
IV. Apakah Kesilapan Yang Mudah Dibuat Semasa Memilih Injap Proses? Bagaimana Mengelakkan Mereka?
Semasa pemilihan Injap Proses, banyak perusahaan atau pengamal jatuh ke dalam kesilapan pemilihan disebabkan oleh pengetahuan injap yang tidak lengkap, terlalu menekankan satu penunjuk (cth., harga, diameter) atau replikasi buta pengalaman pemilihan daripada senario lain. Kesilapan ini mengakibatkan injap yang tidak dapat memenuhi keperluan operasi, meningkatkan kos penggantian peralatan dan berpotensi menyebabkan kemalangan pengeluaran. Di bawah ialah tiga kesilapan biasa dan kaedah pengelakan yang sepadan untuk membantu pengamal memilih injap dengan tepat.
1. Kesilapan 1: Hanya Memfokuskan Pada Harga dan Mengabaikan Pemadanan Bahan Injap dengan Keadaan Operasi
Sesetengah pembeli mengutamakan harga apabila memilih injap, memilih pilihan kos rendah sambil mengabaikan keserasian bahan injap dengan keadaan operasi (sifat bendalir, suhu, tekanan). Pendekatan "pemilihan dipacu harga" ini nampaknya mengurangkan kos perolehan tetapi sebenarnya membawa kepada kerosakan injap yang cepat akibat ketidakpadanan bahan, meningkatkan kos penyelenggaraan dan penggantian seterusnya dan juga menyebabkan kemalangan keselamatan.
Kes Biasa
Sebuah perusahaan kimia memilih injap bebola keluli karbon biasa (harga seunit kira-kira 800 yuan) untuk saluran paip yang mengangkut 30% asid hidroklorik (suhu 25°C, tekanan 0.8MPa) untuk mengurangkan kos. Keluli karbon tidak dapat menahan kakisan asid hidroklorik, jadi badan injap membangunkan lubang kakisan yang teruk dalam masa 1 bulan, yang membawa kepada kebocoran asid hidroklorik. Ini menyebabkan kakisan lantai bengkel dan kerosakan peralatan. Kemudian, perusahaan terpaksa menggantikan injap dengan injap bola keluli tahan karat 316L tahan karat (harga seunit kira-kira 3,000 yuan) dan mengimbangi kerosakan peralatan, menyebabkan jumlah kos jauh melebihi penjimatan perolehan awal.
Kaedah Mengelak
Utamakan "kesesuaian bahan" apabila memilih injap, dan pilih bahan badan injap, teras dan pengedap dengan tepat berdasarkan parameter operasi:
Jelaskan Parameter Operasi: Rekod maklumat terperinci tentang jenis bendalir (menghakis, mudah terbakar, letupan, toksik), kepekatan (cth., 30% hydrochloricacid, 98% asid sulfurik), julat suhu (cth., -10°C hingga 80°C), dan tekanan operasi (cth., 0.5MPa hingga 2.5MPa). Parameter ini adalah asas teras untuk pemilihan bahan.
Padanan Sifat Bahan: Pilih bahan badan injap berdasarkan ciri bendalir—untuk cecair menghakis (asid, alkali, larutan garam), utamakan keluli tahan karat (304, 316L), Hastelloy atau aloi titanium; untuk cecair suhu tinggi (>300°C), pilih keluli aloi krom-molibdenum (15CrMo, 25CrMo); untuk cecair suhu rendah (<-40°C), pilih keluli suhu rendah (09MnNiD, 16MnD); untuk cecair biasa (air, udara, minyak mineral), keluli karbon (Q235, 20# keluli) boleh diterima.
Sahkan Pensijilan Bahan: Minta dokumen pensijilan bahan (cth., laporan ujian bahan, sijil pemeriksaan pihak ketiga) daripada pembekal injap untuk memastikan bahan injap sebenar sepadan dengan spesifikasi yang dinyatakan. Elakkan pembekal memotong sudut (cth., menggunakan keluli tahan karat 201 dan bukannya keluli tahan karat 304).
2. Kesilapan 2: Membuta tuli Mengejar Diameter Besar dan Mengabaikan Keperluan Aliran Sebenar
Sesetengah pengamal percaya bahawa "diameter yang lebih besar bermakna aliran yang lebih mencukupi" dan secara buta memilih injap yang lebih besar daripada diameter saluran paip atau memilih injap berdiameter besar tanpa mengira aliran sebenar. Ini bukan sahaja meningkatkan kos perolehan (injap berdiameter besar jauh lebih mahal daripada yang berdiameter kecil) tetapi juga mengurangkan ketepatan peraturan injap dan mempercepatkan hakisan bendalir, memendekkan hayat perkhidmatan injap.
Kes Biasa
Sebuah kilang makanan memilih injap glob berdiameter 80mm untuk saluran paip pengangkutan jus (diameter saluran paip 50mm, aliran sebenar 10m³/j) untuk "memastikan aliran mencukupi." Semasa penggunaan, injap dunia perlu kekal dalam keadaan "bukaan kecil" (hanya 10%-20% terbuka) untuk mengawal aliran. Pada ketika ini, kadar aliran jus mencapai 5m/s (kadar alir biasa hendaklah 1-2m/s). Bendalir berkelajuan tinggi menyebabkan hakisan teruk pada permukaan pengedap teras injap, yang membawa kepada kebocoran dalaman yang serius dalam tempoh 3 bulan. Injap tidak lagi dapat mengawal aliran dengan tepat dan terpaksa diganti dengan injap glob berdiameter 50mm.
Kaedah Mengelak
Apabila memilih injap, kira diameter injap yang sesuai berdasarkan keperluan aliran sebenar dan lengkung ciri aliran injap untuk mengelakkan "menggunakan injap besar untuk aliran kecil":
Kira Aliran Sebenar: Tentukan kadar aliran maksimum, normal dan minimum saluran paip berdasarkan keperluan proses pengeluaran. Kadar aliran biasa biasanya digunakan sebagai asas untuk pengiraan diameter. Sebagai contoh, untuk saluran paip suapan reaktor kimia, kadar aliran maksimum ialah 15m³/j, kadar aliran normal ialah 10m³/j, dan kadar aliran minimum ialah 5m³/j. Kadar aliran normal 10m³/j hendaklah digunakan untuk pengiraan diameter.
Lengkung Ciri Aliran Rujukan: Pembekal injap biasanya menyediakan lengkung ciri aliran untuk injap diameter yang berbeza (menunjukkan hubungan antara pembukaan injap dan kadar aliran). Apabila memilih diameter, pastikan bukaan injap sepadan dengan kadar aliran biasa adalah antara 30% dan 70%—pembukaan di bawah 30% boleh menyebabkan kehausan permukaan pengedap disebabkan oleh halaju aliran yang berlebihan; pembukaan melebihi 70% meninggalkan margin pelarasan yang tidak mencukupi untuk mengatasi turun naik aliran.
Padanan Diameter Saluran Paip: Melainkan terdapat keperluan khas (cth., keperluan untuk rizab aliran tambahan), diameter injap hendaklah sepadan dengan diameter saluran paip atau menjadi satu saiz lebih kecil (cth., untuk saluran paip berdiameter 50mm, injap 40mm atau 50mm boleh dipilih) untuk mengelakkan isu pelarasan yang disebabkan oleh diameter yang terlalu besar.
3. Kesilapan 3: Mengabaikan Prestasi Pengedap dan Fokus Hanya pada Fungsi Hidup-Mati dan Peraturan
Sesetengah pengamal hanya menumpukan pada sama ada injap boleh mencapai peraturan hidup-mati atau aliran semasa pemilihan, sambil mengabaikan kepentingan prestasi pengedap. Terutamanya dalam senario yang melibatkan cecair mudah terbakar, bahan letupan, toksik atau bernilai tinggi, prestasi pengedap yang tidak mencukupi boleh membawa kepada akibat yang serius.
Kes Biasa
Sebuah kilang farmaseutikal memilih injap bebola dengan prestasi pengedap biasa (kelas kebocoran ANSI Kelas IV, membenarkan kebocoran dalaman kecil) untuk saluran paip yang mengangkut ubat cecair yang sangat toksik (digunakan dalam pengeluaran ubat kanser, mahal dan toksik). Semasa penggunaan, kebocoran dalaman injap bebola menyebabkan sejumlah kecil ubat cecair bocor ke saluran paip hiliran, mengakibatkan bukan sahaja kerugian bulanan kira-kira 50,000 yuan akibat sisa ubat cecair tetapi juga pencemaran alam sekitar bengkel daripada ubat cecair meruap. Pekerja juga mengalami gejala keracunan ringan. Isu ini hanya diselesaikan selepas menggantikan injap dengan injap bola ANSI Kelas VI (sifar kebocoran).
Kaedah Mengelak
Semasa pemilihan, jelaskan keperluan pengedap injap berdasarkan tahap dan nilai bahaya bendalir, dan pastikan prestasi pengedap daripada tiga dimensi: kelas pengedap, struktur pengedap dan bahan pengedap:
Tentukan Kelas Pengedap: Pilih kelas pengedap berdasarkan piawaian industri. Piawaian kelas pengedap biasa termasuk ANSI (American National Standards Institute) dan ISO (International Organization for Standardization). ANSI Kelas VI ialah kelas pengedap tertinggi (sifar kebocoran) dan sesuai untuk cecair mudah terbakar, meletup, toksik atau bernilai tinggi; ANSI Kelas IV sesuai untuk cecair biasa (air, udara).
Pilih Struktur Pengedap yang Sesuai: Pilih struktur pengedap berdasarkan keperluan pengedap—pengedap lembut (bahan pengedap: getah, PTFE) menawarkan prestasi pengedap yang baik (sehingga ANSI Kelas VI) tetapi rintangan suhu tinggi dan tekanan tinggi yang lemah (sesuai untuk suhu <200°C, tekanan <2.5MPa); pengedap keras (bahan pengedap: logam, cth., keluli tahan karat, karbida bersimen) mempunyai rintangan suhu tinggi dan tekanan tinggi yang baik (sesuai untuk suhu >300°C, tekanan >10MPa) tetapi prestasi pengedap sedikit lebih rendah (biasanya ANSI Kelas IV, yang boleh dipertingkatkan kepada ANSI Kelas V melalui pengisaran).
Sahkan Prestasi Pengedap: Minta pembekal menyediakan laporan ujian prestasi pengedap injap (cth., laporan ujian gelembung, laporan ujian pereputan tekanan). Jika perlu, jalankan ujian pengedap di tapak (cth., ujian air sabun, ujian pengesan kebocoran) untuk memastikan prestasi pengedap injap memenuhi keperluan.
V. Apakah Langkah Berjaga-jaga Utama untuk Pemasangan Injap Proses? Apakah Masalah yang Boleh Disebabkan oleh Pemasangan yang Tidak Betul?
Kualiti pemasangan Injap Proses secara langsung mempengaruhi kestabilan operasi seterusnya. Banyak kegagalan injap berpunca bukan daripada produk itu sendiri tetapi daripada operasi pemasangan bukan standard. Pemasangan yang salah boleh menyebabkan kesesakan injap, kebocoran pengedap, hayat perkhidmatan yang dipendekkan dan juga kemalangan keselamatan. Oleh itu, adalah penting untuk memberi tumpuan kepada butiran utama semasa pemasangan.
1. Persediaan Pra-Pemasangan: Langkah-langkah Pemeriksaan Penting
Penyediaan prapemasangan mesti meliputi tiga dimensi—"injap itu sendiri, persekitaran saluran paip dan alatan/bahan." Peninggalan dalam mana-mana pautan boleh 埋下 bahaya tersembunyi:
Penampilan Injap dan Pemeriksaan Integriti Komponen (dengan Petua Pengujian):
Di sebalik pemeriksaan rutin untuk keretakan dan ubah bentuk, gunakan alat khusus untuk ujian tambahan—gunakan tolok ketebalan ultrasonik untuk memeriksa ketebalan dinding badan injap (sisihan ketebalan dinding hendaklah ≤5% daripada nilai reka bentuk; contohnya, untuk ketebalan dinding reka bentuk 10mm, ketebalan sebenar hendaklah ≥9.5mm) untuk mengelakkan kapasiti dinding tidak sekata; gunakan tolok perasa untuk memeriksa jurang muat antara teras injap dan tempat duduk (jurang ≤0.05mm untuk injap biasa, ≤0.02mm untuk injap ketepatan) untuk memastikan prestasi pengedap; untuk injap elektrik, jalankan ujian kuasa hidup bagi lejang buka/tutup penggerak (sisihan lejang hendaklah ≤±1%; cth., untuk lejang berkadar 50mm, lejang sebenar hendaklah 49.5-50.5mm) untuk mengelakkan lejang yang tidak tepat daripada menyebabkan pembukaan/penutupan injap tidak lengkap. Jika maklumat papan nama injap (model, kelas tekanan, bahan) tidak sepadan dengan lukisan reka bentuk, kembalikan injap kepada pembekal walaupun penampilannya masih utuh untuk mengelakkan penggunaan injap yang salah.
Pemeriksaan Pra-Rawatan Saluran Paip (Operasi Khusus Senario):
Keperluan pra-rawatan saluran paip berbeza mengikut jenis cecair:
Untuk saluran paip yang mengangkut cecair bersih (cth., air tulen, ubat cecair farmaseutikal), siram saluran paip dengan air tulen tekanan tinggi (0.8-1.2MPa) selama 1-2 jam, kemudian keringkan dengan udara termampat (0.5MPa) untuk memastikan tiada baki kekotoran (nilai dengan meletakkan kertas penapis putih di salur keluar saluran paip); untuk menyemak sama ada terdapat kertas turas putih di saluran paip.
Untuk saluran paip yang mengangkut cecair suhu tinggi (cth., wap, minyak panas suhu tinggi), nyahgris saluran paip (lap dinding dalam dengan karbon tetraklorida atau etanol) untuk mengelakkan pengkarbonan gris pada suhu tinggi, yang boleh melekat pada permukaan pengedap injap dan menjejaskan pengedap;
Untuk saluran paip yang mengangkut cecair menghakis (cth., asid hidroklorik, asid sulfurik), periksa integriti lapisan anti-karat dinding dalam (cth., lapisan plastik, lapisan bergaris getah) dan gunakan penguji percikan (voltan 15-30kV) untuk mengesan lubang jarum dalam lapisan anti-karat (jika lapisan penggera anti-karat perlu ada) dibaiki).
Sementara itu, sisihan selari bebibir saluran paip hendaklah ≤0.1mm/m. Jika sisihan terlalu besar, gunakan penjajar bebibir untuk melaraskan bagi mengelakkan penjajaran paksa semasa pemasangan.
Penyediaan Alat Pemasangan dan Bahan Bantu (dengan Piawaian Pemilihan):
Pemilihan alat mesti sepadan dengan jenis injap dengan tepat:
Untuk injap yang disambungkan dengan bebibir, sediakan sepana tork (kelas ketepatan ≥±3%; cth., untuk memasang injap bebibir DN100, PN1.6MPa, pilih sepana tork dengan julat 0-300N·m) dan semak nilai tork berdasarkan spesifikasi bolt, bolt 5° C (cth. tork ialah 80-100N·m; untuk bolt keluli tahan karat, kerana kemuluran yang baik, tork harus dikurangkan sebanyak 10%-15% kepada 72-85N·m);
Untuk injap yang dikimpal (cth., injap pintu tekanan tinggi untuk loji kuasa), sediakan pengimpal TIG (julat pelarasan semasa 50-300A). Rod kimpalan mesti sepadan dengan bahan badan injap (cth., gunakan rod kimpalan E5015-G untuk badan injap keluli aloi krom-molibdenum. Sebelum mengimpal, keringkan rod pada suhu 350°C dan biarkan ia hangat selama 1-2 jam untuk mengelakkan keliangan semasa mengimpal);
Untuk bahan tambahan, bahan gasket mesti dipadankan dengan ketat dengan keadaan kerja: gunakan gasket komposit grafit fleksibel (rintangan tekanan ≤4.0MPa) untuk suhu >400°C, gasket PTFE (tahan asid dan alkali tetapi suhu ≤200°C) untuk cecair menghakis, dan gasket jaluran luka logam (luka berprestasi cemerlang) keadaan tekanan tinggi (>10MPa).
2. Spesifikasi Operasi Pemasangan: Butiran Yang Menentukan Kualiti Pemasangan
Proses pemasangan mesti mengikut prinsip "penjajaran tepat, aplikasi daya sekata, dan pemasangan tanpa tekanan." Setiap langkah operasi mempunyai piawaian teknikal yang jelas:
Arah Pemasangan Injap: Jangan Pasang Terbalik (dengan Kaedah Mengenalpasti Injap Mudah Keliru):
Di luar injap yang ditandakan dengan anak panah arah aliran, sesetengah injap mudah mengelirukan arah pemasangan dan memerlukan pengenalan khas:
Periksa injap: Injap sehala angkat (cakera injap terangkat menegak) mesti dipasang dalam saluran paip mendatar dengan cakera menghadap ke atas; injap sehala swing (cakera injap berputar di sekeliling aci) boleh dipasang dalam saluran paip mendatar atau menegak, dengan aliran masuk dari arah yang membuka cakera;
Injap pendikit: Dengan teras berbentuk kon atau jarum, ia mesti dipasang dalam arah "masuk rendah, keluar tinggi" (cecair masuk dari bahagian bawah teras dan keluar dari atas). Pemasangan terbalik mengurangkan ketepatan peraturan lebih daripada 50%;
Injap pengurang tekanan: Injap pengurang tekanan kendalian juruterbang mesti dipasang dalam arah "tekanan tinggi masuk, tekanan rendah keluar", dengan tolok tekanan dipasang pada bahagian alur keluar (julat 1.5-2 kali tekanan alur keluar) untuk mengelakkan tekanan berlebihan alur keluar.
Selepas pemasangan, tandakan arah aliran pada badan injap dengan penanda untuk memudahkan pemeriksaan dan penyelenggaraan kemudian.
Penjajaran Saluran Paip dan Injap: Elakkan Pemasangan Paksa (dengan Petua Pelarasan Sisihan):
Apabila sisihan paksi antara saluran paip dan injap melebihi 0.5mm/m, laraskan dengan menukar kedudukan sokongan saluran paip:
Untuk sisihan kecil (0.5-1mm/m), longgarkan bolt penetap sokongan saluran paip dan perlahan-lahan laraskan kedudukan saluran paip dengan palang. Untuk setiap 100mm panjang dilaraskan, sisihan hendaklah dikawal dalam 0.1mm;
Untuk sisihan besar (>1mm/m), gantikan puting saluran paip (potong panjang saluran paip yang sesuai dan kimpal semula) untuk memastikan ketepatan penjajaran.
Semasa pemasangan, gunakan alat penjajaran laser (ketepatan ±0.01mm/m) untuk mengesan sisihan paksi dan mengelakkan ralat yang disebabkan oleh pertimbangan visual. Sementara itu, simpan jurang pengembangan tertentu untuk saluran paip di kedua-dua hujung injap (cth., untuk saluran paip dengan suhu >100°C, simpan jurang 10-15mm untuk setiap 10m panjang) untuk mengelakkan pengembangan/penguncupan saluran paip akibat perubahan suhu daripada mengenakan tekanan tambahan pada injap.
Mengetatkan Bolt: Penggunaan Daya Sekata Adalah Kunci (dengan Proses Operasi Langkah demi Langkah):
Pengetatan bolt bebibir memerlukan tiga langkah untuk memastikan penggunaan daya sekata:
Mengetatkan awal: Gunakan sepana tork untuk mengetatkan bolt dalam urutan pepenjuru kepada 30% daripada tork terkadar (cth., untuk tork terkadar 100N·m, tork awal ialah 30N·m). Pada ketika ini, gasket mula sesuai dengan permukaan pengedap;
Mengetatkan perantaraan: Selepas selang 15-20 minit (untuk membenarkan gasket berubah bentuk sepenuhnya), ketatkan bolt hingga 70% daripada tork terkadar (70N·m) dalam urutan yang sama. Gunakan tolok perasa untuk memeriksa jurang bebibir (jurang ≤0.05mm dan teragih sama rata);
Pengetatan akhir: Selepas 15-20 minit lagi, ketatkan bolt pada tork yang dinilai (100N·m). Selepas mengetatkan akhir, tandakan kedudukan bolt (lukis garis penjajaran pada bolt dan bebibir dengan cat) untuk memudahkan pemeriksaan kelonggaran semasa rondaan berikutnya.
Untuk bebibir berdiameter besar (>300mm), tingkatkan bilangan kitaran pengetatan (4-5 kali) untuk mengelakkan mampatan gasket yang tidak lengkap dan kebocoran seterusnya.
3. Akibat Biasa Pemasangan yang Tidak Betul: Masalah yang Perlu Diperhatikan (dengan Analisis Kes Kemalangan)
Akibat pemasangan yang salah selalunya "tertunda" dan mungkin hanya muncul 1-3 bulan selepas pemasangan. Amaran awal adalah penting:
Injap Jamming (dengan Kes dan Penyelesaian):
Sebuah kilang penapisan memasang injap pintu DN200 dengan sisihan paksi 1.2mm/m antara saluran paip dan injap. Penjajaran paksa menyebabkan batang injap menanggung tegasan lentur. Selepas 2 bulan penggunaan, injap pintu mengalami kesesakan semasa membuka/menutup dan memerlukan bar penipu untuk beroperasi. Pembongkaran mendedahkan batang injap bengkok (darjah lentur 0.5mm/m) dan teras injap serta tempat duduk tidak sekata. Penyelesaian: Gantikan batang injap bengkok, laraskan ketepatan penjajaran saluran paip dengan penjajar bebibir, dan pasang semula. Selepas pemasangan semula, injap pintu beroperasi dengan lancar semula.
Petua Pencegahan: Selepas pemasangan, kendalikan injap secara manual 3-5 kali untuk memeriksa kesesakan. Jika tidak normal, segera periksa ketepatan penjajaran.
Mengedap Kebocoran Permukaan (dengan Langkah Penyiasatan Punca Kebocoran):
Sebuah loji kimia mengalami kebocoran berterusan pada sambungan bebibir selepas memasang injap glob DN150. Pada mulanya, ia adalah rembesan kecil, tetapi kebocoran meningkat selepas 1 minggu. Langkah penyiasatan: 1. Ketatkan semula bolt dengan sepana tork dan mendapati beberapa bolt hanya mempunyai 50% daripada tork terkadar (disebabkan oleh pengetatan bukan pepenjuru semasa pemasangan); 2. Buka bebibir dan temui lekukan yang tidak rata pada gasket (dalam pada satu sisi, cetek pada sebelah yang lain); 3. Periksa permukaan pengedap bebibir dan mendapati sisa sanga kimpalan (talian paip tidak dibersihkan). Penyelesaian: Bersihkan sanga kimpalan dari permukaan pengedap, gantikan gasket, dan ketatkan bolt langkah demi langkah mengikut tork standard. Isu kebocoran telah diselesaikan.
Petua Pencegahan: Lakukan ujian tekanan sejurus selepas pemasangan (tekanan ujian 1.2-1.5 kali tekanan kerja, tahan selama 30 minit tanpa kebocoran seperti yang layak).
Kerosakan Badan Injap (dengan Ujian Perubahan Prestasi Bahan):
Sebuah loji janakuasa memasang injap pintu bertekanan tinggi suhu tinggi (bahan 12Cr1MoVG) tanpa langkah penyejukan semasa mengimpal (suhu kimpalan melebihi 800°C dan tiada rawatan haba selepas kimpalan dilakukan), menyebabkan kakisan antara butiran di kawasan dikimpal badan injap. Selepas 6 bulan penggunaan, retak muncul di kawasan dikimpal badan injap, dan wap tekanan tinggi bocor. Ujian mendedahkan kekerasan kawasan yang dikimpal menurun daripada 180HB kepada 120HB, dengan ketara mengurangkan keliatan bahan. Penyelesaian: Gantikan badan injap yang rosak, gunakan penyejukan air semasa mengimpal (kawal suhu kimpalan ≤600°C), dan lakukan rawatan pelepasan tekanan pada 250°C selama 2 jam selepas kimpalan untuk mengelakkan kakisan antara butiran.
VI. Bagaimana Mengendalikan Kegagalan Injap Proses dalam Keadaan Kerja Berbeza?
Pengendalian kecemasan kegagalan Injap Proses mesti mengikut prinsip "keselamatan diutamakan, pengasingan pantas, dan pengurangan kerugian." Prosedur pengendalian berbeza dengan ketara mengikut keadaan kerja, memerlukan rancangan khusus senario.
1. Kegagalan Injap dalam Talian Paip Bendalir Mudah Terbakar dan Letupan: Utamakan Mengasingkan Sumber Bahaya (dengan Proses Operasi Terperinci)
Pengendalian kegagalan injap yang tidak betul dalam saluran paip bendalir mudah terbakar dan meletup boleh menyebabkan letupan. Pematuhan ketat kepada langkah-langkah adalah penting:
Pengendalian Kecemasan Kebocoran (Dikelaskan Mengikut Kadar Kebocoran):
Kebocoran Kecil (kadar kebocoran <5mL/min, tiada pemeruapan gas yang jelas): Tutup segera injap pengasing di hulu dan hilir injap (pakai sarung tangan anti-statik semasa operasi untuk mengelak daripada menghasilkan percikan statik), hidupkan kipas ekzos kalis letupan di tapak (isipadu udara ≥1000m³/j), dan gunakan pengesan kebocoran. menjadi ≤0.5% LEL, iaitu, 5% daripada had letupan yang lebih rendah). Jika kepekatan menurun kepada julat selamat, tutup sementara titik bocor dengan pengedap khusus (cth., pengedap PTFE kalis letupan) dan jadualkan penyelenggaraan menyeluruh semasa rehat pengeluaran;
Kebocoran Sederhana (kadar kebocoran 5-50mL/min, volatilisasi gas yang jelas): Selain menutup injap pengasingan dan menghidupkan pengudaraan, sediakan zon amaran (radius ≥10m) di sekeliling tapak untuk melarang kemasukan kakitangan yang tidak dibenarkan. Gunakan alatan kalis letupan untuk membuka injap (untuk mengelakkan percikan api daripada perlanggaran alatan), gantikan komponen pengedap dan pasang semula. Selepas pemasangan, jalankan ujian kedap udara (tekanan ujian 1.1 kali tekanan kerja, tahan selama 1 jam, kadar kebocoran ≤0.1%/j);
Kebocoran Teruk (kadar kebocoran >50mL/min, atau kepekatan gas menghampiri had bahan letupan yang lebih rendah): Segera aktifkan pelan tindak balas kecemasan, pindahkan semua kakitangan di tapak, tutup bekalan kuasa utama sistem (untuk mengelakkan percikan api daripada peralatan elektrik), hidupkan sistem pemercik api loji (untuk menurunkan suhu ambien dan mengelakkan letupan), dan hubungi pasukan penyenggaraan kalis kebakaran, letupan. untuk pengendalian di tapak. Jangan cuba membuka injap secara bebas.
Pengendalian Kecemasan Kesesakan Injap (dengan Petua Penukaran Saluran Paip Siap Sedia):
Jika injap tersekat dan tidak boleh ditutup, tukar ke saluran paip siap sedia dalam masa 3 minit:
Buka injap masuk saluran paip siap sedia dengan cepat (putar roda tangan 2-3 pusingan lawan jam untuk memastikan pembukaan penuh);
Buka perlahan-lahan injap alur keluar saluran paip siap sedia (pantau meter aliran hiliran untuk mengelakkan kesan saluran paip daripada perubahan aliran mendadak);
Tutup injap masuk saluran paip yang rosak (jika injap masuk juga tersekat, tutup injap pengasingan utama lebih jauh ke hulu);
Buka injap longkang saluran paip yang rosak (buka perlahan-lahan untuk mengeluarkan cecair sisa dan mengelakkan bahaya yang berkaitan dengan pengumpulan).
Selepas bertukar, sahkan bahawa tekanan dan aliran saluran paip siap sedia adalah normal untuk memastikan pengeluaran berterusan.
2. Kegagalan Injap dalam Saluran Paip Bendalir Suhu Tinggi dan Tekanan Tinggi: Mencegah Terbakar dan Kerosakan Peralatan (dengan Piawaian Perlindungan dan Pelepasan Tekanan)
Kebocoran cecair suhu tinggi dan tekanan tinggi (suhu >200°C, tekanan >1.6MPa) boleh menyebabkan luka terbakar dan saluran paip pecah. Pengendalian kecemasan mesti mengutamakan perlindungan dan pelepasan tekanan:
Pengendalian Kecemasan Kebocoran Injap (dengan Peralatan Pelindung dan Kaedah Pengedap Sementara):
Operator mesti memakai peralatan perlindungan suhu tinggi penuh: sarung tangan tahan haba (rintangan suhu ≥500°C, cth., sarung tangan aramid), pelindung muka tahan haba (rintangan suhu kaca perisai ≥800°C), dan pakaian pelindung suhu tinggi (cth., fabrik komposit aluminium foil, rintangan suhu ≥600°C). Ikuti langkah ini:
Tutup injap pengasingan hulu dan hilir secara perlahan (kawal kelajuan penutupan kepada 10-15 saat setiap pusingan untuk mengelakkan tukul air—tekanan tukul air boleh mencapai 3-5 kali ganda tekanan normal dan merosakkan saluran paip);
Jika kebocoran adalah pada sambungan bebibir, gunakan pengapit pengedap bebibir khusus (terdiri daripada rangka keluli tahan karat dan gasket grafit, rintangan tekanan ≤10MPa) untuk pengedap sementara: pasangkan pengapit di sekeliling bebibir, laraskan bolt untuk menekan gasket dengan ketat pada permukaan bebibir sehingga kebocoran berhenti;
Jika badan injap retak dan bocor (kadar kebocoran yang besar), segera buka injap pelega tekanan sistem (kawal kadar pelepasan tekanan kepada 0.1-0.2MPa/min untuk mengelakkan ubah bentuk peralatan daripada penurunan tekanan secara tiba-tiba). Setelah tekanan turun di bawah 0.1MPa, tutup injap pengasingan utama dan gantikan badan injap.
Semasa pengendalian, gunakan termometer inframerah untuk memantau suhu badan injap (untuk mengelakkan kegagalan gear pelindung daripada haba yang berlebihan). Jika suhu melebihi 600°C, sejukkan badan injap terlebih dahulu (dengan udara termampat) ke bawah 300°C sebelum meneruskan.
Pengendalian Kecemasan Kegagalan Injap Keselamatan (dengan Pelega Tekanan Manual dan Proses Penggantian Injap Siap Sedia):
Kegagalan injap keselamatan (kegagalan untuk membuka atau menutup) adalah bahaya utama dalam sistem tekanan tinggi. Ikuti proses pengendalian ini:
Buka segera injap pelega tekanan manual (putar roda tangan mengikut arah jam untuk membuka perlahan-lahan, kawal kadar pelepasan tekanan untuk mengurangkan tekanan sistem sebanyak 0.5-1.0MPa sejam), dan pantau dengan teliti tolok tekanan untuk mengelakkan tekanan daripada jatuh terlalu rendah dan mengganggu pengeluaran;
Tutup injap pengasingan di hulu dan di hilir injap keselamatan yang rosak (jika injap pengasingan ialah injap pintu, putar roda tangan untuk menutup sepenuhnya dan menguncinya untuk mengelakkan operasi yang tidak disengajakan);
Tanggalkan injap keselamatan yang rosak (gunakan sepana khusus untuk mengelak daripada merosakkan permukaan pengedap bebibir) dan pasang injap keselamatan siap sedia yang ditentukur (dengan tekanan set yang sama seperti yang asal);
Buka injap pengasingan secara perlahan di hulu dan hilir injap keselamatan siap sedia, tutup injap pelega tekanan manual, dan sahkan bahawa tekanan sistem adalah stabil (julat turun naik normal ≤±0.05MPa);
Hantar injap keselamatan yang rosak kepada institusi profesional untuk penentukuran (periksa kekakuan spring dan permukaan pengedap teras injap; gantikan spring yang letih dan kisar permukaan pengedap yang haus) sebelum digunakan semula.
3. Kegagalan Injap dalam Saluran Paip Bendalir Menghakis: Mencegah Penyebaran Kakisan (dengan Standard Peneutralan dan Pembersihan)
Kebocoran cecair menghakis boleh menyebabkan kakisan peralatan dan pencemaran tanah. Pengendalian kecemasan mesti mengutamakan perlindungan, pengumpulan dan peneutralan:
Pengendalian Kecemasan Kebocoran (dengan Peralatan Pelindung dan Langkah Peneutralan):
Pengendali mesti memakai peralatan perlindungan kalis kakisan: sarung tangan kalis asid (cth., sarung tangan getah nitril, tahan asid hidroklorik pekat dan asid sulfurik), pakaian kalis kakisan (cth., pakaian PVC, tahan kepada kebanyakan asid dan alkali), dan gogal percikan kimia (kanta polikarbonat). Ikuti langkah ini:
Tutup injap pengasingan hulu dan hilir (gunakan sepana plastik untuk mengelakkan kakisan alatan logam);
Kumpulkan cecair yang bocor dalam bekas tahan kakisan (cth., baldi polietilena dengan kapasiti ≥50L). Pra-tambah agen peneutral pada baldi (cth., tambah larutan natrium karbonat untuk meneutralkan asid hidroklorik bocor kepada pH 6-8; tambah asid hidroklorik cair untuk meneutralkan natrium hidroksida bocor kepada pH 6-8) untuk mengelakkan pelepasan terus;
Bilas kawasan yang bocor dengan air yang banyak (isipadu bilas ≥10L/m², masa bilas ≥5 minit). Buang air bilas ke dalam tangki rawatan air sisa tahan kakisan khusus, bukan terus ke dalam pembetung;
Tanggalkan injap yang rosak (bilas permukaan injap dengan air untuk mengeluarkan sisa kakisan), periksa sama ada kakisan pada teras injap dan tempat duduk (cth., gantikan teras keluli tahan karat dengan teras Hastelloy jika pitting berlaku), gantikan komponen yang rosak dan pasang semula. Selepas pemasangan, jalankan ujian kedap udara (dengan nitrogen, uji tekanan 1.2 kali tekanan kerja, tahan selama 30 minit tanpa kebocoran).
VII. Apakah yang Perlu Ditumpukan Semasa Pemeriksaan Harian Injap Proses? Simpan Senarai Semak Pemeriksaan Ini Berguna
Pemeriksaan harian mesti "menyeluruh dan teliti", menggabungkan "pemeriksaan visual, ujian alat dan pengesahan operasi" untuk mengenal pasti bahaya dengan segera. Di bawah ialah senarai semak pemeriksaan terperinci, dengan kekerapan dan kedalaman dilaraskan berdasarkan kepentingan injap (injap kritikal vs. am) untuk mengoptimumkan peruntukan sumber.
1. Piawaian Pemeriksaan Dikelaskan Mengikut Kepentingan Injap
Dalam sistem perindustrian, injap dikelaskan mengikut fungsi kepada injap kritikal (cth., injap suapan reaktor, injap keselamatan pengepala stim, injap pengasingan bendalir mudah terbakar) dan injap am (cth., injap pintu air penyejuk biasa, injap longkang). Keperluan pemeriksaan mereka berbeza dengan ketara:
Injap Kritikal (Kekerapan Pemeriksaan: Sekali sehari, pemantauan 24 jam untuk sesetengah orang):
Selain semakan asas, tambahkan "ujian ketepatan tinggi" dan "rakaman status":
Gunakan pemancar tekanan untuk memantau perbezaan tekanan masa nyata merentas injap (cth., untuk injap glob suapan reaktor, perbezaan tekanan normal hendaklah ≤0.2MPa; peningkatan mendadak menunjukkan kemungkinan teras injap tersumbat) dan rekod data tekanan setiap jam;
Untuk injap elektrik, gunakan multimeter untuk menguji arus dan voltan penggerak (cth., untuk arus undian 10A, turun naik arus sebenar hendaklah ≤±0.5A; arus tidak normal menunjukkan kegagalan motor atau kesesakan teras injap);
Jalankan "ujian luar talian" sekali seminggu: tutup injap pengasingan hulu dan hilir, uji tekanan injap (uji tekanan 1.1 kali tekanan kerja, tahan selama 1 jam), dan periksa prestasi pengedap;
Wujudkan "rekod kesihatan injap" untuk mendokumentasikan tekanan, aliran dan rasa operasi semasa setiap pemeriksaan. Gunakan analisis trend untuk menilai penuaan injap (cth., peningkatan bulanan sebanyak 0.1mL/min dalam kebocoran permukaan pengedap menunjukkan pengedap penuaan memerlukan penggantian proaktif).
Injap Am (Kekerapan Pemeriksaan: Sekali seminggu, pemeriksaan mendalam sekali sebulan):
Fokus pada "pengesahan fungsi asas" untuk mengurangkan kos ujian yang tidak perlu:
Periksa badan injap secara visual untuk mengesan kakisan atau kebocoran yang jelas dan periksa sama ada pemegang operasi utuh;
Kendalikan injap secara manual sekali sebulan (kitaran buka-tutup penuh) untuk memeriksa kesesakan. Jika rintangan meningkat dengan ketara, lakukan penyelenggaraan pelinciran;
Periksa bolt bebibir untuk kelonggaran sekali setiap suku (gunakan sepana untuk memutar bolt perlahan-lahan; ketatkan semula kepada 80% daripada tork terkadar jika bolt berputar lebih daripada 1/4 pusingan);
Untuk injap yang jarang digunakan (cth., injap longkang), bukanya sekali sebulan (selama 5-10 saat) untuk mengelakkan teras injap tersekat daripada ketidakaktifan yang berpanjangan.
2. Rekod Pemeriksaan dan Proses Pengendalian Masalah
Pemeriksaan bukan "formaliti"—rakaman standard dan pengendalian gelung tertutup memastikan penyelesaian bahaya tepat pada masanya:
Item Rekod Pemeriksaan Utama:
Gunakan rakaman "sandaran kertas elektronik", termasuk:
Maklumat asas: masa pemeriksaan, pemeriksa, nombor injap, lokasi, jenis dan spesifikasi;
Data status: tekanan (nilai huluan dan hiliran), suhu (suhu permukaan badan injap), kebocoran (kehadiran/ketiadaan, kadar kebocoran) dan status operasi (licin/macet);
Keabnormalan: penerangan terperinci tentang anomali (cth., "Sambungan bebibir Injap FV-001 meleleh, 1 titis setiap 10 saat") dan lokasi beranotasi (dengan foto di tapak).
Muat naik rekod ke sistem pengurusan peralatan dalam masa nyata untuk semakan jauh dan kebolehkesanan oleh pengurus.
Proses Pengendalian Masalah Gelung Tertutup:
Laksanakan "pengendalian terperingkat dan pembetulan terikat masa" berdasarkan keterukan masalah:
Isu Kecemasan (cth., kebocoran teruk, operasi menghalang kesesakan):
Matikan sistem dengan segera dan aktifkan pelan kecemasan (rujuk Bahagian VI untuk pengendalian kecemasan);
Maklumkan kakitangan penyelenggaraan untuk membangunkan pelan pembaikan dalam masa 2 jam dan pembaikan lengkap dalam masa 24 jam;
Menjalankan ujian tekanan dan fungsi selepas pembaikan sebelum menyambung semula penggunaan;
Adakan "mesyuarat analisis kegagalan" untuk mengenal pasti punca (cth., pemasangan yang salah, ketidakpadanan bahan) dan mengelakkan berulang.
Isu Umum (cth., kebocoran kecil, peningkatan rintangan operasi):
Dokumen butiran dan bangunkan pelan pembetulan (cth., "Pelinciran lengkap dalam masa 3 hari");
Pemeriksa mengesahkan pembetulan dan mengesahkan penyelesaian;
Jika masalah berulang (cth., 3 kebocoran dalam 6 bulan), nilaikan penggantian injap (cth., naik taraf bahan, perubahan jenis).
Potensi Bahaya (cth., pengedap penuaan, kakisan badan injap kecil):
Klasifikasikan bahaya (cth., risiko rendah: 3 bulan baki hayat pengedap; risiko sederhana: 0.1mm kedalaman kakisan yang memerlukan pemeriksaan semula dua minggu sekali);
Jejaki bahaya dalam "senarai risiko" dengan pemeriksaan semula biasa sehingga penyelesaian;
Atasi bahaya berisiko rendah semasa penutupan berjadual untuk mengelakkan gangguan pengeluaran.
3. Langkah Berjaga-jaga Pemeriksaan untuk Senario Khas
Laraskan kaedah pemeriksaan untuk persekitaran yang melampau untuk memastikan keselamatan dan ketepatan:
Persekitaran Suhu Tinggi (cth., berhampiran dandang, saluran paip minyak suhu tinggi):
Pakai peralatan pelindung suhu tinggi dan elakkan sentuhan terus dengan badan injap;
Gunakan termometer inframerah untuk mengukur suhu permukaan badan injap (kekalkan jarak selamat ≥1m untuk suhu >300°C). Jika suhu melebihi had reka bentuk (cth., 420°C untuk injap berkadar 400°C), siasat kemungkinan kebocoran dalaman;
Elakkan pemeriksaan berpanjangan semasa tempoh suhu tinggi (cth., petang musim panas) untuk mengelakkan strok haba.
Persekitaran Lembap/Menghakis (cth., loji rawatan air sisa, bengkel kimia):
Pakai pakaian kalis kakisan dan kasut tidak licin untuk mengelakkan gelincir atau sentuhan kulit dengan cecair menghakis;
Gunakan lampu suluh untuk memeriksa kawasan tersembunyi (cth., bahagian bawah injap) yang terdedah kepada kakisan;
Sapukan minyak anti karat pada alatan selepas digunakan dan simpan di tempat yang kering.
Operasi Ketinggian Tinggi (cth., injap pada rak paip):
Pakai abah-abah keselamatan seluruh badan dan berdiri di atas pelantar yang stabil (elakkan berjalan di atas paip yang tidak diikat);
Gunakan teropong atau dron untuk pemeriksaan jarak jauh (kekalkan jarak 3-5m untuk mengelakkan perlanggaran);
Menjalankan pemeriksaan dengan rakan kongsi (satu orang bekerja di ketinggian, satu orang memantau di atas tanah).
4. Penyelenggaraan dan Penentukuran Alat Pemeriksaan
Ketepatan alat secara langsung memberi kesan kepada hasil pemeriksaan. Penyelenggaraan dan penentukuran yang kerap mengelakkan salah penilaian disebabkan oleh kesilapan alat:
| Jenis Alat | Contoh Alat | Kitaran Penentukuran | Piawaian/Alat Penentukuran | Ralat yang Dibenarkan | Tips Penyelenggaraan Harian |
| Alat Pengujian Tekanan | Pemancar Tekanan Rosemount 3051 | 6 bulan | Druck DPI 610 Calibrator (±0.025%) | ≤±0.1% | Bersihkan antara muka selepas digunakan; simpan di kawasan bebas getaran |
| Alat Pengujian Suhu | Termometer Inframerah Fluke 62MAX | 6 bulan | Blok Kering Ametek (±0.1°C) | ≤±2°C (200-600°C) | Lap kanta dengan kain kering; mengelakkan pencemaran minyak |
| Alat Pengujian Elektrik | Multimeter Fluke 117C | 12 bulan | Pensijilan pihak ketiga | ≤±1.0% (voltan/arus) | Tiup habuk daripada petunjuk ujian; simpan petunjuk ganti di tangan |
VIII. Penyahtauliahan dan Penggantian Injap Proses: Bagaimana Secara Saintifik Menentukan Masa Penggantian?
Injap Proses mesti dinyahaktifkan dan diganti dengan segera apabila ia mencapai penghujung hayat perkhidmatannya atau gagal memenuhi keperluan pengeluaran, mengelakkan risiko keselamatan daripada "terlalu menggunakan." Walau bagaimanapun, banyak perusahaan tidak mempunyai piawaian pertimbangan saintifik, yang membawa kepada penggantian pramatang (membazirkan sumber) atau penggantian tertunda (mencipta bahaya). Di bawah ialah panduan mengenai kriteria penyahtauliahan, prinsip pemilihan penggantian dan spesifikasi pemasangan.
1. Kriteria Penyahtauliahan: Bilakah Injap Mesti Diganti?
Menilai penyahtauliahan secara menyeluruh berdasarkan hayat perkhidmatan, kemerosotan prestasi dan risiko keselamatan. Penunjuk penyahtauliahan teras berbeza mengikut jenis injap:
| Jenis Injap | Kehidupan Reka Bentuk (Tahun) | Ambang Hayat Perkhidmatan (Tahun, 80% daripada Hayat Reka Bentuk) | Piawaian Penyahtauliahan Komponen Kritikal | Piawaian Penyahtauliahan Risiko Keselamatan (Cecair Mudah Terbakar/Toksik) |
| Injap Pintu/Bola | 8-12 | 6.4-9.6 | Kehausan meterai >0.5mm; kakisan batang injap >20% ketebalan dinding | Kebocoran dalaman >2x standard ANSI Kelas VI; penutupan kecemasan >3 saat |
| Glob/Injap Keselamatan | 6-10 | 4.8-8.0 | Keretakan tempat duduk injap >5mm; sisihan tekanan set injap keselamatan >5% | Ulangi kebocoran dalam tempoh 1 bulan selepas 2 pembaikan; pelepasan tekanan yang tidak mencukupi |
| Injap Diafragma | 3-5 | 2.4-4.0 | Retak penuaan diafragma; ubah bentuk badan injap >0.2mm/m | Kerosakan diafragma menyebabkan kebocoran cecair; kegagalan mengasingkan aliran |
Melebihi Hayat Perkhidmatan:
Jika injap melebihi "ambang hayat perkhidmatan" dalam jadual, jalankan ujian prestasi penuh (tekanan, pengedap) walaupun tiada kerosakan yang jelas kelihatan. Penyahtauliahan jika ujian gagal atau prestasi menurun sebanyak >30% (cth., ketepatan peraturan aliran menurun daripada ±1% kepada ±3%).
Komponen Kritikal Rosak Teruk:
Penyahtauliahan jika kos pembaikan melebihi 50% daripada injap baharu (cth., injap pintu dengan kehausan pengedap 0.6mm yang memerlukan pengisaran yang berharga 60% daripada injap baharu).
Risiko Keselamatan Tidak Terkawal:
Nyahaktifkan segera injap dalam saluran paip bendalir mudah terbakar/toksik jika ia memenuhi "standard risiko keselamatan" dalam jadual (cth., injap tutup kecemasan gas asli mengambil masa 4 saat untuk ditutup).
2. Prinsip Pemilihan Penggantian: Bagaimana Memilih Injap Yang Lebih Sesuai?
Elakkan "menyalin model lama"—pilih injap berdasarkan keadaan proses yang dikemas kini dan kemajuan teknikal:
Penyesuaian Keadaan Operasi:
Naik taraf spesifikasi untuk proses yang diubah (cth., naikkan suhu daripada 200°C kepada 300°C: gantikan injap pintu keluli karbon dengan injap keluli aloi krom-molibdenum; tingkatkan tekanan daripada 1.6MPa kepada 2.5MPa: naik taraf daripada injap bebola PN1.6 kepada PN4.0). Laraskan bahan berdasarkan perubahan sifat bendalir (cth., bertukar daripada air kepada air sisa yang mengandungi sulfur: gantikan injap keluli tahan karat 304 dengan injap keluli tahan karat dupleks 2205 untuk meningkatkan rintangan kakisan).
Kecekapan Tenaga dan Peningkatan Prestasi:
Utamakan injap cekap tenaga untuk mengurangkan penggunaan tenaga operasi: gantikan injap glob biasa dengan injap glob rintangan aliran rendah (pekali rintangan aliran dikurangkan daripada 5.0 kepada 2.0, memotong penggunaan tenaga pam air sebanyak 15%-20%); gantikan injap manual dengan injap elektrik yang dilengkapi dengan penentu kedudukan pintar (ketepatan peraturan bertambah baik daripada ±5% kepada ±0.5%, mengurangkan kos buruh dan ralat pelarasan).
Pengurangan Kos Penyelenggaraan:
Pilih injap dengan struktur ringkas dan penyelenggaraan mudah untuk mengurangkan kos operasi jangka panjang: gantikan injap pintu yang memerlukan penggantian pembungkusan yang kerap dengan injap pintu belos bebas pembungkusan (kitaran penggantian pembungkusan dilanjutkan dari 3 bulan hingga 3 tahun); gantikan injap bebola pengedap keras yang terdedah kepada haus dengan injap bebola pengedap seramik yang tahan haus (hayat perkhidmatan permukaan pengedap dilanjutkan dari 1 tahun hingga 5 tahun).
3. Spesifikasi Operasi Penggantian: Bagaimana untuk Memastikan Kualiti Pemasangan Injap Baharu?
Penggantian injap baharu mengikut proses empat langkah—"ujian pemasangan-pembersihan-pembuangan"—untuk mengelakkan masalah prestasi daripada operasi yang tidak betul:
Penyingkiran Injap Lama:
Tutup injap pengasingan hulu dan hilir dan longkang cecair dari saluran paip (melalui longkang atau injap pelega tekanan). Untuk cecair yang menghakis atau mudah terbakar, bersihkan saluran paip dengan gas lengai (cth., nitrogen) selama sekurang-kurangnya 30 minit untuk memastikan kepekatan cecair sisa ≤0.1%. Apabila menanggalkan bolt bebibir, ikuti prinsip "diagonal, longgar berperingkat" untuk mengelakkan ubah bentuk bebibir daripada daya tidak sekata. Gunakan kren atau forklift untuk mengangkat injap lama dengan lancar, mengelakkan perlanggaran dengan antara muka saluran paip.
Pembersihan dan Pemeriksaan Saluran Paip:
Siram antara muka saluran paip dengan air tekanan tinggi (atau udara termampat) untuk membuang kekotoran dan sisa gasket lama. Gunakan mikrometer dalam untuk mengesahkan bahawa diameter dalam saluran paip sepadan dengan injap baharu (sisihan ≤±0.5mm). Periksa kerataan permukaan pengedap bebibir dengan penguji kerataan (sisihan ≤0.1mm/m); jika calar atau lekukan wujud, baiki dengan pengisar (mencapai kekasaran permukaan Ra ≤0.8μm selepas mengisar).
Pemasangan Injap Baharu:
Sebelum pemasangan, sahkan bahawa model, spesifikasi dan bahan injap baharu sepadan dengan keperluan pemilihan. Uji tindakan membuka/menutup injap untuk memastikan pergerakan lancar komponen dalaman. Semasa pemasangan, pastikan injap diselaraskan dengan paksi saluran paip (sisihan ≤0.5mm/m). Ketatkan bolt bebibir mengikut prinsip "menegangkan pepenjuru, berperingkat" (rujuk manual injap untuk nilai tork; cth., 180-200N·m untuk bolt bebibir DN100, PN4.0MPa). Untuk injap elektrik, tentukur penjajaran lejang batang penggerak (pastikan 100% isyarat penggerak pada buka penuh dan 0% pada tutup penuh).
Ujian Selepas Pemasangan:
Menjalankan ujian tekanan (tekanan ujian 1.2 kali tekanan kerja, tahan selama 30 minit tanpa kebocoran), ujian kedap (ujian kebocoran dalaman dengan nitrogen pada 1.0 kali tekanan kerja, tahan selama 1 jam dengan kadar kebocoran ≤1×10⁻⁶Pa·m³/s; ujian kebocoran luaran dengan air sabun, tiada kedapan fungsi electrik) kitaran untuk mengesahkan operasi lancar dan pukulan yang tepat). Hanya letakkan injap ke dalam perkhidmatan selepas lulus semua ujian, dan kemas kini rekod kesihatan injap.
IX. Kesimpulan: Membina Sistem Pengurusan Kitaran Hayat Penuh untuk Injap Proses
Operasi Injap Proses yang cekap tidak bergantung pada mengoptimumkan satu pautan tetapi memerlukan membina sistem pengurusan kitaran hayat penuh "pemasangan-pemasangan-operasi-penyelenggaraan-penyahtauliahan". Daripada pemilihan yang tepat untuk mengelakkan "kecacatan kongenital," pemasangan piawai untuk meletakkan "asas yang kukuh", penyelenggaraan yang teliti untuk memanjangkan "hayat perkhidmatan," dan penyahtauliahan saintifik untuk mencapai "penggantian yang selamat," setiap pautan mesti disambungkan rapat dan dikawal ketat.
Untuk perusahaan perindustrian, adalah penting untuk menubuhkan pasukan pengurusan injap khusus dengan juruteknik profesional (cth., jurutera injap, juruteknik operasi dan penyelenggaraan), membangunkan sistem pengurusan yang komprehensif (cth., prosedur pemeriksaan, standard penyelenggaraan, proses penyahtauliahan), dan memanfaatkan alatan digital (cth., sistem pengurusan peralatan, pemantauan penderia pintar) untuk mencapai pemantauan status injap masa nyata dan amaran awal arah aliran. Sementara itu, perkukuhkan latihan kakitangan untuk meningkatkan keupayaan profesional pengendali dan kakitangan penyelenggaraan (cth., latihan pembongkaran injap dan diagnosis kerosakan biasa, dengan kelayakan diperlukan sebelum mengambil jawatan) untuk mengelakkan kegagalan daripada kesilapan manusia.
Walaupun bersaiz kecil, Injap Proses adalah "pautan kritikal" dalam memastikan operasi sistem perindustrian yang stabil. Hanya dengan mengguna pakai pemikiran pengurusan saintifik, piawaian operasi yang ketat, dan peningkatan teknologi yang berterusan— dan memberi perhatian kepada setiap perincian—bolehlah "pengurus halimunan" ini benar-benar memenuhi peranannya, menjaga keselamatan, kecekapan dan kecekapan tenaga pengeluaran perindustrian.