

I. Prinsip Teras: Bagaimanakah Udara Mampat Bertukar kepada Kuasa Mekanikal?
Sebagai penggerak teras dalam sistem pneumatik, silinder udara pneumatik s bergantung pada gabungan tepat mekanik bendalir dan struktur mekanikal untuk menukar tenaga. Analisis terperinci mesti merangkumi tiga aspek utama: ciri bekalan udara, butiran struktur, dan prinsip kelebihan.
Dari perspektif asas bekalan udara, udara termampat industri memerlukan rawatan pengeringan, penapisan dan penstabilan tekanan. Biasanya, titik embun tekanan hendaklah di bawah -20°C, dan saiz zarah kekotoran pepejal hendaklah kurang daripada 5μm untuk mengelakkan kerosakan pada komponen dalaman silinder. Apabila udara termampat yang dirawat memasuki ruang silinder melalui injap solenoid, ia mula-mula melalui lubang salur masuk udara pada penutup hujung dan kemudian diagihkan sama rata ke kedua-dua belah omboh melalui lengan penampan (dilengkapi dalam beberapa model) untuk memastikan tekanan stabil bertindak pada muka hujung omboh.
Mengambil silinder dwi-tindakan dengan rod omboh tunggal sebagai contoh, dinding dalam tong silinder menjalani pengasah ketepatan, mencapai kekasaran permukaan Ra 0.2-0.4μm. Ia berfungsi dengan pengedap gabungan (biasanya cincin panduan cincin U poliuretana) pada omboh untuk mencapai pengedap dua arah. Gelang panduan, kebanyakannya diperbuat daripada polytetrafluoroethylene (PTFE), bukan sahaja mengurangkan geseran langsung antara omboh dan tong silinder tetapi juga memastikan keserasian omboh, menghalang pesongan rod omboh. Apabila udara termampat memasuki ruang tanpa rod, tekanan gas menolak omboh ke arah ruang rod, manakala gas dalam ruang rod dilepaskan melalui lubang ekzos. Semasa proses ekzos, sesetengah model menggunakan peredam untuk mengurangkan hingar (biasanya merendahkan hingar daripada 85dB kepada di bawah 65dB). Sebaliknya, apabila udara memasuki ruang rod, omboh bergerak ke arah yang bertentangan, melengkapkan kitaran salingan.
Dari segi kecekapan penukaran tenaga, kecekapan mekanikal silinder dipengaruhi terutamanya oleh geseran meterai dan kebolehmampatan gas. Di bawah keadaan yang ideal, kecekapan penukaran daripada tenaga tekanan kepada tenaga mekanikal boleh mencapai 95%. Walau bagaimanapun, dalam aplikasi praktikal, disebabkan oleh kehilangan geseran meterai (kira-kira 5%-10%) dan kebocoran gas (kira-kira 2%-5%), kecekapan sebenar biasanya dikekalkan antara 70%-90%. Namun begitu, berbanding dengan sistem hidraulik, silinder pneumatik tidak memerlukan litar kompleks seperti tangki minyak dan saluran paip, menghasilkan laluan penghantaran tenaga yang lebih pendek dan kelajuan tindak balas yang lebih pantas. Masa tunda dari bekalan udara ke pergerakan rod omboh boleh dikawal dalam masa 0.02-0.05 saat, menjadikannya sangat sesuai untuk senario operasi frekuensi tinggi (cth., pengasingan komponen elektronik, yang boleh melengkapkan 30-50 kitaran seminit).
Kelebihan kebolehsuaian alam sekitar mereka juga patut diberi penekanan: udara termampat itu sendiri tidak toksik dan tidak berbau, dan walaupun kebocoran berlaku, ia tidak akan mencemarkan bahan kerja atau alam sekitar. Oleh itu, ia digunakan secara meluas dalam industri pembungkusan makanan (cth., mesin pengacuan coklat) dan industri penyediaan farmaseutikal (cth., peralatan pengisian vaksin). Berbanding dengan penggerak elektrik, silinder pneumatik lebih tahan lama dalam persekitaran lembap (cth., peralatan mencuci kereta) dan persekitaran yang berdebu (cth., peralatan penapisan bijih), menghapuskan kebimbangan tentang kerosakan lembapan motor atau habuk memasuki belitan yang menyebabkan kerosakan. Selain itu, silinder pneumatik mempunyai rintangan beban yang lebih kuat. Apabila beban melebihi nilai undian, rod omboh berhenti bergerak tanpa terbakar seperti motor; operasi biasa boleh dipulihkan hanya dengan mengurangkan beban, menyebabkan kos penyelenggaraan yang lebih rendah.
II. Analisis Jenis: Jenis Silinder Mana Yang Sesuai dengan Senario Berbeza?
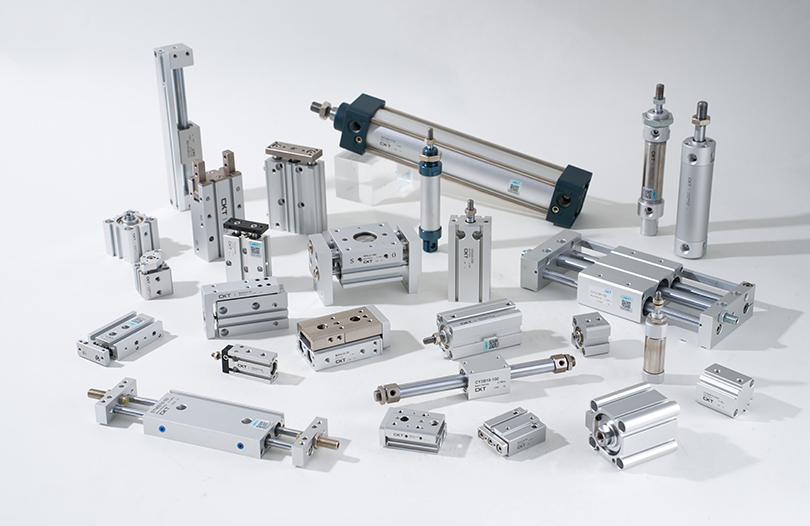
Pengelasan jenis silinder adalah berdasarkan padanan mendalam reka bentuk struktur, parameter prestasi dan keperluan senario. Setiap jenis mempunyai logik aplikasi yang unik dan sempadan prestasi:
1. Jenis Gerakan Linear: Pilihan Asas untuk Senario Konvensional
Silinder Bertindak Tunggal: Selain jenis pemulangan spring biasa, terdapat jenis pemulangan graviti (sesuai untuk senario pemasangan menegak ke bawah, seperti pembukaan pintu silo) dan jenis pemulangan tekanan udara (mencapai pulangan melalui litar udara tekanan rendah lain, sesuai untuk ruang sempit di mana spring tidak boleh dipasang). Ciri strukturnya ialah hanya satu salur masuk udara diperlukan untuk kawalan, menjimatkan bilangan injap solenoid, dan kosnya adalah 15%-20% lebih rendah daripada silinder dua bertindak. Walau bagaimanapun, terhad oleh kaedah pemulangan, daya pemulangan mereka biasanya kurang daripada daya tujah (daya pemulangan jenis pemulangan spring adalah kira-kira 30% -50% daripada daya tujah), dan lejang tidak boleh terlalu lama (biasanya tidak melebihi 300mm, jika tidak, pegas terdedah kepada kegagalan keletihan). Dalam aplikasi praktikal, seperti kedudukan bahan pada talian pemasangan, tujahan silinder satu tindakan boleh dikawal dengan melaraskan tekanan bekalan udara (biasanya ditetapkan kepada 0.3-0.5MPa) untuk mengelakkan bahan kerja hancur, dan suis magnet boleh digunakan untuk mengesan dengan tepat sama ada omboh berada di tempatnya.
Silinder Bertindak Berganda: Berdasarkan kaedah pemasangan, ia boleh dibahagikan kepada jenis standard (bebibir hadapan, bebibir belakang, lekap kaki, lekap trunnion, dll.) dan jenis padat (tong silinder bersepadu dan reka bentuk penutup hujung, mengurangkan panjang sebanyak 20% -30%). Kedua-dua belah omboh boleh menahan tekanan, dan perbezaan antara daya tujahan dan daya tarikan terutamanya berpunca daripada luas keratan rentas rod omboh (kawasan galas daya berkesan ruang rod adalah sama dengan kawasan galas daya berkesan ruang tanpa rod tolak luas keratan rentas rod omboh). Mengambil silinder dengan diameter lubang 50mm dan diameter rod omboh 20mm sebagai contoh, tujahan ruang tanpa rod adalah lebih kurang 980N, dan daya tarik ruang rod adalah lebih kurang 750N. Oleh itu, dalam senario mengangkat menegak dengan beban berat, keutamaan harus diberikan kepada arah daya galas ruang tanpa rod. Dalam barisan pengeluaran automatik, silinder bertindak dua kali sering digunakan bersama-sama dengan peranti pemandu (cth., panduan linear) untuk meningkatkan ketepatan gerakan. Contohnya, dalam peralatan pengetatan bolt pada barisan pemasangan bahagian auto, silinder memacu aci pengetatan untuk bergerak ke atas dan ke bawah, mencapai ketepatan kedudukan ulangan sebanyak ±0.1mm.
Silinder Miniatur/Nipis: Silinder kecil (dengan diameter gerek seperti 6mm, 8mm, 10mm) biasanya mempunyai tong silinder yang diperbuat daripada keluli tahan karat, dan rod omboh menjalani penyaduran krom keras (ketebalan penyaduran 5-10μm) untuk menahan sedikit hentaman. Dalam pemasangan modul kamera telefon bimbit, silinder kecil perlu menolak komponen kanta untuk kedudukan tahap mikron, jadi keperluan tinggi diletakkan pada kestabilan gerakan silinder. Ia biasanya dilengkapi dengan injap pendikit (cth., injap jarum) untuk mengawal kelajuan dalam 50-100mm/s. Silinder nipis (dengan diameter gerek 20mm-100mm) mempunyai penutup hujung yang dihasilkan melalui pengecapan, mengurangkan berat sebanyak 40% berbanding dengan jenis standard, menjadikannya sesuai untuk pemasangan di ruang sempit seperti antara penggelek mesin cetak dan di bawah menara alat mesin CNC. Sesetengah silinder nipis juga menyepadukan alur pelekap suis magnetik, menghapuskan keperluan untuk pendakap tambahan dan menjimatkan masa pemasangan. Mereka mengguna pakai struktur pengedap dua kali (pengedap sekunder meterai utama), dengan kadar kebocoran dikawal di bawah 5mL/min (di bawah keadaan standard).
2. Silinder Tanpa Rod: Penyelesaian Dioptimumkan Angkasa untuk Senario Lejang Panjang
Teknologi teras silinder tanpa rod yang digandingkan secara mekanikal terletak pada sistem pengedap. Jalur pengedap dua lapisan (jalur pengedap poliuretana dalam dan jalur kalis habuk getah nitril luar) digunakan pada slot pada tong silinder. Jalur pengedap dipasang oleh blok tekanan pengedap pada penutup hujung untuk memastikan tiada kebocoran gas. Sambungan antara gelangsar dan omboh diperbuat daripada bahan aloi berkekuatan tinggi (cth., aloi aluminium 6061-T6) dengan rawatan anodisasi (ketebalan filem oksida 10-15μm), meningkatkan rintangan haus lebih daripada 3 kali ganda. Semasa operasi, peluncur mesti bergerak bersama rel panduan (cth., galas linear terbina dalam) untuk mengelakkan kerosakan pada jalur pengedap yang disebabkan oleh beban sipi. Beban eksentrik maksimum yang dibenarkan biasanya 10%-15% daripada beban undian. Sebagai contoh, dalam pautan penghantar casis bagi barisan pemasangan kereta, silinder tanpa rod yang digandingkan secara mekanikal perlu memacu casis seberat 50kg untuk bergerak dengan lejang sehingga 5m. Dalam kes ini, rel panduan bertetulang harus dipilih, dan kelajuan harus dikawal pada 0.8-1.2m/s untuk mengelakkan getaran peralatan yang disebabkan oleh inersia yang berlebihan.
Gelang magnet silinder tanpa rod magnet diperbuat daripada bahan magnet kekuatan tinggi neodymium-besi-boron dengan produk tenaga magnetik 35-40MGOe. Pergerakan segerak dicapai melalui tarikan magnet antara cincin magnet dalam pada omboh dan cincin magnet luar pada badan bergerak luaran. Untuk memastikan daya magnet yang stabil, jurang antara cincin magnet dalam dan luar hendaklah dikawal pada 0.5-1mm, dan bahan tong silinder mestilah bukan magnet (cth., aloi aluminium, keluli tahan karat 304). Kelebihannya terletak pada struktur tanpa rod, yang memberikan prestasi pengedap yang lebih baik dengan hampir sifar kebocoran, menjadikannya sesuai untuk senario dengan keperluan kebersihan yang tinggi (cth., penghantar wafer semikonduktor). Walau bagaimanapun, kapasiti beban mereka dihadkan oleh daya magnet, biasanya dengan beban maksimum tidak lebih daripada 30kg, dan mereka tidak sesuai untuk senario mula-henti frekuensi tinggi (jika tidak, cincin magnet terdedah kepada penyahmagnetan).
3. Silinder Putar: Penggerak Khusus untuk Pergerakan Putaran
Silinder Putar Rak-dan-Pinion: Rak dan omboh direka bentuk sebagai unit bersepadu, dan profil gigi rak kebanyakannya tidak bergelombang (modul 1-3). Ia berfungsi dengan gear berketepatan tinggi (ketepatan penghantaran sehingga gred 5) untuk memastikan ralat sudut putaran kurang daripada ±0.5°. Sesetengah model dilengkapi dengan skru pelarasan sudut, membolehkan pelarasan halus sudut putaran dalam ±5° untuk memenuhi keperluan kedudukan yang tepat. Dalam senario kawalan injap (cth., injap saluran paip di loji rawatan air), silinder putar rak dan pinion boleh mengawal kelajuan putaran dengan melaraskan tekanan bekalan udara (biasanya 0.4-0.6MPa) dan mencapai bukaan, penutupan dan pegangan kedudukan perantaraan injap dengan bantuan penderia kedudukan, dengan hayat perkhidmatan lebih daripada 1 juta kitaran.
Silinder Putar Jenis Vane: Van dan rotor disambungkan dengan kunci, dan pengedap (biasanya pengedap gabungan PTFE getah nitril) mesti dipasang pada kedua-dua belah ram untuk mengelakkan kebocoran gas dari satu sisi ke sisi yang lain. Dinding dalaman stator memerlukan pemesinan ketepatan untuk memastikan jurang pengedap 0.02-0.05mm antara stator dan ram; jika tidak, kecekapan akan berkurangan dengan ketara. Sudut putaran silinder putar jenis ram biasanya adalah sudut tetap seperti 90°, 180°, dan 270°. Untuk kawalan sudut sewenang-wenangnya, pengawal sudut diperlukan. Disebabkan oleh had struktur, tork keluarannya adalah kecil (cth., silinder jenis ram dengan diameter lubang 40mm mempunyai tork maksimum lebih kurang 5N·m), jadi ia kebanyakannya digunakan untuk putaran lekapan lampu (cth., mengapit bahan kerja kecil). Pengedap perlu diganti dengan kerap (biasanya setiap 3-6 bulan) untuk memastikan prestasi pengedap.
4. Jenis Khusus untuk Persekitaran Melampau: Reka Bentuk Adaptif untuk Keadaan Keras
Dalam persekitaran suhu tinggi (cth., peralatan pengendalian bilet keluli dalam industri metalurgi, dengan suhu operasi 200-300°C), silinder mesti menggunakan bahan tahan suhu tinggi: tong silinder diperbuat daripada keluli tahan karat 316L (yang boleh menahan suhu di bawah 300°C), pengedap suhu operasi -0°C (0°C). 200°C, dengan rintangan jangka pendek sehingga 250°C), dan permukaan rod omboh disalut dengan seramik (kekerasan sehingga HV1000 atau lebih tinggi, meningkatkan rintangan haus sebanyak 5 kali). Selain itu, sink haba perlu ditambah pada penutup hujung untuk mengelakkan pemindahan haba ke pengedap yang menyebabkan penuaan.
Dalam persekitaran yang menghakis (cth., peralatan kejuruteraan marin yang bersentuhan dengan garam air laut), silinder memerlukan rawatan anti-karat yang komprehensif: tong silinder diperbuat daripada keluli tahan karat 316L dengan rawatan pempasifan, rod omboh diperbuat daripada keluli tahan karat 316L atau menjalani penyaduran krom (ketebalan penyaduran 20-30μm, semua komponen penutup, omboh dan hujung yang lain dibuat) daripada keluli tahan karat, dan pengedap diperbuat daripada getah fluororubber atau perfluoroether dengan rintangan kakisan yang kuat. Sesetengah model juga memasang penapis anti-karat di pelabuhan udara untuk terus menghalang gas menghakis daripada memasuki bahagian dalam silinder.
Dalam persekitaran bilik bersih (cth., pembuatan cip semikonduktor, yang memerlukan kebersihan Kelas ISO 1), silinder mesti memenuhi keperluan pelepasan zarah yang rendah dan kemeruapan yang rendah: tong silinder dan rod omboh diperbuat daripada keluli tahan karat 316L dengan penggilap ketepatan (kekasaran permukaan Ra 0.1-0.2μm) untuk mengelakkan lekatan habuk; komponen bukan logam seperti pengedap dan cincin panduan diperbuat daripada bahan pelepasan zarah rendah seperti PTFE atau polietilena yang diubah suai, dan menjalani pembersihan suhu tinggi untuk mengeluarkan bahan meruap; permukaan silinder menjalani rawatan anti-statik untuk mengelakkan penjerapan habuk statik. Tambahan pula, ekzos silinder khusus bilik bersih mesti dirawat dengan penapis udara zarah berkecekapan tinggi (HEPA) untuk mengelakkan pencemaran persekitaran bilik bersih dengan gas habis.|
III. Panduan Pemilihan: Padanan Tepat Keperluan Melalui Parameter Lima Dimensi
Pemilihan silinder secara langsung menentukan kestabilan dan kecekapan peralatan. Adalah perlu untuk mempertimbangkan secara sistematik dimensi teras seperti beban, tekanan dan lejang, digabungkan dengan langkah operasi praktikal:
1. Pengiraan Beban: Jelaskan Daya Tujah/Tarik yang Diperlukan
Pertama, analisa jenis beban (gerakan mendatar, angkat menegak, dsb.). Untuk beban mendatar, pekali geseran (biasanya 0.1-0.3) mesti dipertimbangkan, dan untuk beban menegak, pecutan graviti mesti diambil kira. Logik pengiraan untuk tujahan sebenar ialah: tujahan sebenar = tekanan kerja sebenar × luas omboh berkesan × pekali kecekapan.
Antaranya, tekanan kerja sebenar perlu mempertimbangkan kehilangan tekanan bekalan udara (contohnya, untuk panjang saluran paip 10m dan diameter 8mm, kehilangan tekanan adalah kira-kira 0.02-0.05MPa), jadi tekanan kerja sebenar biasanya 5% -10% lebih rendah daripada tekanan bekalan udara. Untuk kawasan omboh berkesan, dalam kes silinder rod omboh tunggal, kawasan berkesan ruang tanpa rod ialah kawasan keratan rentas bahagian dalam tong silinder, dan kawasan berkesan ruang rod ialah luas keratan rentas tong silinder tolak luas keratan rentas rod omboh. Pekali kecekapan bergantung pada ketepatan silinder: 0.7-0.8 untuk silinder biasa dan 0.8-0.9 untuk silinder berketepatan tinggi (cth., silinder berpandu).
Mengambil senario tolakan condong pada 30° sebagai contoh: berat bahan kerja ialah 50kg, gelongsor pada rel pemandu (pekali geseran 0.15), dengan pecutan 0.8m/s² semasa fasa pecutan, dan tekanan bekalan udara 0.6MPa (tekanan kerja sebenar 0.5MPa). Mula-mula, hitung jumlah daya beban: komponen graviti dalam arah condong = 50kg × 9.8m/s² × sin30° ≈ 245N; daya geseran = 50kg × 9.8m/s² × kos30° × 0.15 ≈ 63.6N; daya inersia = 50kg × 0.8m/s² = 40N; jumlah daya beban = jumlah ketiga-tiga bahagian ini, lebih kurang 348.6N. Jika ruang tanpa rod digunakan untuk galas daya dan pekali kecekapan ialah 0.8, luas omboh berkesan yang diperlukan = jumlah daya beban / (tekanan kerja sebenar × pekali kecekapan), dikira kira-kira 7.97×10^-4 m². Diameter gerudi boleh diperolehi daripada kawasan berkesan, dikira kira-kira 31.6mm. Dalam amalan, diameter lubang standard 40mm harus dipilih (siri diameter lubang standard: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100mm, dll.). Pada masa ini, tujahan sebenar = 0.55MPa × kawasan berkesan ruang tanpa rod untuk diameter lubang 40mm × 0.8 pekali kecekapan, kira-kira 552N. Faktor keselamatan (nisbah tujahan sebenar kepada jumlah daya beban) adalah lebih kurang 1.58, memenuhi keperluan faktor keselamatan 1.5-2.
2. Strok dan Penampan: Elakkan Kesan Pergerakan
Pemilihan lejang mesti mengambil kira jarak pergerakan sebenar peralatan dan margin keselamatan. Sebagai tambahan kepada margin konvensional 5%-10%, faktor berikut juga harus dipertimbangkan: jika silinder digunakan untuk menolak bahan kerja ke kedudukan tertentu, ruang pelarasan untuk ralat kedudukan bahan kerja (biasanya 5-10mm) mesti dikhaskan; jika digunakan untuk mengapit bahan kerja, ruang pampasan untuk sisihan saiz bahan kerja (biasanya 3-5mm) mesti dikhaskan. Untuk silinder lejang panjang (>300mm), perhatian khusus mesti diberikan kepada ketegaran rod omboh untuk mengelakkan lenturan di bawah beban. Secara amnya, nisbah diameter gerudi kepada lejang hendaklah dikawal dalam 1:10 (cth., diameter gerudi 40mm dengan lejang maksimum 400mm). Jika nisbah ini melebihi, rod omboh yang menebal (cth., meningkatkan diameter rod omboh daripada 16mm kepada 20mm) atau peranti pemandu (cth., silinder dua aci, silinder berpandu) hendaklah dipilih.
Pemilihan sistem penimbalan bergantung pada kelajuan gerakan, berat beban, dan keperluan ketepatan peralatan: apabila kelajuan ≤0.3m/s dan beban adalah ≤50kg, penimbal getah boleh digunakan (struktur mudah, kos rendah), tetapi kesan penimbalan adalah terhad, menjadikannya sesuai untuk senario yang tidak sensitif terhadap kesan (contohnya, bahan menolak); apabila kelajuan 0.3-0.8m/s dan beban adalah 50-200kg, penimbalan boleh laras diperlukan (penampan boleh laras diperlukan) – dicapai dengan memasang injap pendikit pada ruang penimbal untuk melaraskan kelajuan ekzos. Ini membolehkan pelarasan fleksibel daya penimbal berdasarkan keadaan kerja sebenar, menjadikannya sesuai untuk kebanyakan senario perindustrian (cth., kedudukan bahan kerja pada talian pemasangan). Apabila kelajuan melebihi 0.8m/s dan beban melebihi 200kg, penyerap hentak hidraulik (dipasang secara bebas pada penghujung lejang silinder) diperlukan. Ia mempunyai kapasiti penimbal yang besar dan boleh mengurangkan pecutan impak daripada 10m/s² kepada di bawah 2m/s², menjadikannya sesuai untuk senario berkelajuan tinggi, beban berat (cth., pengendalian bahan kerja yang besar).
Di samping itu, penyelenggaraan sistem penimbalan memerlukan perhatian: ruang penimbal penimbal boleh laras hendaklah dibersihkan secara berkala (setiap 3-6 bulan) untuk mengelakkan penyumbatan lubang ekzos oleh kekotoran, yang akan menyebabkan kegagalan penimbalan. Pad penimbal getah hendaklah diperiksa secara berkala (setiap 1-2 bulan); jika penuaan atau ubah bentuk ditemui, ia mesti diganti dengan segera untuk mengelakkan peningkatan bunyi impak dan risiko kerosakan peralatan.
3. Pemasangan dan Pengesanan: Menyesuaikan diri dengan Struktur Peralatan
Pilihan kaedah pemasangan mesti mempertimbangkan secara menyeluruh susun atur spatial peralatan, arah daya, dan keperluan ketepatan gerakan:
Pemasangan Bebibir: Dibahagikan kepada bebibir hadapan (dipasang di hujung hadapan silinder) dan bebibir belakang (dipasang di hujung belakang silinder). Bolt berkekuatan tinggi (cth., gred 8.8 atau lebih tinggi) hendaklah digunakan untuk menyambungkan bebibir kepada peralatan, dan keserenjangan antara muka bebibir dan paksi silinder mesti dipastikan (ralat keserenjangan ≤0.1mm/m). Kaedah ini sesuai untuk senario dengan beban tetap dan keperluan ketepatan gerakan yang tinggi (cth., pengapit oleh lekapan alat mesin).
Pemasangan Trunnion: Termasuk batang mata ikan (membenarkan sudut hayunan tertentu, biasanya ±5°) dan trunnion dengan galas sfera (sudut ayunan sehingga ±10°). Semasa pemasangan, kelegaan muat antara lubang trunnion dan aci penyambung peralatan mesti dipastikan (biasanya 0.05-0.1mm) untuk mengelakkan gerakan tidak stabil yang disebabkan oleh pelepasan yang berlebihan. Ia sesuai untuk senario di mana beban mempunyai sedikit ayunan (cth., menolak peranti pada penghantar condong).
Pelekap Kaki: Termasuk pelekap kaki hadapan, pelekap kaki belakang, dan pelekap kaki dua lug. Sambungan antara pelekap kaki dan peralatan mestilah selamat untuk mengelakkan longgar di bawah beban. Disebabkan fakta bahawa titik sokongan pelekap kaki jauh dari paksi silinder, rintangan daya sisinya lemah (beban sisi biasanya tidak melebihi 10% daripada beban undian). Ia sesuai untuk senario beban ringan dengan arah gerakan tetap (cth., menolak bahan kerja kecil).
Pemasangan Pivot: Silinder dipasang pada pendakap peralatan melalui pin pangsi, membenarkan silinder berayun di sekeliling pin pangsi (sudut ayunan biasanya ±15°). Kesesuaian antara pin pivot dan lubang trunnion silinder harus menggunakan padanan peralihan (cth., H7/g6), menjadikannya sesuai untuk senario di mana beban mempunyai sudut hayunan yang besar (cth., mekanisme flipping bahan).
Untuk pengesanan kedudukan, sebagai tambahan kepada suis magnet biasa, terdapat juga suis had dan penderia fotoelektrik: Suis magnet mengesan kedudukan omboh dengan mengesan gelang magnet pada omboh, dengan kelajuan tindak balas yang pantas (≤1ms). Semasa pemasangan, perhatian mesti diberikan kepada ketepatan penjajaran dengan cincin magnet (sisihan ≤1mm); jika tidak, kegagalan pengesanan mungkin berlaku. Suis had dicetuskan oleh sentuhan mekanikal, menawarkan kebolehpercayaan yang tinggi tetapi kelajuan tindak balas perlahan (≥10ms), menjadikannya sesuai untuk senario dengan keperluan kelajuan tindak balas rendah (cth., perlindungan kedudukan had peralatan). Penderia fotoelektrik mencapai kedudukan dengan mengesan isyarat menyekat omboh atau gelangsar, tidak memerlukan sentuhan dengan badan silinder, menjadikannya sesuai untuk persekitaran yang menghakis atau suhu tinggi. Walau bagaimanapun, adalah perlu untuk memastikan bahawa tiada gangguan cahaya yang kuat di kawasan pengesanan.
4. Kawalan Kelajuan: Memadankan Keperluan Keadaan Kerja
Kelajuan silinder terutamanya dikawal oleh pendikit pengambilan udara atau pendikitan ekzos, dan senario aplikasi dan logik pelarasan kedua-dua kaedah ini berbeza dengan ketara:
Pendikitan pengambilan udara melibatkan pemasangan injap pendikit pada salur masuk udara silinder untuk mengawal kelajuan lanjutan atau penarikan balik rod omboh dengan menyekat aliran masuk. Kaedah ini mempunyai kelebihan pelarasan mudah dan sesuai untuk senario dengan keperluan rendah untuk kestabilan kelajuan (cth., menolak bahan biasa). Walau bagaimanapun, apabila beban berubah, kelajuan turun naik dengan ketara (julat turun naik sehingga ±20%). Sebagai contoh, apabila berat bahan kerja yang ditolak meningkat daripada 10kg kepada 20kg, kelajuan mungkin berkurangan daripada 150mm/s kepada di bawah 100mm/s jika pendikitan pengambilan udara digunakan, menjejaskan kitaran pengeluaran.
Pendikitan ekzos melibatkan pemasangan injap pendikit pada port ekzos silinder untuk secara tidak langsung melaraskan kelajuan gerakan dengan mengawal kelajuan ekzos. Memandangkan pendikitan ekzos mengekalkan tekanan belakang tertentu di dalam silinder, ia secara berkesan menekan turun naik kelajuan yang disebabkan oleh perubahan beban (julat turun naik boleh dikawal dalam ±5%), menjadikannya lebih sesuai untuk senario dengan keperluan tinggi untuk kestabilan kelajuan (cth., penjajaran bahagian dalam pemasangan ketepatan). Semasa pelarasan sebenar, perhatian mesti diberikan kepada kedudukan pemasangan injap pendikit ekzos: untuk silinder dwi-tindakan, injap pendikit hendaklah dipasang pada port ekzos kedua-dua ruang tanpa rod dan ruang rod untuk melaraskan kelajuan sambungan dan penarikan balik secara bebas.
Selain itu, kelajuan silinder juga dipengaruhi oleh kadar aliran bekalan udara dan diameter saluran paip. Apabila panjang saluran paip melebihi 10m, diameter saluran paip hendaklah dinaikkan dengan sewajarnya (cth., daripada 8mm kepada 10mm) untuk mengelakkan pengurangan kelajuan akibat kadar aliran yang tidak mencukupi. Jika gerakan ultra-kelajuan tinggi (>1m/s) diperlukan, injap solenoid aliran besar (diameter lubang ≥15mm) harus dipilih, digabungkan dengan saluran paip pendek (≤5m) untuk mengurangkan rintangan aliran gas.
5. Padanan Aksesori: Memastikan Operasi Sistem Lancar
Pemilihan aksesori yang rasional secara langsung mempengaruhi kestabilan operasi dan hayat perkhidmatan silinder, dan aksesori utama seperti saluran paip, injap solenoid dan penyambung mesti dipertimbangkan satu demi satu:
Untuk saluran paip, bahan harus dipilih berdasarkan tekanan kerja dan suhu ambien: Talian paip poliuretana boleh digunakan untuk senario suhu biasa, tekanan rendah (tekanan ≤1MPa, suhu -5 ℃ hingga 60 ℃) kerana fleksibiliti yang baik dan ringan, menjadikannya sesuai untuk senario gerakan dengan lenturan silinder yang kerap., (lentur lengan yang kerap). Talian paip nilon harus digunakan untuk senario suhu sederhana (suhu -20 ℃ hingga 120 ℃) kerana rintangan penuaan yang lebih baik. Talian paip polytetrafluoroethylene sesuai untuk persekitaran yang menghakis kerana ia boleh menahan asid dan alkali yang kuat. Diameter saluran paip mesti sepadan dengan antara muka silinder; spesifikasi antara muka silinder biasa termasuk G1/8, G1/4, dan G3/8, sepadan dengan diameter saluran paip masing-masing 6mm, 8mm dan 10mm. Menggunakan diameter saluran paip yang bersaiz kecil akan mengakibatkan kadar aliran tidak mencukupi dan kelajuan silinder berkurangan.
Injap solenoid ialah komponen teras untuk mengawal pergerakan silinder dan harus dipilih berdasarkan jenis silinder dan keperluan gerakan: Silinder lakonan tunggal memerlukan injap solenoid 2/3 hala (mengawal pengambilan udara dan ekzos), manakala silinder bertindak dua hala memerlukan injap solenoid 5/2 hala (mengawal pengambilan udara dan tanpa rod dan kebuk). Spesifikasi voltan injap solenoid mesti sepadan dengan bekalan kuasa peralatan (spesifikasi biasa termasuk DC24V dan AC220V), dan masa tindak balas hendaklah ≤10ms untuk memenuhi keperluan gerakan frekuensi tinggi. Selain itu, dalam persekitaran berdebu atau lembap, injap solenoid dengan tahap perlindungan IP65 atau lebih tinggi harus dipilih untuk mengelakkan kerosakan pada komponen dalaman.
Penyambung digunakan untuk menyambungkan saluran paip ke silinder dan injap solenoid, dan model yang sepadan dengan diameter saluran paip dan spesifikasi antara muka hendaklah dipilih: Kelengkapan sambungan cepat membolehkan pemasangan mudah dan sesuai untuk senario yang memerlukan pembongkaran yang kerap (cth., fasa pentauliahan peralatan). Kelengkapan mampatan menawarkan prestasi pengedap yang lebih baik dan sesuai untuk senario yang memerlukan operasi stabil jangka panjang (cth., peralatan barisan pengeluaran). Dalam persekitaran yang mempunyai getaran besar (cth., alatan mesin), penyambung dengan kacang pengunci harus digunakan untuk mengelakkan longgar dan kebocoran.
IV. Petua Penyelenggaraan: Bagaimana untuk Memanjangkan Hayat Servis Silinder Pneumatik?
Penyelenggaraan saintifik boleh meningkatkan kebolehpercayaan silinder dengan ketara dan mengurangkan kejadian kegagalan. Teras terletak pada empat aspek utama: penulenan bekalan udara, perlindungan meterai, pemeriksaan biasa, dan diagnosis kerosakan. Berikut adalah kaedah praktikal terperinci:
1. Pembersihan Bekalan Udara: Mengurangkan Haus Dalaman
Kelembapan, minyak, dan kekotoran dalam udara termampat adalah punca utama haus dalaman silinder dan penuaan pengedap. Sistem penulenan tiga peringkat diperlukan untuk mencapai penapisan yang cekap:
Penapisan utama (pra-penapisan): Penapis saluran utama dipasang di alur keluar pemampat udara dengan ketepatan penapisan 5-10μm, terutamanya digunakan untuk membuang kekotoran zarah besar (cth., karat, habuk) dari udara dan memisahkan bahagian cecair dan minyak. Injap longkang hendaklah dibuka dengan kerap (setiap 1-2 minggu) untuk mengalirkan air. Dalam persekitaran dengan kelembapan yang tinggi (cth., musim hujan di kawasan selatan), kekerapan penyaliran perlu ditingkatkan (1-2 kali sehari) untuk mengelakkan pengumpulan air di dalam penapis.
Penapisan sekunder (penapisan ketepatan): Penapis ketepatan dipasang dalam litar bekalan udara silinder dengan ketepatan penapisan 1-5μm untuk terus mengeluarkan kekotoran halus dan kabus minyak. Elemen penapis penapis ketepatan harus diganti dengan kerap (setiap 3-6 bulan). Dalam persekitaran berdebu (cth., bengkel pemprosesan bijih), kitaran penggantian hendaklah dipendekkan (setiap 1-2 bulan). Apabila menggantikan, bekalan udara hendaklah dimatikan terlebih dahulu, dan tekanan di dalam penapis harus dilegakan untuk mengelakkan kekotoran daripada memasuki litar hiliran.
Penapisan tertier (rawatan kabus minyak): Untuk silinder pelinciran bebas minyak (digunakan dalam beberapa peralatan industri makanan dan farmaseutikal), pemisah kabus minyak hendaklah dipasang selepas penapis ketepatan dengan ketepatan penapisan 0.01μm untuk mengeluarkan kabus minyak surih dari udara, memastikan kandungan minyak udara memasuki silinder ⤤0.0. Elemen penapis bagi pemisah kabus minyak hendaklah diganti setiap 6-12 bulan, dan tolok tekanan pembezaan hendaklah digunakan untuk memantau status penyumbatan unsur penapis. Jika tekanan pembezaan melebihi 0.1MPa, elemen penapis mesti diganti dengan segera.
Di samping itu, tekanan injap pengurang tekanan harus dilaraskan secara stabil dalam julat tekanan kerja yang diberi nilai silinder (biasanya 0.4-0.6MPa) untuk mengelakkan kerosakan pada pengedap yang disebabkan oleh operasi tekanan lampau. Jika peralatan terbiar untuk masa yang lama (lebih daripada 1 bulan), bekalan udara hendaklah dimatikan, dan udara termampat di dalam silinder hendaklah dilepaskan untuk mengelakkan kakisan dalaman.
2. Perlindungan Seal: Menyekat Bahaya Luaran
Pengedap adalah komponen utama untuk mencegah kebocoran gas dan memastikan operasi normal silinder. Langkah perlindungan yang disasarkan hendaklah diambil berdasarkan senario aplikasi:
Pemeriksaan harian: Permukaan rod omboh silinder hendaklah diperiksa setiap minggu untuk mengesan calar atau kakisan. Jika bintik karat atau calar ditemui pada permukaan rod omboh, ia hendaklah digilap perlahan-lahan dengan kertas pasir halus (800-1000 grit) dengan segera, dan kemudian gris khas (cth., gris berasaskan litium) hendaklah digunakan untuk mengelakkan kerosakan pada pengedap. Pada masa yang sama, periksa sama ada terdapat kebocoran pada sambungan antara penutup hujung silinder dan tong silinder. Jika kebocoran didapati, ketatkan bolt penyambung (torsi mesti mematuhi keperluan manual silinder untuk mengelakkan ubah bentuk tong silinder yang disebabkan oleh terlalu ketat). Jika kebocoran masih berlaku selepas mengetatkan, gantikan gasket penutup hujung.
Penggantian meterai: Apabila silinder telah meningkatkan kebocoran (melebihi 10mL/min), kelajuan gerakan berkurangan dengan ketara, atau kesesakan rod omboh, pengedap hendaklah diganti dengan segera. Sebelum penggantian, silinder hendaklah dibongkar, dan komponen seperti tong silinder dan omboh hendaklah dibersihkan (dibersihkan dengan etanol atau minyak tanah kontang; pelarut yang menghakis harus dielakkan). Apabila menggantikan, pengedap yang konsisten dengan model asal hendaklah dipilih (perhatian harus diberikan kepada pemadanan bahan, cth., pengedap fluororubber untuk senario suhu tinggi), dan sedikit gris hendaklah digunakan pada permukaan pengedap semasa pemasangan untuk mengurangkan rintangan pemasangan dan mengelakkan kerosakan pengedap.
Perlindungan habuk: Dalam persekitaran berdebu (cth., bengkel kerja kayu, loji pemprosesan simen), penutup habuk (cth., penutup habuk teleskopik, penutup habuk boleh lipat) hendaklah dipasang pada hujung memanjang rod omboh silinder untuk mengelakkan habuk daripada memasuki bahagian dalam silinder. Penutup habuk hendaklah diperiksa secara berkala (setiap 2-4 minggu); jika kerosakan ditemui, ia perlu diganti segera untuk mengelakkan habuk daripada memasuki tong silinder melalui rod omboh dan memburukkan lagi haus dalaman.
3. Pemeriksaan Berkala: Penyelesaian Masalah Tepat Pada Masanya
Pemeriksaan tetap adalah cara penting untuk mencegah kegagalan silinder. Sistem pemeriksaan bulanan, suku tahunan dan tahunan hendaklah diwujudkan, dengan item dan piawaian pemeriksaan yang jelas:
Pemeriksaan bulanan: Fokus pada memeriksa status operasi silinder, termasuk sama ada pergerakan lancar, sama ada terdapat bunyi yang tidak normal (cth., bunyi kebocoran "desis", bunyi perlanggaran mekanikal "berdecit") dan sama ada rod omboh bergerak dengan lancar (tiada jamming atau pesongan). Pada masa yang sama, semak ketepatan pengesanan suis magnet dengan menolak omboh secara manual dan memerhati sama ada suis magnet dapat mengesan kedudukan omboh dengan tepat. Jika kegagalan pengesanan berlaku, laraskan kedudukan pemasangan suis magnetik atau gantikan suis.
Pemeriksaan suku tahunan: Buka dan periksa komponen utama silinder, termasuk omboh, rod omboh dan gelang pemandu. Periksa sama ada terdapat haus pada permukaan omboh (omboh hendaklah diganti jika jumlah haus melebihi 0.1mm), ralat kelurusan rod omboh (rod omboh hendaklah ditentukur atau diganti jika ralat melebihi 0.1mm/m), dan kehausan cincin pemandu (gelang pemandu hendaklah diganti jika jarak kelegaan melebihi 0.2mm). Di samping itu, periksa kekasaran permukaan dinding dalaman tong silinder; jika terdapat calar atau karat yang jelas, tong silinder perlu dibaiki dengan alat mengasah atau diganti.
Pemeriksaan tahunan: Uji prestasi keseluruhan silinder, termasuk ujian daya tujahan/tarik (ukur daya keluaran sebenar dengan dinamometer; jika sisihan daripada nilai undian melebihi 10%, siasat puncanya, seperti kehausan meterai atau tekanan bekalan udara yang tidak mencukupi), ujian kebocoran (ukur kebocoran silinder pada tekanan terkadar; gantikan pengedap nilai hayat yang sebenar) keadaan kerja dan beroperasi secara berterusan selama lebih daripada 100,000 kitaran untuk memerhati sama ada silinder mengalami kegagalan). Pada masa yang sama, ketatkan sepenuhnya bolt penyambung dan penyambung silinder untuk mengelakkan kelonggaran yang disebabkan oleh getaran jangka panjang.
4. Diagnosis Kerosakan: Lokasi dan Penyelesaian Pantas
Apabila silinder gagal, penyelesaian masalah harus mengikut prinsip "luaran pertama, dalaman kedua; mudah pertama, kompleks kedua". Berikut adalah kesalahan biasa dan penyelesaiannya:
Kerosakan 1: Silinder bergerak perlahan atau tidak sama sekali
Punca yang mungkin: ① Tekanan bekalan udara tidak mencukupi (pelarasan injap mengurangkan tekanan yang tidak betul atau kegagalan pemampat udara); ② Saluran paip tersumbat atau bersaiz kecil (saluran paip tersumbat oleh kekotoran atau diameter saluran paip tidak memenuhi keperluan); ③ Kegagalan injap solenoid (keletihan gegelung atau kesesakan teras injap); ④ Pengedap penuaan (kebocoran disebabkan oleh pengedap omboh yang haus).
Penyelesaian: ① Periksa tekanan bekalan udara, laraskan injap pengurang tekanan kepada tekanan terkadar, dan baiki atau gantikan pemampat udara jika ia gagal; ② Buka saluran paip dan hembus bahagian yang tersekat dengan udara termampat; gantikan saluran paip dengan diameter yang lebih besar jika diameter saluran paip tidak mencukupi; ③ Periksa voltan gegelung injap solenoid, gantikan gegelung jika ia hangus, dan buka dan bersihkan teras injap jika ia tersekat; ④ Buka silinder dan gantikan pengedap yang sudah tua.
Kerosakan 2: Kebocoran silinder yang teruk
Punca yang mungkin: ① Gasket penutup hujung rosak (bolt longgar atau gasket penuaan); ② Pengedap rod omboh haus (permukaan rod omboh tercalar atau pengedap penuaan); ③ Tong silinder dan pengedap omboh rosak (omboh haus atau pengedap penuaan); ④ Penyambung longgar (sambungan longgar disebabkan oleh getaran).
Penyelesaian: ① Ketatkan bolt penutup hujung dan gantikan gasket jika ia sudah tua; ② Baiki permukaan rod omboh yang tercalar dan gantikan pengedap rod omboh; ③ Gantikan omboh dan pengedap omboh; ④ Ketatkan penyambung dan gantikannya jika ia rosak.
Kesalahan 3: Bunyi yang tidak normal semasa operasi silinder
Punca-punca yang mungkin: ① Pesongan rod omboh (pemasangan yang tidak betul atau cincin pemandu yang haus); ② Sistem penimbal yang gagal (pelarasan skru penimbal atau pengedap penimbal yang haus); ③ Kekotoran di dalam tong silinder (kekotoran memasuki tong silinder akibat pembersihan bekalan udara yang tidak mencukupi); ④ Kesan penukaran injap solenoid (kelajuan tindak balas injap solenoid yang cepat atau tiada peranti penimbal).
Penyelesaian: ① Betulkan kedudukan pemasangan silinder dan gantikan gelang pemandu yang haus; ② Laraskan semula skru penampan dan gantikan pengedap penampan jika ia haus; ③ Bersihkan tong silinder dan tingkatkan penulenan bekalan udara; ④ Pasang injap pendikit pada alur keluar injap solenoid untuk mengurangkan kadar aliran gas, atau pilih injap solenoid dengan fungsi penimbal.
Kerosakan 4: Kegagalan pengesanan suis magnetik
Punca yang mungkin: ① Kedudukan pemasangan suis magnet yang tidak betul (tidak sejajar dengan gelang magnet pada omboh); ② Penyahmagnetan cincin magnet (kekuatan magnet cincin magnet berkurangan disebabkan oleh persekitaran permulaan henti frekuensi tinggi atau suhu tinggi); ③ Kegagalan suis magnetik (keletihan gegelung atau kerosakan komponen pengesanan); ④ Faktor gangguan (medan magnet yang kuat atau gangguan peralatan frekuensi tinggi berdekatan).
Penyelesaian: ① Laraskan kedudukan pemasangan suis magnet untuk memastikan penjajaran dengan cincin magnet; ② Gantikan cincin magnet yang dinyahmagnetkan; ③ Gantikan suis magnet; ④ Jauhkan daripada medan magnet yang kuat atau peralatan frekuensi tinggi, atau pilih suis magnet anti-gangguan.
V. Analisis Mendalam Senario Aplikasi Biasa: Penyelesaian Praktikal Berdasarkan Keadaan Kerja
Penggunaan silinder pneumatik dalam pelbagai industri memerlukan reka bentuk yang dioptimumkan berdasarkan keadaan kerja tertentu. Pemilihan, pemasangan, pentauliahan dan tetapan parameter silinder berbeza dengan ketara merentas senario. Di bawah ialah jadual ringkasan parameter aplikasi teras untuk empat industri biasa, diikuti dengan penyelesaian praktikal terperinci:
| Bidang Industri | Keperluan Teras | Jenis Silinder yang Disyorkan | Keperluan Parameter Utama | Pemasangan & Penyelenggaraan |
| Pembuatan Elektronik | Kepersisan Tinggi Getaran Rendah | Berpandu Miniatur, Silinder Bilik Bersih | Bore 12-25mm, Ketepatan Ulang ±0.02mm, Kebersihan Kelas ISO 5 | Pasang: Penentukuran selari laser (≤0.01mm/m), paip PTFE Mengekalkan: Pembersihan permukaan bulanan, Pemeriksaan meterai suku tahunan |
| Pembuatan Automotif | Beban Tinggi Hayat Perkhidmatan Panjang | Tugas Berat, Rak-dan-Pinion Rotary | Gergaji 80-125mm, Tork ≥50N·m, Kekuatan ≥800MPa | Pasang: Sambungan pin dowel (kelegaan ≤0.03mm), Panduan bertetulang Mengekalkan: Pelinciran rod per-shift, Pembersihan penimbal mingguan |
| Pembungkusan Makanan | Pembersihan Mudah Tanpa Pencemaran | Keluli Tahan Karat, Bersalut Anti-Stik | Badan SUS316L, Ra ≤0.8μm, Pengedap FDA | Pasang: Jauh dari laluan produk, Tiub gred makanan (Penggantian suku tahunan) Mengekalkan: Ujian mikrob bulanan, pemeriksaan pematuhan separuh tahunan |
| Logistik & Pergudangan | Kelajuan Tinggi Kebolehpercayaan Tinggi | Silinder Nipis Berkelajuan Tinggi | Diameter gerek 32-63mm, kelajuan 30-50 kitaran/min, rintangan keletihan ≥1 juta kitaran | Pasang: Sambungan terapung (±3°), Injap ekzos pantas Mengekalkan: Pemeriksaan haus talian bulanan, Pengoptimuman masa suku tahunan |
1. Industri Pembuatan Elektronik: Kawalan Tepat untuk Senario Pemasangan Ketepatan
Dalam senario ketepatan seperti kimpalan papan induk telefon mudah alih dan pembungkusan cip, silinder perlu mencapai kedudukan tahap mikron dan gerakan yang stabil, dengan keperluan teras "getaran rendah berketepatan tinggi":
Penyesuaian Pemilihan: Utamakan silinder berpandu miniatur (cth., diameter gerudi 12mm-25mm) dengan struktur aci dwi-panduan, mencapai ketepatan kedudukan ulangan ±0.02mm untuk mengelakkan sisihan kedudukan yang disebabkan oleh beban sipi dalam silinder aci tunggal. Untuk pengendalian cip, silinder khusus bilik bersih (ISO Class 5 atau lebih tinggi) dengan salutan pelepasan zarah rendah harus dipilih untuk mengelakkan pencemaran habuk pada pin cip.
Pemasangan & Pentauliahan: Semasa pemasangan, gunakan alat penjajaran laser untuk menentukur keselarian antara paksi silinder dan meja kerja (ralat ≤0.01mm/m) untuk mengelakkan daya sisian merosakkan komponen ketepatan. Saluran paip PTFE (diameter dalam 4mm-6mm) hendaklah digunakan untuk mengurangkan kesan denyutan aliran udara pada kestabilan gerakan; Sementara itu, pengatur tekanan ketepatan (ketepatan ±0.005MPa) perlu dipasang pada salur masuk udara silinder untuk menstabilkan tekanan kerja pada 0.3-0.4MPa, menghalang sisihan kimpalan yang disebabkan oleh turun naik tekanan.
Pengoptimuman Parameter: Gunakan pendikit ekzos untuk kawalan kelajuan, laraskan kelajuan kepada 30-50mm/s melalui injap pendikit mikro, dan padankan dengan pad penimbal fleksibel (kekerasan 50-60 Shore A) untuk mengelakkan anjakan cip yang disebabkan oleh hentaman akhir lejang. Di stesen kimpalan, sensor tekanan boleh dipasang pada hujung rod omboh silinder untuk memantau tekanan sentuhan dalam masa nyata (biasanya dikawal pada 5-10N), dan sistem akan ditutup serta-merta jika tekanan tidak normal untuk melindungi cip daripada kerosakan tekanan.
2. Industri Pembuatan Automotif: Jaminan Kestabilan untuk Senario Pengendalian Beban Berat
Dalam senario seperti kimpalan badan automotif dan pemasangan casis, silinder perlu menahan beban berat (50-200kg) dan beroperasi dengan kerap, dengan keperluan teras "hayat perkhidmatan panjang beban tinggi":
Penyesuaian Pemilihan: Pilih silinder tugas berat (diameter lubang 80mm-125mm) dengan rod omboh diperbuat daripada keluli 45# dengan penyaduran krom (ketebalan penyaduran 20-30μm) dan kekuatan mampatan ≥800MPa untuk mengelakkan rod omboh lentur di bawah beban berat jangka panjang. Untuk membalik badan (cth., membalik dan mengendalikan 90°), silinder putar rak dan pinion (tork ≥50N·m) hendaklah dipadankan dengan brek elektromagnet untuk mengelakkan badan daripada menggelongsor apabila kuasa terputus.
Pemasangan & Pentauliahan: Kurungan pemasangan hendaklah dikimpal daripada plat keluli Q235 dengan ketebalan ≥10mm untuk memastikan kekuatan menanggung beban; sambungan antara silinder dan pendakap hendaklah menggunakan bolt pin dowel (kelegaan muat ≤0.03mm) untuk mengelakkan penyelewengan gerakan yang disebabkan oleh bolt longgar. Dalam talian penghantar casis, silinder tanpa rod hendaklah dilengkapi dengan rel panduan bertetulang (kapasiti galas beban ≥300kg), dan blok had hendaklah dipasang pada kedua-dua hujung rel panduan untuk mengelakkan gelangsar daripada memberi kesan kepada penutup hujung akibat perjalanan yang berlebihan.
Pengoptimuman Penyelenggaraan: Semak status pelinciran permukaan rod omboh setiap syif (8 jam), sapukan gris suhu tinggi (rintangan suhu -30 ℃ hingga 150 ℃) untuk mengurangkan haus; buka penutup hujung silinder setiap minggu untuk membersihkan kekotoran dalam ruang penimbal dan menggantikan pengedap penimbal yang sudah tua (biasanya poliuretana) untuk mengelakkan kerosakan hentaman yang disebabkan oleh kegagalan penimbal.
3. Industri Pembungkusan Makanan: Reka Bentuk Pematuhan untuk Senario Kebersihan
Dalam senario seperti pengisian makanan dan pengedap pembungkusan, silinder perlu memenuhi piawaian kebersihan (cth., pensijilan FDA), dengan keperluan teras "pembersihan mudah tanpa pencemaran":
Penyesuaian Pemilihan: Pilih silinder keluli tahan karat (bahan tong silinder SUS316L) dengan permukaan yang digilap (kekasaran Ra ≤0.8μm) untuk mengelakkan lekatan sisa makanan; pengedap hendaklah dibuat daripada fluororubber gred makanan (mematuhi FDA 21 CFR Bahagian 177) untuk mengelakkan pembebasan bahan berbahaya. Untuk pengisian sos, silinder bersalut anti-stick (cth., salutan Teflon) hendaklah dipilih untuk mengurangkan sisa sos.
Pemasangan & Pentauliahan: Silinder hendaklah dipasang jauh dari laluan penghantar makanan untuk mengelakkan pencemaran makanan oleh udara termampat yang bocor; saluran paip hendaklah menggunakan tiub silikon gred makanan (diameter dalam 8mm-10mm), diganti setiap suku tahun untuk mengelakkan pembebasan zarah akibat penuaan. Di stesen pengisian, kelengkapan sambungan cepat hendaklah digunakan untuk sambungan antara silinder dan injap pengisian untuk memudahkan pembongkaran dan pembersihan; selepas setiap pembersihan, udara termampat harus digunakan untuk mengeringkan bahagian dalam silinder untuk mengelakkan karat yang disebabkan oleh kelembapan sisa.
Ujian Pematuhan: Menjalankan ujian mikrob pada permukaan silinder setiap bulan (jumlah bilangan bakteria ≤10CFU/cm²); jika ujian gagal, rendam dan bersihkan dengan disinfektan gred makanan (cth., larutan natrium hipoklorit), kemudian bilas dengan air tulen. Percayakan organisasi pihak ketiga untuk menjalankan ujian pematuhan bahan setiap setengah tahun untuk memastikan pematuhan piawaian bahan sentuhan makanan.
4. Industri Logistik & Pergudangan: Operasi Cekap untuk Isih dan Pengendalian Senario
Dalam senario seperti pengisihan ekspres dan susun rak, silinder perlu mencapai gerakan frekuensi tinggi (30-50 kitaran seminit), dengan keperluan teras "kebolehpercayaan tinggi berkelajuan tinggi":
Penyesuaian Pemilihan: Pilih silinder berkelajuan tinggi (diameter lubang 32mm-63mm) dengan omboh diperbuat daripada aloi aluminium ringan (ketumpatan 2.7g/cm³) untuk mengurangkan daya inersia; pengedap hendaklah dibuat daripada poliuretana geseran rendah (pekali geseran ≤0.1) untuk memastikan operasi lancar di bawah gerakan frekuensi tinggi. Untuk pengisihan penghantar, silinder nipis (ketinggian ≤40mm) harus dipilih untuk menjimatkan ruang pemasangan, dan injap ekzos pantas hendaklah dipadankan untuk mengurangkan masa ekzos sebanyak 50% dan meningkatkan kelajuan gerakan.
Pemasangan & Pentauliahan: Sambungan antara silinder dan mekanisme pengisihan hendaklah menggunakan sambungan terapung untuk mengimbangi ralat pemasangan (membolehkan sisihan sudut ±3°) dan mengelakkan kesesakan yang disebabkan oleh daya sisi; saluran paip harus menggunakan tiub poliuretana tekanan tinggi (tekanan kerja ≤1.2MPa) dengan rintangan keletihan ≥1 juta kitaran untuk mengelakkan pecah akibat lenturan frekuensi tinggi. Di stesen penyusunan, penderia kedudukan (masa tindak balas ≤1ms) hendaklah dipasang pada silinder untuk menyuap semula kedudukan omboh dalam masa nyata dan berinteraksi dengan sistem kawalan penyusun untuk memastikan susunan yang tepat.
Pengoptimuman Kecekapan: Optimumkan urutan gerakan silinder melalui pengaturcaraan PLC. Contohnya, dalam senario pengisihan, buka saluran masuk udara silinder 0.1 saat lebih awal untuk mengurangkan kelewatan gerakan; pada masa yang sama, pasang injap pendikit muffler pada port ekzos silinder untuk memastikan kelajuan semasa mengawal hingar di bawah 70dB, mematuhi piawaian hingar bengkel.
VI. Kemahiran Menyelesaikan Masalah Kecemasan: Kaedah Praktikal untuk Pemulihan Pengeluaran Pantas
Kegagalan silinder secara tiba-tiba semasa pengeluaran boleh menyebabkan downtime talian pengeluaran. Menguasai kemahiran menyelesaikan masalah kecemasan boleh memendekkan masa untuk diagnosis dan pembaikan kerosakan dengan ketara. Di bawah ialah jadual yang meringkaskan kesalahan biasa dan penyelesaian yang sepadan, diikuti dengan operasi terperinci:
| Jenis Kerosakan | Punca Biasa | Langkah-langkah Pengendalian Kecemasan | Cadangan Rawatan Susulan | Langkah berjaga-jaga |
| Kebocoran Pelabuhan Udara | Kelengkapan Longgar, Talian Paip Rosak | Ketatkan kelengkapan (15-20N·m) dan balut dengan pita Teflon; potong saluran paip yang rosak dan sambung semula | Gantikan saluran paip yang sudah tua, kerap periksa ketat pemasangan | Pita Teflon dibalut dalam arah yang sama seperti putaran benang, kedalaman pemasukan saluran paip ≥10mm |
| Kebocoran Penutup Akhir | Bolt Longgar, Pengedap Rosak | Ketatkan bolt secara menyerong, tambah kepingan tembaga nipis; sapukan pengedap suhu tinggi (penyembuhan dalam 30 minit) | Gantikan pengedap, periksa kehausan alur pengedap tong silinder | Sealant mestilah tahan suhu tinggi, tiada bekalan udara sebelum diawetkan |
| Kesesakan Rod Omboh | Cincin Pemandu Haus, Aci Pemandu Bengkok | Sapukan gris berasaskan litium dan tolak berulang kali; luruskan sedikit aci pemandu (≤0.1mm setiap kali) | Gantikan cincin pemandu, gantikan aci pemandu jika bengkok teruk | Guna daya seragam semasa meluruskan, elakkan kerosakan terlalu kuat pada komponen |
| Omboh Melekat | Kekotoran dalam Tong Silinder, Pengedap Cacat | Lap tong silinder dengan etanol kontang, undurkan pengedap buat sementara waktu untuk digunakan | Bersihkan tong silinder dengan teliti, gantikan pengedap yang cacat | Elakkan pelarut yang menghakis, keringkan dengan teliti selepas dibersihkan |
| Gangguan Bekalan Udara | Kegagalan Pemampat Udara, Talian Paip Tersekat | Tukar kepada pemampat udara sandaran, gunakan udara botol untuk bekalan sementara; saluran paip pembersihan terbalik | Baiki pemampat udara, gantikan saluran paip yang tersumbat | Tekanan udara dalam botol dilaraskan kepada 0.5MPa, bersihkan daripada kakitangan |
| Kegagalan Injap Solenoid | Teras Injap Terperangkap, Gegelung Terbakar | Bersihkan teras injap, gantikan dengan injap solenoid sandaran; kawalan melalui injap udara manual | Baiki gegelung injap solenoid, bersihkan teras injap secara kerap | Penyeliaan kakitangan yang berdedikasi semasa kawalan manual, elakkan salah operasi |
| Kerosakan Suis Magnet | Penyahmagnetan Cincin Magnet, Kegagalan Suis | Pasang kepingan magnet yang kuat, pasang penyumbat mekanikal; Kawalan kelewatan PLC | Gantikan cincin dan suis magnetik, tentukur kedudukan pengesanan | Masa tunda dipadankan dengan kelajuan gerakan sebenar, elakkan terlalu jauh |
1. Ralat Kebocoran Mengejut: Pengedap Sementara dan Penggantian Pantas
Apabila silinder mengalami kebocoran port udara (cth., kelengkapan longgar) atau kebocoran penutup hujung (cth., pengedap rosak), jika bahagian tidak boleh diganti dengan segera disebabkan kekangan pengeluaran, langkah sementara boleh diambil untuk menyambung semula pengeluaran:
Kecemasan Kebocoran Port Udara: Jika kelengkapan longgar, ketatkannya dengan sepana (torsi seperti yang dinyatakan dalam manual, biasanya 15-20N·m). Jika kebocoran berterusan selepas mengetatkan, balut pita Teflon (3-5 pusingan, dalam arah yang sama seperti putaran benang) dan ketatkan semula. Jika saluran paip rosak, gunakan kelengkapan sambung cepat untuk memotong bahagian yang rosak dan sambung semula saluran paip (pastikan kedalaman sisipan ≥10mm) untuk memulihkan bekalan udara buat sementara waktu; menggantikan keseluruhan saluran paip semasa rehat pengeluaran.
Kecemasan Kebocoran Penutup Akhir: Jika bolt penutup hujung longgar, gunakan sepana tork untuk mengetatkannya dalam urutan pepenjuru (sisihan tork ≤5%). Jika kebocoran berterusan, letakkan kepingan tembaga nipis (ketebalan 0.1-0.2mm) di antara penutup hujung dan tong silinder untuk meningkatkan pengedap. Jika pengedap rosak dan tiada alat ganti tersedia, sapukan pengedap suhu tinggi (cth., pengedap silikon) dalam alur pengedap, dan sambung penggunaan buat sementara waktu selepas pengedap sembuh (kira-kira 30 minit); gantikan pengedap serta-merta semasa rehat pengeluaran.
2. Kesalahan Kesesakan Pergerakan: Pelinciran Sementara dan Pembersihan Kekotoran
Apabila silinder mengalami kesesakan rod omboh (cth., cincin pemandu haus) atau melekat omboh (cth., kekotoran dalam tong silinder), rawatan sementara boleh memulihkan gerakan dan mengelakkan masa henti talian pengeluaran yang berpanjangan:
Kecemasan Jamming Rod Omboh: Mula-mula, matikan bekalan udara dan tolak rod omboh secara manual. Jika rintangan ketara dirasakan, sapukan sedikit gris pelincir (cth., gris berasaskan litium) pada permukaan rod omboh dan tolak rod omboh berulang kali (10-20 kali) untuk melincirkan gelang pemandu. Jika kesesakan berterusan, periksa sama ada aci pemandu bengkok; jika sedikit bengkok, gunakan alat meluruskan untuk meluruskannya perlahan-lahan (≤0.1mm setiap pelarasan) untuk memulihkan gerakan sementara, dan gantikan aci pemandu kemudian.
Kecemasan Melekat Omboh: Matikan bekalan udara, buka penutup hujung silinder, dan periksa dinding dalam tong silinder dengan lampu suluh. Jika kekotoran (cth., pencukur logam) ditemui, lap dinding dalam dengan kain lembut yang dicelup dalam etanol kontang (elakkan daripada menggaru tong silinder). Pada masa yang sama, periksa sama ada pengedap omboh rosak; jika pengedap itu cacat, ia boleh diterbalikkan buat sementara waktu (hanya untuk kegunaan kecemasan; penggunaan jangka panjang memerlukan penggantian), kemudian pasang semula silinder untuk menyambung semula pengeluaran buat sementara waktu.
3. Kesalahan Tanpa Pergerakan: Diagnosis Pantas dan Penyelesaian Alternatif
Apabila silinder gagal bergerak sepenuhnya (cth., kegagalan injap solenoid atau gangguan bekalan udara), segera cari titik kerosakan. Jika pembaikan segera tidak dapat dilakukan, penyelesaian alternatif boleh digunakan untuk mengekalkan pengeluaran:
Kecemasan Gangguan Bekalan Udara: Periksa sama ada pemampat udara dimatikan. Jika pemampat udara gagal, tukar kepada pemampat udara sandaran (jika ada) atau gunakan udara termampat dalam botol (tekanan dilaraskan kepada 0.5MPa) untuk bekalan sementara. Jika saluran paip tersumbat, bersihkan saluran paip ke arah terbalik (dari hujung silinder ke hujung injap solenoid) dengan udara termampat untuk membersihkan penyumbatan dan memulihkan aliran udara.
Kecemasan Kegagalan Injap Solenoid: Buka injap solenoid dan periksa sama ada teras injap tersekat. Jika tersekat, bersihkan teras injap dengan etanol kontang (elakkan pelarut yang menghakis); jika injap masih gagal selepas pemasangan semula, gantikan sementara dengan injap solenoid sandaran (pastikan voltan dan diameter lubang yang konsisten). Jika tiada injap solenoid sandaran tersedia, untuk silinder bertindak dua kali, kendalikan injap udara secara manual (cth., injap bebola) untuk mengawal pengambilan dan ekzos udara, mengekalkan gerakan asas buat sementara waktu sehingga kerosakan diselesaikan.
4. Kecemasan Kepincangan Suis Magnet: Pengesanan Sementara dan Kedudukan Alternatif
Apabila suis magnet gagal mengesan kedudukan omboh (cth., penyahmagnetan cincin magnet atau kegagalan suis), kaedah pengesanan sementara boleh digunakan untuk memastikan keselamatan pengeluaran:
Kecemasan Penyahmagnetan Cincin Magnet: Pasang kepingan magnet yang kuat (cth., kepingan magnet neodymium-besi-boron) pada kedudukan yang sepadan dengan omboh untuk meningkatkan kekuatan medan magnet dan memulihkan sementara fungsi pengesanan suis magnet. Jika kepingan magnet tidak berkesan, pasang penyumbat mekanikal pada penghujung lejang silinder, dan cetuskan suis had melalui penyumbat untuk menggantikan suis magnet untuk pengesanan kedudukan, mengelakkan kesan overtravel omboh.
Kecemasan Kegagalan Suis: Gantikan dengan suis magnet sandaran (pastikan model yang konsisten). Jika tiada suis sandaran tersedia, sediakan kawalan kelewatan melalui program PLC (tetapkan kelewatan berdasarkan masa gerakan silinder, cth., 1 saat untuk sambungan, 0.8 saat untuk penarikan balik) untuk menggantikan pengesanan kedudukan buat sementara waktu. Pada masa yang sama, aturkan kakitangan untuk memantau di tapak untuk mengelakkan kerosakan peralatan yang disebabkan oleh pergerakan yang tidak normal.
VII. Salah Tanggapan Biasa dalam Pemasangan dan Pentauliahan Silinder Pneumatik: Bahaya dan Kaedah Mengelak
Operasi yang tidak betul semasa pemasangan dan pentauliahan silinder boleh menyebabkan hayat perkhidmatan yang dipendekkan, kegagalan operasi yang kerap, dan juga bahaya keselamatan peralatan. Di bawah ialah enam salah tanggapan biasa, dianalisis dengan kes praktikal untuk menyerlahkan bahaya, dan penyelesaian pengelakan praktikal disediakan:
1. Mengabaikan Keserasian Semasa Pemasangan, Penjajaran Paksa Menyebabkan Kerosakan Beban Sipi
Salah Tanggapan Biasa: Semasa pemasangan silinder, keserasian antara rod omboh dan beban tidak ditentukur; silinder dipasang terus dengan bolt, atau disebabkan oleh ketepatan pendakap peralatan yang tidak mencukupi, paksi silinder menyimpang dari arah gerakan beban (melebihi 0.5mm/m). Sebagai contoh, di kilang elektronik, sisihan kimpalan kurungan menyebabkan ralat koaksial 1.2mm/m semasa pemasangan silinder pengendalian cip. Selepas 1 minggu operasi, rod omboh telah dibengkokkan dengan ketara, dan pengedap telah haus dan bocor.
Analisis Bahaya: Sisihan kecocokan menyebabkan silinder menanggung daya sisi, meningkatkan geseran antara rod omboh dan cincin pemandu. Pengedap dimampatkan tidak sekata, membawa kepada peningkatan 3-5 kali ganda dalam kebocoran berbanding keadaan biasa. Dalam kes yang teruk, rod omboh mungkin bengkok dan tong silinder mungkin tercalar, mengurangkan hayat perkhidmatan kepada 1/3 daripada paras biasa.
Kaedah Mengelak:
Sebelum pemasangan, gunakan pengesan keserasian laser untuk menentukur paksi silinder dan arah gerakan beban, memastikan sisihan ≤0.1mm/m. Jika ketepatan pendakap peralatan tidak mencukupi, tambahkan syiar pelarasan (ketebalan 0.1-0.5mm) antara silinder dan pendakap, dan haluskan secara beransur-ansur sehingga sepaksi.
Untuk silinder lejang panjang (>500mm), pasangkan galas panduan di hujung rod omboh untuk mengagihkan daya sisi. Jika beban mempunyai hayunan sedikit, pilih kaedah pemasangan trunnion dengan galas sfera, yang membolehkan pampasan sudut ±5°.
2. Pemilihan Rawak Talian Paip, Diameter Tidak Padan Yang Mempengaruhi Prestasi Pergerakan
Salah Tanggapan Biasa: Diandaikan bahawa saluran paip hanya berfungsi untuk tujuan bekalan udara, jadi saluran paip dengan diameter kecil atau bahan yang tidak sesuai dipilih secara rawak. Sebagai contoh, kilang alat ganti kereta menggantikan saluran paip 10mm silinder berdiameter gerudi 80mm dengan 6mm, mengakibatkan kelajuan sambungan silinder menurun daripada 200mm/s kepada 80mm/s, yang gagal memenuhi kitaran pengeluaran. Satu lagi kilang menggunakan saluran paip poliuretana biasa dalam persekitaran suhu tinggi (150 ℃), dan saluran paip menjadi lembut dan pecah selepas 3 jam, menyebabkan gangguan bekalan udara.
Analisis Bahaya: Diameter saluran paip yang kecil menyebabkan aliran udara tidak mencukupi, mengurangkan kelajuan gerakan silinder (untuk setiap pengurangan diameter 1mm, kelajuan berkurangan kira-kira 20%-30%). Pada masa yang sama, ia meningkatkan rintangan aliran udara, mengembangkan perbezaan tekanan antara kedua-dua hujung silinder dan menyebabkan kesesakan gerakan. Bahan yang tidak sesuai mempercepatkan penuaan dan pecah saluran paip, malah mungkin mengeluarkan bahan berbahaya untuk mencemarkan alam sekitar (cth., saluran paip getah biasa mengeluarkan pemplastis di bengkel makanan).
Kaedah Mengelak:
Tentukan diameter saluran paip berdasarkan diameter lubang silinder dan keperluan kelajuan gerakan, merujuk kepada formula: Diameter saluran paip (mm) ≈ Diameter lubang silinder (mm) × 0.12 (cth., diameter lubang 80mm sepadan dengan diameter saluran paip 10mm). Jika kelajuan tinggi diperlukan (>300mm/s), diameter boleh dinaikkan dengan sewajarnya (cth., silinder diameter gerudi 80mm menggunakan saluran paip 12mm).
Pilih bahan saluran paip mengikut suhu ambien: Talian paip poliuretana untuk suhu biasa (-10 ℃ hingga 60 ℃), saluran paip nilon untuk suhu sederhana (-20 ℃ hingga 120 ℃), saluran paip polytetrafluoroethylene untuk suhu tinggi (-30 ℃ hingga 200 ℃), dan paip beralun keluli tahan karat untuk persekitaran yang menghakis.
3. Pelarasan Tekanan Buta, Operasi Tekanan Terlebih atau Tekanan Tidak Mencukupi
Salah Tanggapan Biasa: Semasa pentauliahan, tekanan bekalan udara dilaraskan di atas tekanan terkadar silinder (cth., melaraskan daripada 0.6MPa terkadar kepada 0.8MPa) untuk mengejar kelajuan gerakan; atau tekanan dikurangkan di bawah 0.2MPa untuk "penjimatan tenaga", mengakibatkan ketidakupayaan untuk menolak beban. Sebagai contoh, garisan penyisihan logistik melaraskan tekanan silinder kepada 0.9MPa, dan selepas 1 bulan, ubah bentuk plastik dinding dalam tong silinder ditemui, dengan pengedap gagal sepenuhnya. Satu lagi kilang mengurangkan tekanan kepada 0.15MPa, menyebabkan silinder tidak dapat menolak beban 20kg, dan penyusun kerap ditutup.
Analisis Bahaya: Operasi tekanan berlebihan menyebabkan tekanan dalaman silinder melebihi had galas reka bentuk, membawa kepada pengembangan dan ubah bentuk tong silinder, kerosakan alur pengedap penutup hujung, dan peningkatan mendadak dalam kebocoran. Pada masa yang sama, rod omboh menanggung tujahan yang berlebihan; jika beban tersangkut, rod omboh terdedah kepada patah. Tekanan yang tidak mencukupi mengakibatkan daya keluaran silinder gagal memenuhi keperluan beban, menyebabkan genangan gerakan atau bahkan "merangkak" (kelajuan tidak sekata), yang menjejaskan ketepatan pengeluaran.
Kaedah Mengelak:
Sebelum pentauliahan, rujuk manual silinder untuk mengesahkan julat tekanan kerja berkadar (biasanya 0.4-0.6MPa), dan tetapkan tekanan kepada 80%-90% daripada nilai undian melalui pengatur tekanan ketepatan (cth., menetapkan 0.5MPa untuk 0.6MPa berkadar). Ini memastikan daya keluaran yang mencukupi sambil mengelakkan kerosakan tekanan berlebihan.
Jika pelarasan tekanan diperlukan, ia harus digabungkan dengan pengiraan beban: Tentukan tekanan berkesan minimum (tekanan terendah yang boleh menolak beban dan memastikan gerakan stabil) melalui ujian sebenar, dan tambah margin 10% -15% berdasarkan ini untuk menetapkan tekanan akhir. Sebagai contoh, jika tekanan berkesan minimum untuk menolak beban mendatar 20kg diuji sebagai 0.3MPa, tekanan akhir ditetapkan kepada 0.33-0.35MPa.
4. Pelarasan Penampan yang Tidak Wajar, Kesan Akhir Strok atau Penimbalan Berlebihan
Salah Tanggapan Biasa: Semasa pelarasan penimbal, sama ada skru penimbal ditutup sepenuhnya (tiada penimbalan) atau diketatkan ke tahap maksimum (penimbalan berlebihan). Sebagai contoh, sebuah kilang elektronik mematikan penimbal apabila memulakan silinder pemasangan cip, mengakibatkan daya hentaman hujung lejang 50N pada rod omboh, dan cip kerap retak. Satu lagi kilang mengetatkan penimbal secara maksimum, memanjangkan masa lanjutan silinder daripada 0.5 saat kepada 2 saat, yang menjejaskan kecekapan pemasangan.
Analisis Bahaya: Tiada penimbal menyebabkan silinder mencecah penutup hujung pada kelajuan tinggi pada penghujung lejang, dengan daya hentaman 5-8 kali lebih tinggi daripada biasa. Ini bukan sahaja merosakkan komponen dalaman (cth., pengedap penampan, penutup hujung) tetapi juga menghantar getaran ke badan peralatan, menjejaskan ketepatan komponen ketepatan di sekeliling (cth., penderia, motor servo). Penimbalan yang berlebihan menyekat pelepasan udara dari ruang penampan, dengan ketara mengurangkan kelajuan gerakan silinder dan juga menyebabkan "stagnasi", yang menghalang penyiapan gerakan yang dimaksudkan.
Kaedah Mengelak:
Semasa pelarasan awal, ketatkan skru penampan ke tahap maksimum, kemudian longgarkannya sebanyak 1.5-2 pusingan; pada ketika ini, daya penampan adalah sederhana. Kemudian tolak rod omboh secara manual untuk merasai impak akhir lejang. Jika hentaman jelas, ketatkan skru penampan secara beransur-ansur (1/4 pusingan setiap kali) sehingga hentaman hilang dan gerakan lancar.
Untuk silinder berkelajuan tinggi (kelajuan >500mm/s) atau silinder beban berat (beban >100kg), penyerap hentak hidraulik luaran harus digunakan. Dengan melaraskan tombol redaman penyerap hentak, kelajuan silinder pada penghujung lejang boleh dikurangkan daripada 500mm/s kepada di bawah 50mm/s, dan daya hentaman boleh dikawal dalam 10N.
5. Sisihan Kedudukan Pemasangan Suis Magnet, Kegagalan Pengesanan
Salah Tanggapan Biasa: Apabila memasang suis magnetik, kedudukan dinilai hanya dengan mata kasar tanpa melaraskan mengikut lejang omboh sebenar, atau jurang dengan dinding silinder melebihi 5mm. Sebagai contoh, sebuah kilang pembungkusan memasang suis magnet di tengah lejang silinder, tetapi omboh sebenar tidak dapat mencapai kedudukan itu kerana rintangan beban, menyebabkan suis tidak pernah menerima isyarat. Kilang lain mempunyai jurang 8mm semasa pemasangan, dan suis sering mengalami "pengesanan palsu" (mencetuskan isyarat apabila tiada omboh).
Analisis Bahaya: Sisihan kedudukan suis magnet menghalang pengesanan tepat gerakan silinder, dan sistem kawalan peralatan tidak dapat menentukan sama ada silinder berada di tempatnya. Ini boleh membawa kepada "salah kendali" (cth., menggerakkan bahan kerja tanpa mengapitnya) atau "menutup" (silinder berada di tempat tetapi suis gagal mengesannya), mengurangkan kecekapan pengeluaran lebih daripada 30%. Jurang yang berlebihan mengurangkan kekuatan medan magnet yang diterima oleh suis, merendahkan sensitiviti pengesanan dan mengakibatkan kadar pengesanan palsu sehingga 20%, yang menjejaskan kestabilan peralatan secara serius.
Kaedah Mengelak:
Sebelum pemasangan, tolak omboh secara manual ke kedudukan yang perlu dikesan (cth., hujung sambungan, hujung penarikan balik), tandakan kedudukan yang sepadan pada dinding luar silinder, kemudian pasang suis magnet dengan ketat pada kedudukan yang ditanda, pastikan jurang ≤1mm antara suis dan dinding silinder.
Selepas pemasangan, jalankan ujian dinamik: Jalankan silinder secara berterusan selama 100 kitaran dan perhatikan sama ada suis dicetuskan dengan tepat setiap kali. Jika pengesanan hilang berlaku, perhalusi kedudukan suis (bergerak 0.5mm setiap kali) sehingga pengesanan stabil. Jika pengesanan hilang masih berlaku, periksa sama ada gelang magnet omboh dinyahmagnetkan dan gantikannya jika perlu.
6. Melangkau Ujian Pengekalan Tekanan Selepas Pentauliahan, Mengabaikan Potensi Kebocoran
Salah Tanggapan Biasa: Selepas pentauliahan silinder, silinder digunakan selagi pergerakannya normal, dan tiada ujian pengekalan tekanan dijalankan, mengakibatkan potensi kebocoran yang tidak dapat dikesan. Sebagai contoh, kilang farmaseutikal tidak melakukan ujian pengekalan tekanan selepas memulakan silinder pengisian; selepas 3 hari, sedikit kebocoran penutup hujung ditemui, dan udara termampat bercampur ke dalam ubat cecair, menyebabkan keseluruhan kumpulan produk dibatalkan. Satu lagi kilang telah menyembunyikan kebocoran dalam silinder tanpa rod, menggunakan 20% lebih udara termampat dalam masa 1 bulan dan meningkatkan kos tenaga.
Analisis Bahaya: Potensi kebocoran (kebocoran <5mL/min) sukar dikesan dalam tempoh yang singkat, tetapi operasi jangka panjang membazirkan bekalan udara (setiap silinder yang bocor menggunakan kira-kira 500m³ udara termampat setiap tahun). Pada masa yang sama, ia mencemarkan alam sekitar (cth., udara bocor dalam industri makanan dan farmaseutikal mencemari produk). Jika kebocoran berlaku berhampiran komponen elektrik, ia juga boleh menyebabkan litar pintas elektrik dan kemalangan keselamatan.
Kaedah Mengelak:
Selepas pentauliahan, jalankan ujian pengekalan tekanan: Tutup injap masuk udara silinder, kekalkan tekanan dalaman pada 80% daripada tekanan terkadar, sapukan air sabun pada semua bahagian silinder yang tertutup (tutup hujung, port udara, penyambung), dan perhatikan selama 10 minit. Jika tiada buih muncul, tiada kebocoran; jika buih muncul, tandakan kedudukan kebocoran dan baikinya.
Untuk silinder dalam kedudukan utama (cth., pengisian aseptik, pemasangan ketepatan), ujian pengekalan tekanan hendaklah dijalankan setiap bulan; untuk silinder dalam kedudukan biasa, ujian perlu dijalankan setiap suku tahun. Wujudkan rekod ujian untuk mengenal pasti dan menangani isu kebocoran yang berpotensi dengan segera.