

Sel pemasangan berkelajuan tinggi yang berfungsi dengan baik seminggu dan mula kehilangan masa kitaran seterusnya jarang mengalami kegagalan silinder. Selalunya, masalah itu tersembunyi dalam pengawal selia penapis bersaiz kecil, pemasangan bocor atau injap solenoid yang tidak pernah dinilai untuk kitaran tugas. Prestasi peralatan automasi pneumatik bergantung pada setiap komponen dalam laluan udara yang bekerja bersama-sama, dari alur keluar pemampat ke pengesan akhir. Jika spesifikasi mana-mana elemen tunggal adalah salah, kosnya tidak serta-merta; ia muncul dalam beberapa bulan sebagai kitaran yang lebih perlahan, penggunaan udara yang lebih tinggi dan masa henti yang tidak dapat diramalkan. Memilih komponen pneumatik dengan pendekatan yang sistematik, bukannya menggantikan bahagian satu demi satu, adalah cara terpantas untuk menjadikan garisan lebih dipercayai.
Panduan ini adalah berdasarkan cerapan daripada 23 tahun pembuatan komponen pneumatik di Pneumatik CKT , di mana lebih daripada 20,000 bahagian separuh siap dan 90 peratus pemprosesan dalaman memberikan pendedahan langsung kepada tingkah laku dunia sebenar injap, silinder, penjana vakum dan unit penyediaan udara. Kami menjawab tiga soalan: apakah yang menjadikan sistem pneumatik boleh dipercayai, komponen mana yang paling penting untuk setiap aplikasi, dan cara pasukan perolehan boleh mengelakkan kesilapan yang membawa kepada penyelenggaraan pramatang.
Peralatan Automasi Pneumatik: The Systems View
Udara termampat bergerak jauh sebelum ia berfungsi. Ia meninggalkan pemampat, menyejukkan dalam penyejuk selepas, ditapis, melalui pengatur tekanan, menerima pelinciran, mencapai injap kawalan arah, bergerak melalui tiub, dan hanya kemudian memasuki penggerak. Sampul prestasi keseluruhan baris ditentukan oleh pautan paling lemah dalam rantai itu. Silinder gerudi 50 mm boleh menolak dengan daya yang mencukupi, tetapi jika pengatur tekanan tidak bersaiz dengan betul, penurunan tekanan di bawah beban akan menjadikan lejang menjadi lembap. Injap solenoid yang cekap adalah tidak relevan jika penapis tersumbat, kerana injap tidak akan mendapat isipadu udara yang mencukupi.
| Modul | Komponen Biasa | Kesan Prestasi |
|---|---|---|
| Penyediaan udara | Penapis, pengawal selia, pelincir | Mencegah pencemaran, mengekalkan tekanan yang stabil, mengawal pelinciran |
| Kawalan arah | Injap solenoid, injap udara, injap manual | Menentukan kelajuan tindak balas dan kebolehpercayaan kitaran |
| Penggerakan | Silinder, penggenggam, penggerak berputar | Menukar tekanan kepada gerakan mekanikal dan daya |
| Pengendalian vakum | Penjana vakum, cawan sedutan, penapis vakum | Membolehkan pemilihan dan penempatan bahagian yang tidak merosakkan |
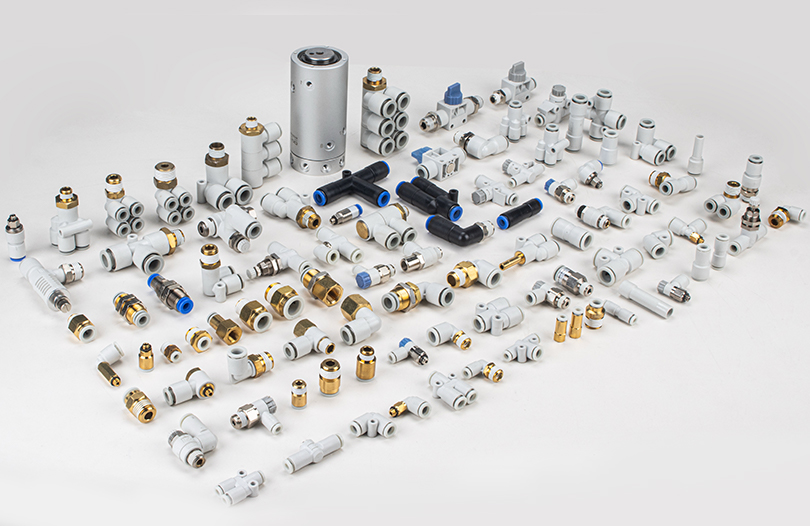
| Aksesori | Kelengkapan, penyenyap, tiub, penimbal | Mempengaruhi kadar kebocoran, bunyi bising dan kehausan komponen |
Pandangan sistem membantu dalam satu cara praktikal: apabila kerosakan muncul, punca selalunya hanya satu modul dari gejala. Jika daya cengkaman pada garisan vakum semakin lemah, masalahnya mungkin pada penjana vakum, dalam penapis vakum tersumbat, atau dalam cawan sedutan yang haus. Menggantikan hanya cawan tanpa memeriksa tekanan huluan adalah punca kegagalan berulang yang paling biasa pada talian automatik.
Penyediaan Udara: F.R.L. Unit sebagai Barisan Pertama Pertahanan
Menurut ISO 8573-1, piawaian antarabangsa untuk kualiti udara termampat, udara termampat dikelaskan mengikut kepekatan zarah pepejal, kandungan air dan kandungan minyak. Kebanyakan sistem udara termampat industri sewenang-wenangnya menghantar udara dengan saiz zarah yang boleh merosakkan pengedap dari semasa ke semasa. Udara yang tidak kering memasuki silinder atau injap solenoid menghasilkan pemeluwapan di dalam rongga logam, membawa kepada karat dan gelendong melekat dalam persekitaran beku atau tetapan kilang standard. Pelincir menambah kabus minyak untuk mengurangkan geseran, tetapi pelincir yang betul dan kadar aliran penting.
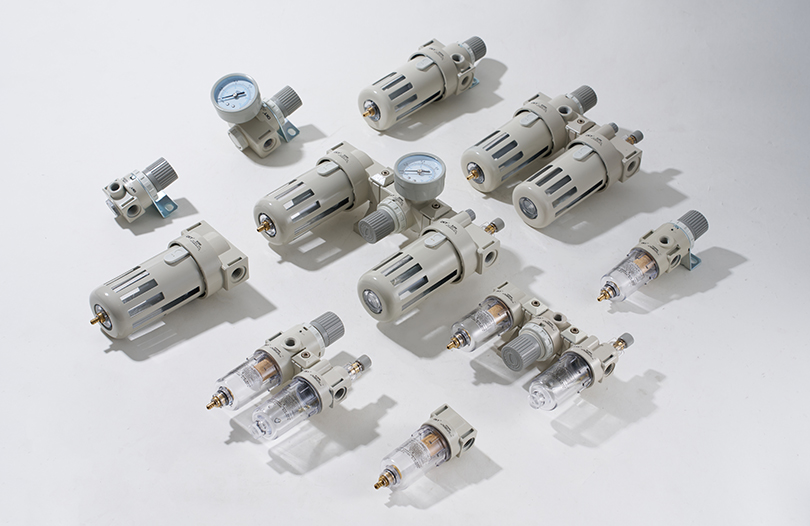
F.R.L yang dipilih dengan baik unit bertindak sebagai barisan pertahanan pertama. Penapis melindungi komponen hiliran daripada habuk, karat dan pemeluwapan. Pengawal selia mengekalkan tahap tekanan di mana penggerak direka untuk berfungsi. Pelincir memastikan bahagian yang bergerak di dalam injap dan silinder menerima kabus minyak terkawal. Setiap fungsi ini menyumbang kepada hasil yang mudah: prestasi yang konsisten sepanjang berjuta-juta kitaran.
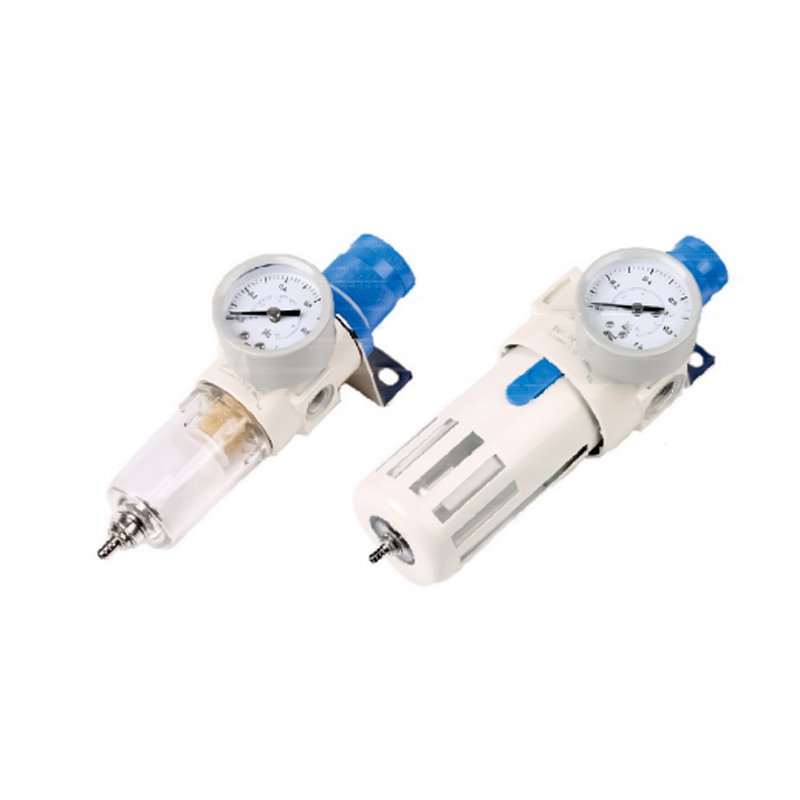 Penapis Pengatur Tekanan Siri AFR/BFR untuk F.R.L yang Boleh Dipercayai. Pemilihan Pengawal selia penapis padat ini menampilkan kehilangan tekanan kecil dan pengasingan air yang tinggi, dengan mekanisme mengunci sendiri untuk mengekalkan tekanan yang ditetapkan. Julat pelarasannya yang luas menyokong pemadanan aliran hiliran dan keperluan tekanan. Lihat Produk →
Mata pemilihan untuk F.R.L. unit sering disalah ertikan. Kadar aliran ialah parameter pertama untuk diperiksa. Pengawal selia penapis yang terlalu kecil menyebabkan penurunan tekanan yang berlebihan apabila sistem mendapat permintaan penuh. Panduan standard adalah untuk saiz F.R.L. sekurang-kurangnya 20 peratus melebihi jumlah keperluan aliran semua penggerak hiliran berjalan serentak. Julat peraturan tekanan juga harus sepadan dengan tekanan kerja mesin. Untuk garisan yang berjalan pada 0.5 MPa, pengawal selia harus mempunyai julat pelarasan yang lebih luas daripada nilai yang diperlukan supaya titik set tidak terletak di hujung rentang yang melampau.
- Saiz liang penapis: 40 μm adalah biasa untuk tujuan umum; 5 μm digunakan untuk mesin ketepatan atau kitaran tinggi.
- Kepekaan pengawal selia: model yang lebih baik mengekalkan tekanan yang stabil di bawah perubahan aliran dinamik.
- Pelincir: kadar titisan mesti boleh laras mengikut saiz silinder dan kekerapan kitaran.
Kesilapan biasa ialah meletakkan F.R.L. terlalu jauh dari manifold pengedaran. Jarak jauh antara pengawal selia dan injap arah meningkatkan ketinggalan tekanan dan menyebabkan kelajuan silinder tidak konsisten. Semakin dekat F.R.L. adalah ke kawasan kerja, lebih tepat tekanan dikawal.
Kawalan Arah: Injap Solenoid dan Kriteria Pemilihan
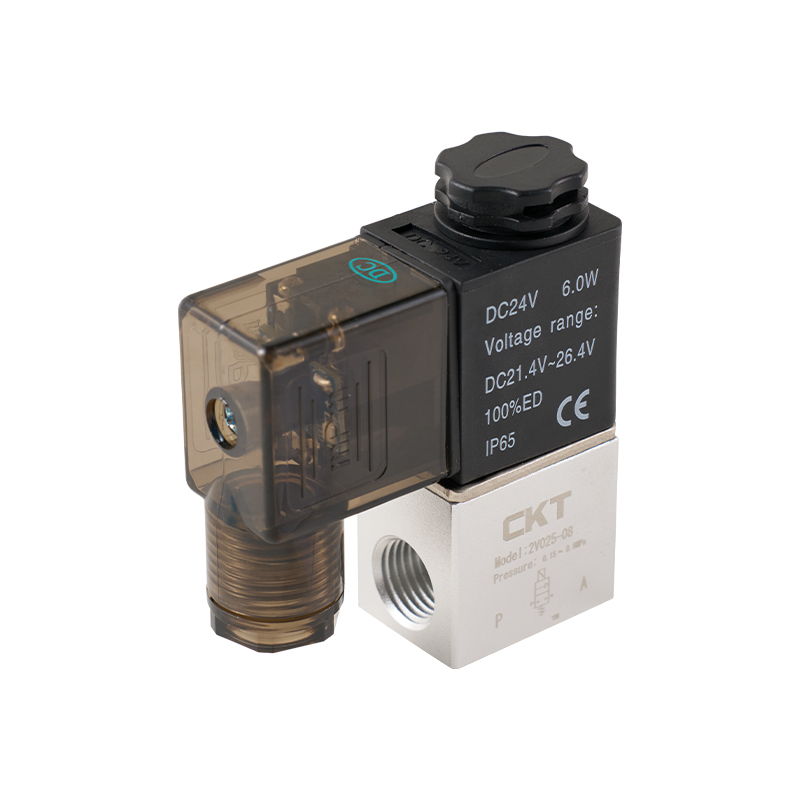
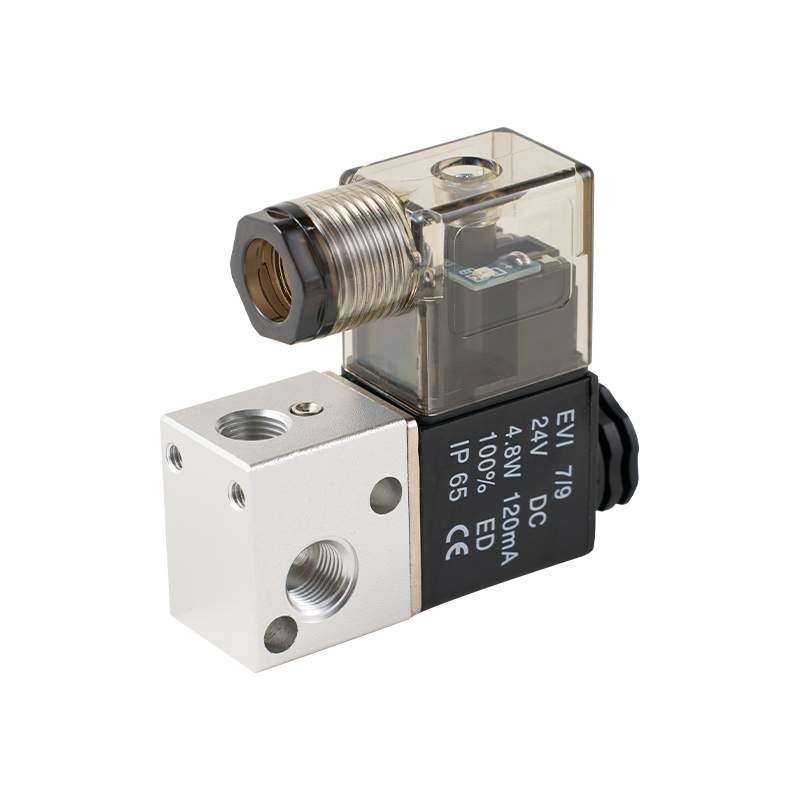
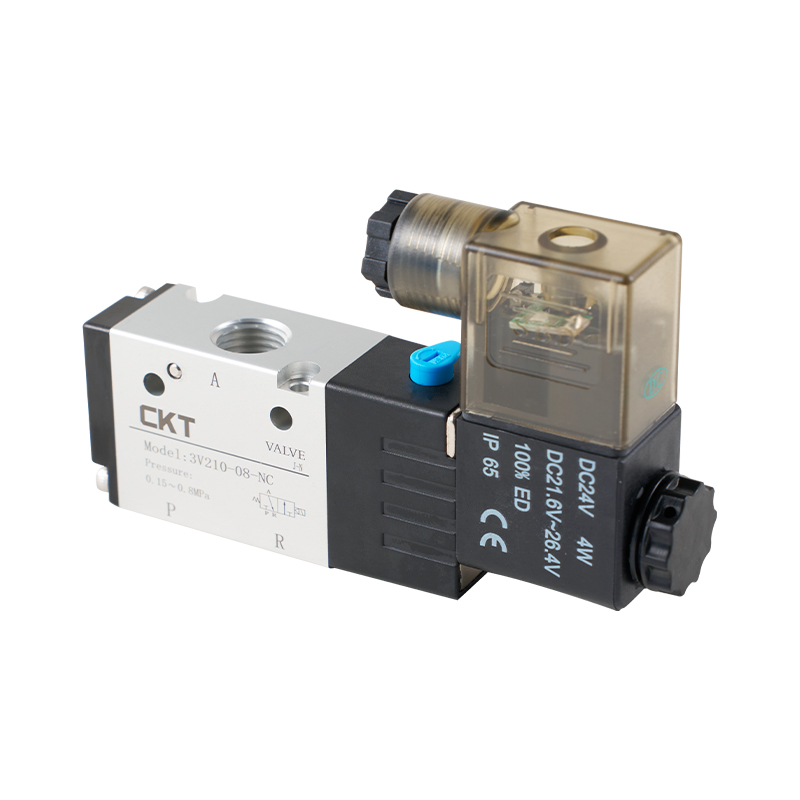
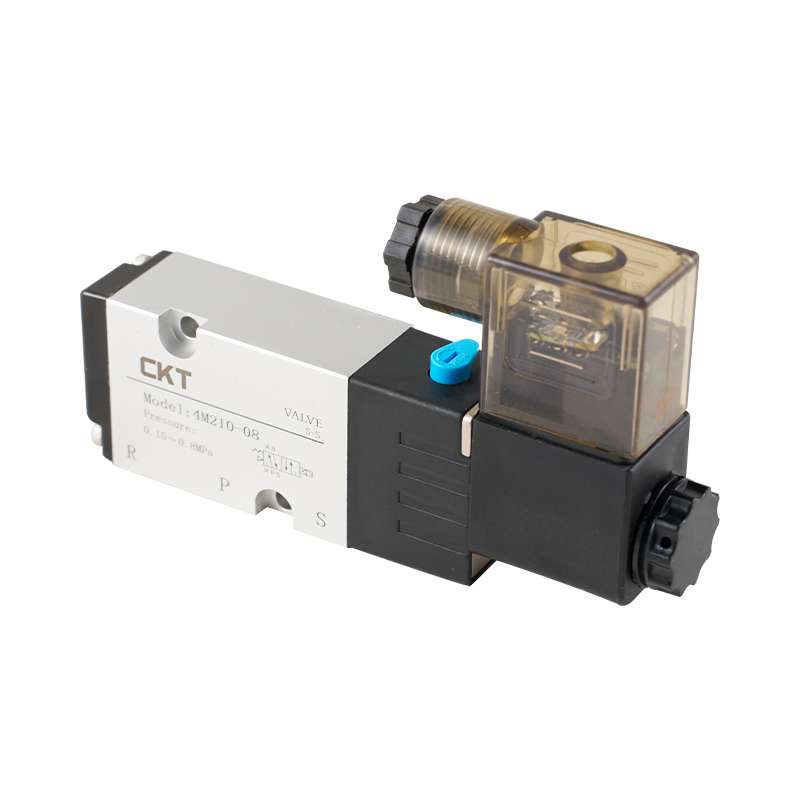
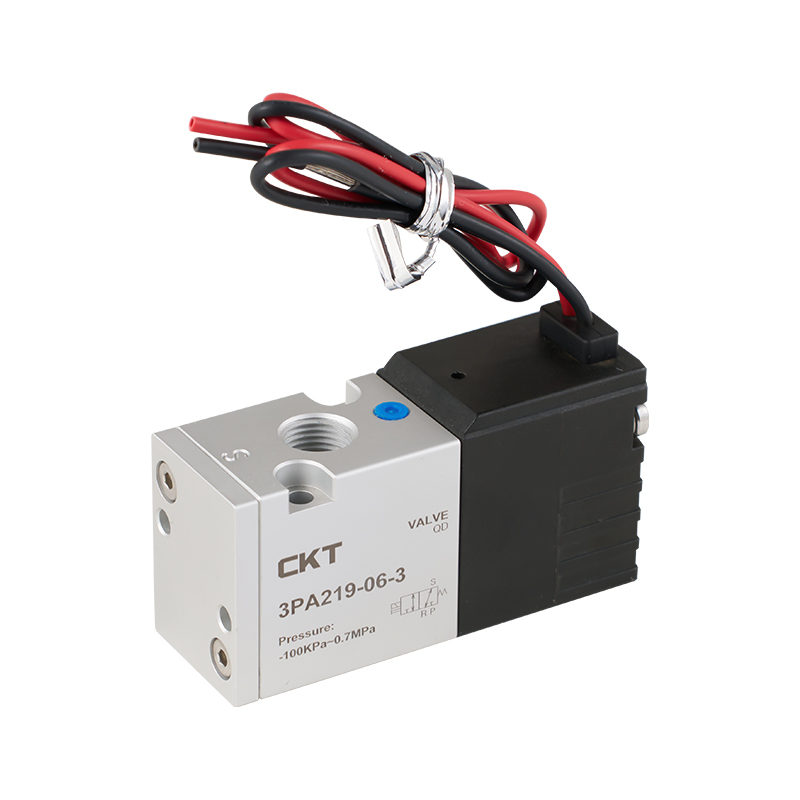
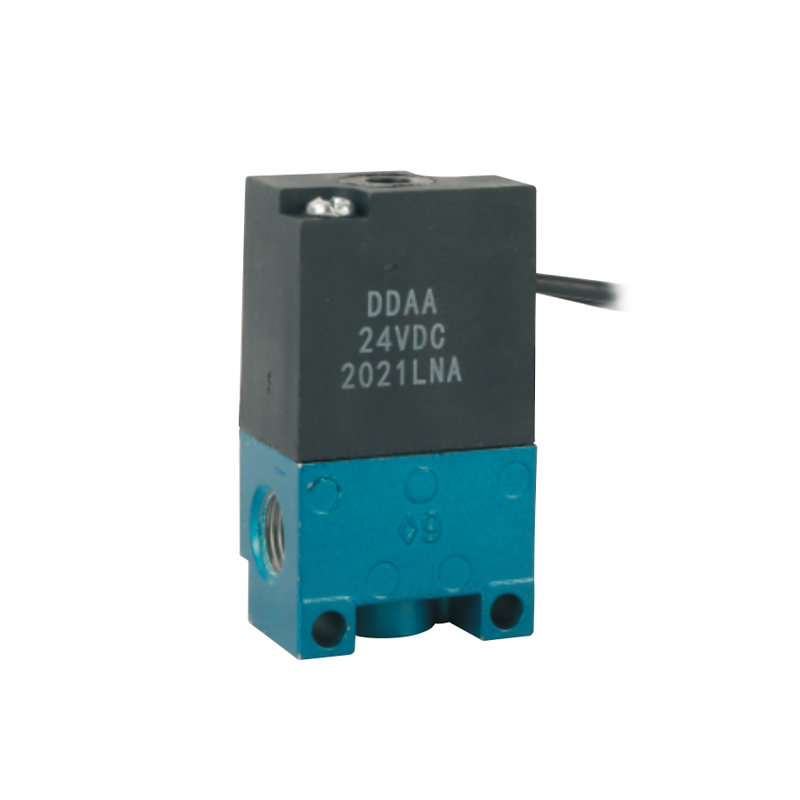
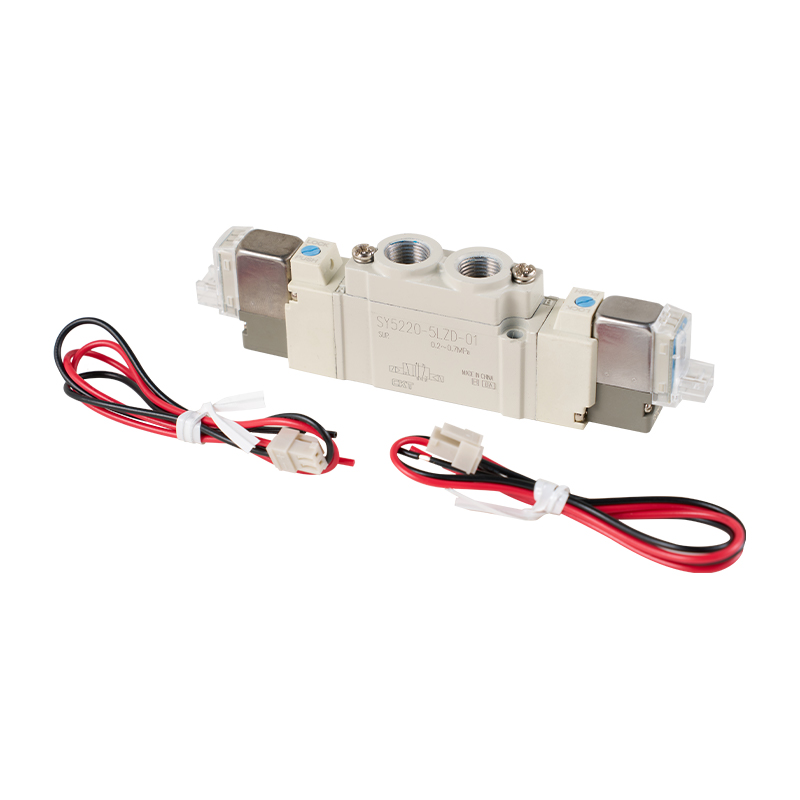
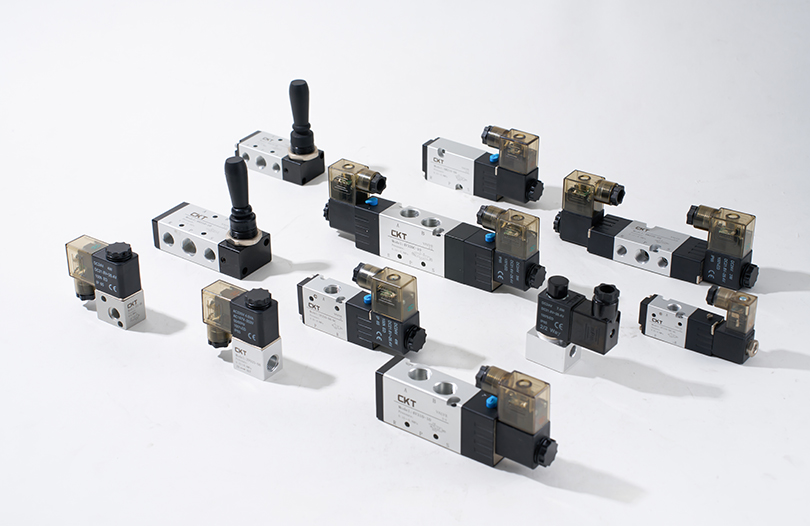
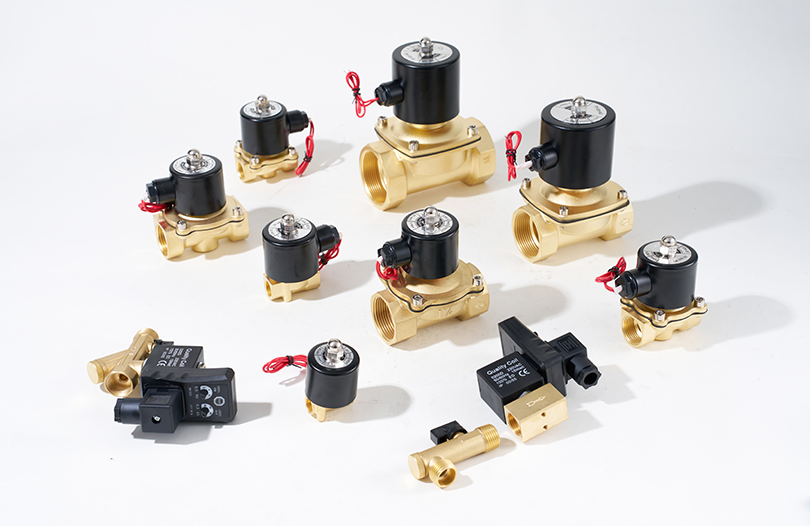
Injap kawalan arah menentukan berapa cepat silinder bertindak balas dan berapa lama ia memegang kedudukannya. Dua binaan asas ialah lakonan langsung dan kendalian perintis. Injap bertindak terus menggerakkan gelendong atau pelocok dengan solenoid dan biasanya mempunyai masa tindak balas yang lebih rendah untuk aplikasi aliran kecil. Injap kendalian pandu menggunakan isyarat pandu untuk menggerakkan gelendong utama, yang membolehkan kadar aliran lebih tinggi tanpa penggunaan kuasa gegelung yang berlebihan.
Spesifikasi yang paling penting ialah faktor Cv (pekali aliran). Cv yang lebih tinggi bermakna injap boleh menghantar lebih banyak udara pada penurunan tekanan tertentu. Jika silinder memerlukan aliran tertentu untuk mencapai kelajuan sasaran, memilih injap dengan Cv yang terlalu rendah menutup kelajuan lejang maksimum. Sebagai contoh, silinder gerudi 32 mm dengan lejang 100 mm pada 0.6 MPa boleh melengkapkan kitaran dengan cepat dengan injap berkadar pada Cv 0.35, tetapi jika Cv turun kepada 0.2, masa lejang boleh meningkat sebanyak 30 hingga 40 peratus di bawah keadaan operasi yang sama.
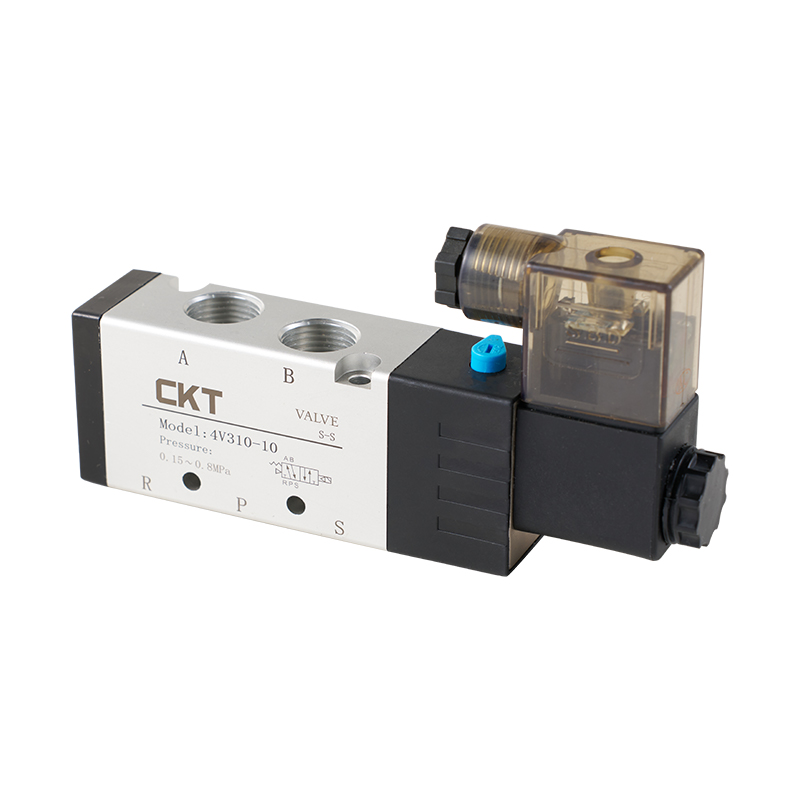
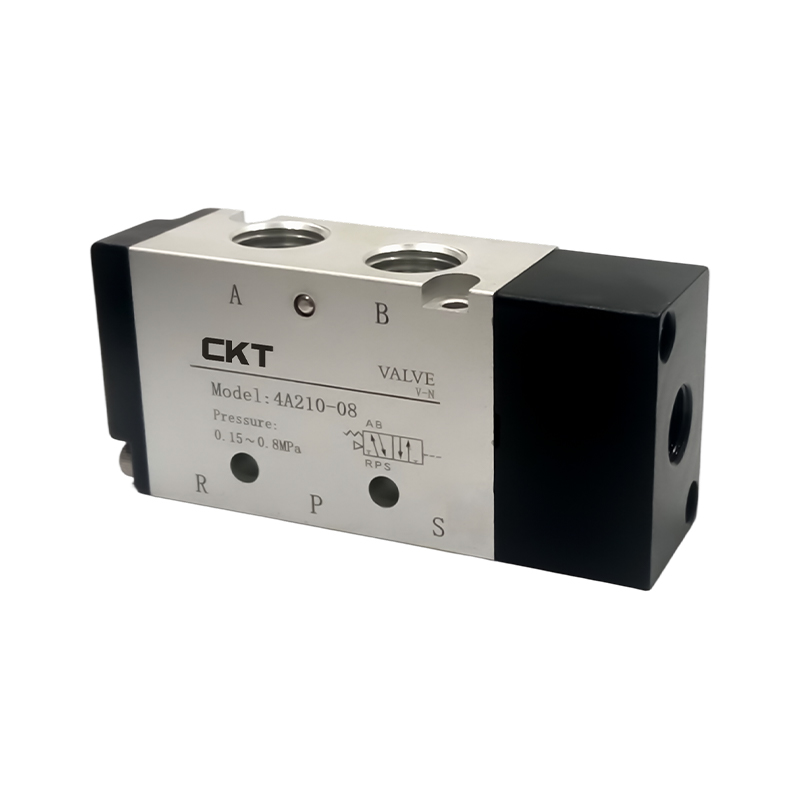
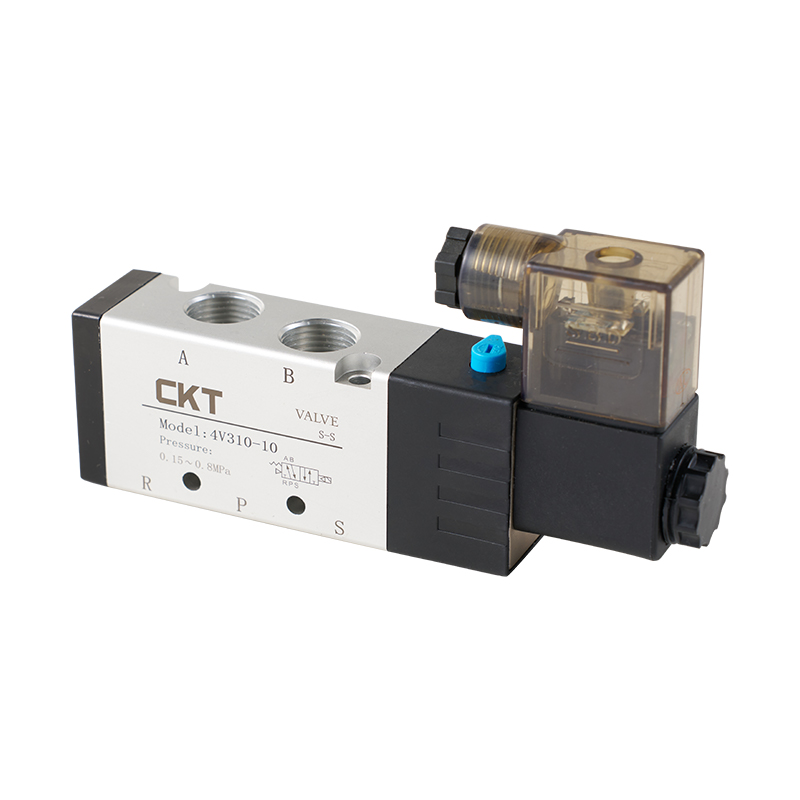 4V Siri Pilot Pengendalian Injap Solenoid 5 Hala dengan Aliran Tinggi dan Tindak Balas Pantas Siri 4V menawarkan pengedap lajur gelongsor untuk kebocoran rendah dan tindak balas dinamik, dengan fungsi pusat tiga kedudukan pilihan. Penarafan Cv dan penggerak pantas menjadikannya sesuai untuk kawalan silinder yang tepat. Lihat Produk →
Masa tindak balas adalah satu lagi faktor penentu dalam mesin kitaran tinggi. Injap solenoid dalam aplikasi pneumatik biasanya bertindak balas dalam masa 5 hingga 20 milisaat, bergantung pada voltan, watt gegelung dan laluan aliran dalaman. Dalam peranti yang berjalan secara berterusan pada tiga kitaran sesaat, perbezaan antara masa tindak balas 10 ms dan 25 ms mengubah margin kitaran tugas yang tersedia. Jika reka bentuk mekanisme dikira untuk masa tindak balas yang lebih pendek tetapi injap lebih perlahan, mesin mungkin tidak mencapai daya pemprosesan yang dijangkakan. Itulah sebabnya CKT mengesyorkan untuk mengesahkan tindak balas dan aliran injap bersama-sama dengan saiz silinder sebelum membeli.
| Parameter | Julat yang Disyorkan | Mengapa Ia Penting |
|---|---|---|
| Faktor cv | 0.1 hingga 1.5 bergantung pada saiz penggerak | Mentakrifkan aliran maksimum dan, oleh itu, kelajuan maksimum |
| Masa tindak balas | 5 hingga 20 ms | Secara langsung mempengaruhi masa kitaran untuk mengendalikan peralatan |
| Voltan dan watt | DC24V biasa; AC110/220V tersedia | Mempengaruhi penggunaan tenaga dan pembentukan haba gegelung |
| Kelas perlindungan | IP40 atau lebih tinggi untuk bilik bersih, IP65 untuk kawasan basah | Mencegah kegagalan yang tidak dapat diramalkan dalam persekitaran yang keras |
Kualiti pemasangan juga mempengaruhi prestasi injap. Sambungan elektrik yang longgar atau kegagalan pelepasan terikan menyebabkan operasi gegelung terputus-putus yang amat sukar untuk didiagnosis. Begitu juga, peredam yang hilang pada port ekzos meningkatkan bunyi dan boleh menarik semula habuk ke dalam ruang spring dalaman injap, mempercepatkan haus kili.
Penggerak: Silinder Udara untuk Pergerakan Boleh Dipercayai
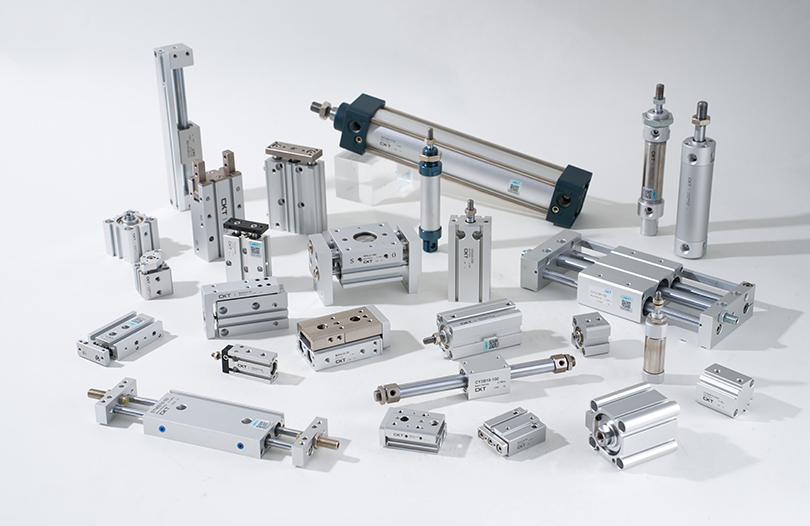
Silinder udara ialah cabang kerja automasi pneumatik. Pemilihan bermula dengan saiz lubang, yang mentakrifkan daya yang dihasilkan. Daya dikira sebagai tekanan kerja didarab dengan kawasan omboh. Pada 0.5 MPa, silinder gerudi 32 mm menghasilkan daya kira-kira 402 N dalam arah menolak. Silinder gerudi 50 mm menghasilkan kira-kira 981 N pada tekanan yang sama. Jika beban adalah 600 N, lubang 32 mm tidak boleh melakukan kerja, walaupun daya teori kelihatan hampir; geseran, penyahkadaran untuk kelajuan tinggi, dan kehilangan aliran injap semuanya mengurangkan daya berkesan sebanyak 10 hingga 30 peratus.
 Silinder Piawai Batang Pengikat Siri SC dengan Reka Bentuk Padat dan Kusyen Boleh Laras Silinder tie-rod ini memberikan output daya yang boleh dipercayai merentasi saiz lubang, dengan kusyen yang stabil dan pengedap suhu tinggi. Julat kelajuan dan panjang padatnya menampung keperluan lejang yang berbeza-beza dengan cekap. Lihat Produk →
Panjang lejang mesti sepadan dengan jarak pergerakan, tetapi lejang tidak boleh melebihi keperluan secara tidak perlu. Semakin lama pukulan, semakin banyak udara termampat digunakan setiap kitaran dan semakin banyak rod terdedah kepada beban sisi dan risiko lengkok, terutamanya dalam reka bentuk batang pengikat. Pengeluar silinder udara biasanya menyediakan kelajuan omboh maksimum yang dibenarkan untuk setiap saiz lubang. Sebagai contoh, silinder standard boleh beroperasi dengan pasti pada kelajuan sehingga 500 mm/s, manakala silinder badan nipis atau silinder rod panduan khas mungkin mempunyai had yang berbeza. Melebihi kelajuan terkadar menyebabkan kehausan pramatang pada pengedap dan boleh menghasilkan kesan kusyen yang berlebihan pada penghujung strok.
Jenis Silinder dan Kesesuaian Aplikasi
Perbezaan asas adalah antara silinder tie-rod standard, yang teguh dan mudah dipasang dengan pelbagai pilihan kedudukan; silinder nipis, yang sesuai dengan ruang padat; dan silinder tanpa rod, yang menjimatkan ruang dalam aplikasi bergerak lejang panjang. Silinder berbilang paksi seperti CXS berfungsi sebagai penggerak dua silinder gabungan untuk unit pick-and-place lejang yang lebih pendek. Penggenggam pneumatik, termasuk unit selari dan jenis sesondol, adalah silinder khusus dengan dua rahang bertentangan untuk pengapit bahagian.
- Silinder standard seperti siri SC menyediakan pilihan pemasangan terluas dan merupakan tenaga kerja pembinaan mesin.
- Silinder nipis disyorkan apabila ruang menegak terhad tetapi beban sisi adalah minimum.
- Silinder tanpa rod dipilih apabila panjang lejang melebihi dua kali ganda ruang yang tersedia untuk silinder konvensional.
- Grippers digunakan dalam pemasangan automotif dan elektronik untuk pegangan bahagian yang boleh dipercayai.
Kusyen adalah titik pemilihan yang penting. Silinder yang menghempas pada penghujung kejutan menyerap kebanyakannya dalam struktur mekanikal, menyebabkan keletihan komponen. Silinder standard dengan injap kusyen boleh laras membolehkan jurutera melembutkan impak akhir lejang. Dalam mesin yang berjalan pada 60 kitaran seminit, daya kusyen boleh bermakna perbezaan antara selang penyelenggaraan yang diukur dalam tahun berbanding bulan.
Automasi Vakum: Menjana dan Menggunakan Vakum untuk Pengendalian Bahagian
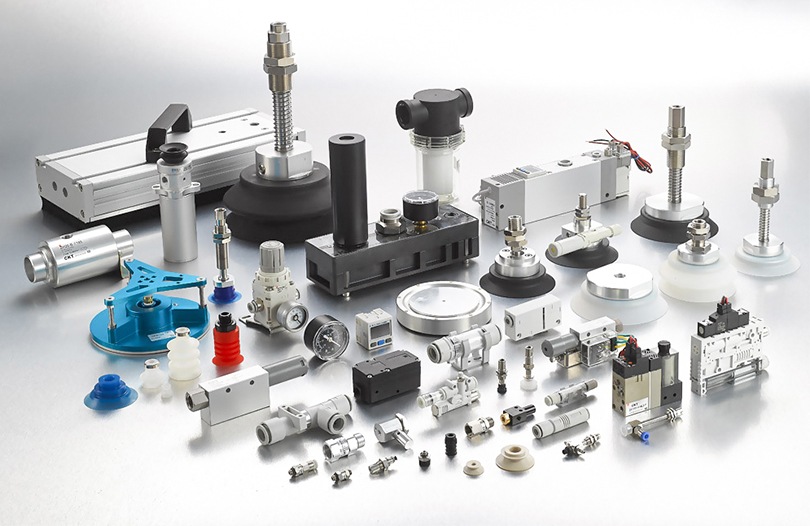
Komponen vakum memainkan peranan unik dalam senarai peralatan automasi pneumatik. Daripada menolak bahagian, mereka mengangkat, memegang dan melepaskan bahagian menggunakan tekanan berbeza. Penjana vakum standard ialah unit serba lengkap yang menggunakan bekalan udara untuk mencipta vakum oleh kesan Venturi. Ia padat, murah dan boleh dipercayai untuk bahagian kecil. Penjana vakum berbilang peringkat menghasilkan vakum yang lebih tinggi dan menggunakan kurang udara daripada unit satu peringkat, menjadikannya berharga untuk penghantaran gelung tertutup atau pengendalian bahan berliang.
Memilih penjana vakum bermula dengan tahap vakum yang diperlukan dan aliran sedutan. Tahap vakum -20 hingga -40 kPa adalah mencukupi untuk memegang bahagian yang rata dan tegar seperti kepingan logam atau panel kaca. Bahan berliang seperti kadbod hanya boleh menampung vakum separa, memerlukan aliran sedutan yang lebih tinggi pada penjana untuk mengimbangi kebocoran. Permukaan tegar yang licin boleh mencapai -80 kPa atau lebih, tetapi aliran sedutan hanya perlu sederhana. Gabungan tahap vakum dan aliran sedutan yang salah membawa kepada kegagalan hentian geganti berterusan semasa operasi.
Cawan sedutan juga memainkan peranan penting. Cawan jenis belos mematuhi permukaan melengkung, seperti beg pembungkusan fleksibel. Cawan rata adalah yang terbaik untuk permukaan licin yang tegar. Cawan span khas direka bentuk untuk permukaan bertekstur atau tidak rata di mana cawan biasa akan bocor. Cawan bukan sentuhan ditetapkan untuk bahan sensitif untuk mengelakkan tanda sentuhan. Bagi pengendali mesin pembungkusan, memilih cawan yang tidak sepadan dengan profil permukaan mengakibatkan daya tahan yang lemah dan bahagian yang kerap terjatuh. Siri CBLP CKT, misalnya, direka khusus dengan cawan beralun berlipat ganda untuk beg pembungkusan yang fleksibel.
Penapis vakum dan injap sehala adalah komponen sokongan yang penting. Penapis menyimpan habuk daripada penjana vakum, memanjangkan hayat perkhidmatannya. Pengawal selia vakum melaraskan paras vakum untuk melindungi bahagian nipis atau rapuh daripada sedutan berlebihan. Injap keselamatan vakum boleh melepaskan vakum serta-merta apabila sistem dimatikan atau apabila bahagian dipindahkan, meningkatkan kelajuan kitaran dan mencegah kerosakan.
Memadankan Komponen Pneumatik dengan Tugasan Automasi Biasa
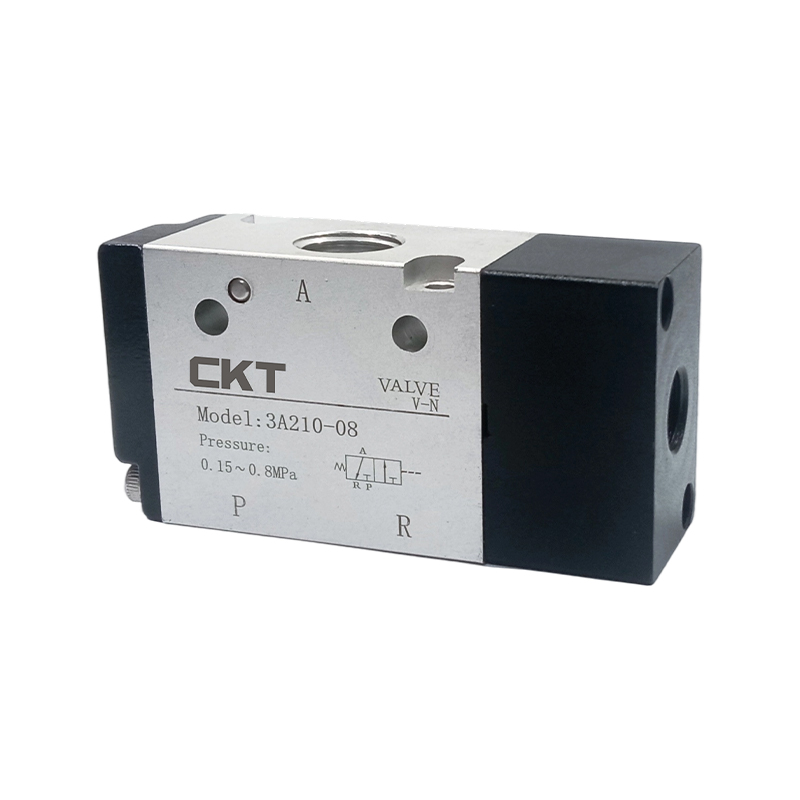
Pasukan kejuruteraan sering bertanya sama ada silinder standard sudah mencukupi, atau sama ada mereka memerlukan silinder tanpa rod atau penggerak terkawal servo. Jawapannya bergantung pada kitaran mesin dan kekangan fizikal bingkai. Dalam barisan pembungkusan, F.R.L yang padat. dan injap solenoid dengan silinder mini ringkas mungkin berfungsi lebih baik daripada silinder gerek besar kerana lejang yang diperlukan adalah pendek dan ruangnya sempit. Dalam sistem pengisihan atau pemeriksaan, injap mekanikal yang dicetuskan oleh penggerak boleh digunakan untuk memulakan jujukan, tetapi injap solenoid yang disambungkan kepada PLC biasanya lebih disukai untuk fleksibiliti.
| Permohonan | Komponen Teras | Fokus Pemilihan |
|---|---|---|
| Pemilihan bahagian dan penempatan | Grippers, penjana vakum, cawan sedutan | Muatan, sentuhan permukaan, kelajuan tindak balas |
| Penyampaian bahan | Penghantar vakum, ejector berbilang peringkat | Penggunaan udara, aliran vakum, keliangan bahan |
| Tutup kotak dan menekan | Silinder standard, F.R.L., injap 4 hala | Daya, lejang, rintangan beban sisi |
| Pengisihan berkelajuan tinggi | Injap padat, silinder frekuensi tinggi | Masa tindak balas, cycle rate, cushioning |
| Mengapit dan memegang | Injap mekanikal, silinder pencengkam, penapis udara | Daya pengapit, kebolehulangan, keselamatan |
Parameter Teknikal Utama Yang Mendorong Keputusan Perolehan
Keputusan perolehan dalam peralatan automasi pneumatik tidak boleh dibuat berdasarkan harga sahaja. Beberapa parameter teknikal mempunyai kesan langsung pada kos kitaran hayat, dan memahaminya membantu mengelakkan pilihan buruk yang muncul sebagai beban penyelenggaraan selepas waranti tamat tempoh.
Julat Tekanan dan Titik Operasi
Komponen pneumatik standard direka bentuk untuk beroperasi dalam julat tekanan 0.1 hingga 0.8 MPa, dengan kebanyakan mesin ditetapkan pada 0.5 hingga 0.7 MPa. Jika pengawal selia ditetapkan pada 0.5 MPa, komponen mesti menunjukkan tingkah laku yang konsisten pada ketika itu. Injap berkadar 0.05 hingga 1.0 MPa untuk tekanan pandu selalunya merupakan pilihan praktikal untuk talian industri, kerana ia bertolak ansur dengan turun naik tekanan merentasi perubahan syif. Dalam sistem vakum, julat tekanan dalam kPa adalah lebih relevan. Penjana vakum harus dipadankan dengan permintaan vakum kes terburuk sistem.
Masa Tindak Balas dan Kadar Kitaran
Peralatan kitaran tinggi memerlukan masa tindak balas yang menyokong kadar kitaran sasaran. Untuk mesin yang menjalankan 40 kitaran seminit, jumlah masa kitaran ialah 1.5 saat. Tindak balas injap mungkin hanya 10 milisaat, tetapi jika silinder mengambil masa 600 milisaat untuk bergerak 150 mm dan mesin memerlukan 300 ms tinggal, matematik hanya meninggalkan 590 milisaat untuk pergerakan yang tinggal. Jika tindak balas komponen lebih perlahan daripada reka bentuk, mesin tidak mempunyai penimbal dan akan gagal di bawah permintaan puncak.
Penggunaan Udara dan Kecekapan Tenaga
Kecekapan tenaga untuk sistem pneumatik sering ditakrifkan oleh jumlah udara termampat yang digunakan setiap kitaran. Silinder dengan lejang yang lebih panjang menggunakan lebih banyak udara. Kadar kebocoran hanya 1 mm dalam pemasangan boleh meningkatkan penggunaan udara beribu-ribu liter setahun. Mengukur penggunaan udara setiap kitaran mesin adalah alat yang diabaikan tetapi berkesan untuk mengurangkan kos operasi. Di kilang dengan beribu-ribu kitaran setiap hari, memilih komponen yang dimeterai dengan baik dan silinder bersaiz betul menjimatkan jauh lebih banyak daripada penjimatan daripada menggunakan pembekal yang berharga lebih rendah.
Hayat Perkhidmatan dan Kadar Haus
Injap pneumatik selalunya dinilai dalam berjuta-juta kitaran. Injap solenoid berkualiti tinggi boleh menyediakan 10 juta kitaran, manakala pengedap silinder yang bermuatan berat mungkin memerlukan penggantian selepas 2 hingga 5 juta pukulan. Persekitaran ialah pembolehubah utama: udara yang berdebu, lembap atau agresif secara kimia memendekkan hayat komponen secara drastik. Perubahan mudah kepada unit penapisan atau bahan pengedap yang dinaik taraf boleh menambah beribu-ribu jam masa jalan.
Amalan Pemasangan dan Penyelenggaraan Yang Menghalang Masa Henti
Pemasangan yang betul mempunyai pengaruh yang sama terhadap hayat perkhidmatan seperti kualiti komponen. Langkah pertama ialah mengesahkan bahawa udara termampat telah dikeringkan dan ditapis secukupnya sebelum ia memasuki mesin. Saluran paip hendaklah dibersihkan secara siram sebelum sebarang aksesori pneumatik dipasang. Sisa serpihan daripada paip adalah punca utama penyenyap tersumbat dan kili melekat. Selaras dengan amalan penyelenggaraan industri biasa, elemen penapis udara perlu diperiksa setiap 4000 jam operasi atau lebih awal jika penurunan tekanan merentasi penapis menjadi ketara.
Keserasian meterai adalah satu lagi perkara yang diabaikan. Suhu udara termampat dan kehadiran kabus minyak boleh membuat pengedap getah membengkak, mengecut, atau retak. Memeriksa bahawa bahan pengedap serasi dengan julat suhu operasi adalah penting. Di CKT, amalan pengeluaran dalaman adalah untuk menguji anjing laut di bawah 100 peratus proses pemasangan dalaman, memberikan keterlihatan tinggi tentang cara anjing laut berkelakuan dalam keadaan pembuatan terkawal.
Penyelenggaraan rutin harus termasuk memeriksa pelarasan kusyen silinder, membersihkan peredam ekzos dan mengesahkan bahawa suis magnet tidak mengalihkan kedudukan pelekapnya. Di banyak kilang, kedudukan semula mudah kelewatan suis adalah punca utama mesin kehilangan satu atau dua pukulan seminit. Pemeriksaan kebocoran akustik menggunakan larutan sabun atau pengesan ultrasonik moden boleh mengenal pasti kebocoran pada gandingan, yang merupakan satu-satunya sumber terbesar tenaga terbuang dalam loji pneumatik.
Apabila kebolehpercayaan silinder menjadi kritikal, topik pemasangan dan penjajaran silinder muncul. Penjajaran salah antara paksi silinder dan beban bergerak boleh mengurangkan hayat perkhidmatan sebenar kepada hanya sebahagian kecil daripada hayat yang direka bentuk. Kefahaman kos tersembunyi pemasangan silinder yang tidak betul adalah lebih penting daripada memilih silinder harga tertinggi.
Soalan Lazim
Bagaimanakah saya memilih peralatan automasi pneumatik yang sesuai untuk mesin saya?
Mulakan dengan mentakrifkan tugas: menggerakkan, mencengkam, menekan, mengangkat atau menyusun. Tentukan berat beban, panjang lejang, kelajuan yang diperlukan, tekanan operasi yang tersedia, kadar kitaran dan keadaan persekitaran. Daripada kriteria tersebut, kirakan lubang yang diperlukan, pilih injap solenoid dengan Cv yang mencukupi, dan pilih F.R.L. bersaiz untuk jumlah aliran. Untuk pengendalian vakum, pilih penjana yang menyediakan tahap vakum dan aliran sedutan yang diperlukan, kemudian padankan jenis cawan dengan permukaan bahagian. Dengan urutan ini, komponen dipilih berdasarkan keperluan mesin yang boleh diukur dan bukannya keutamaan.
Mengapakah peralatan automasi pneumatik saya berjalan perlahan dan tidak boleh dipercayai?
Dalam kebanyakan kes, puncanya ialah gabungan penurunan tekanan dan aliran yang tidak mencukupi. F.R.L yang bersaiz kecil atau penapis separa tersumbat adalah punca utama. Injap solenoid yang terlalu kecil mengehadkan aliran udara ke silinder, memperlahankan kelajuan lejang. Kelengkapan bocor dan pengedap haus juga menyebabkan kehilangan tekanan secara beransur-ansur. Periksa tekanan pada salur masuk silinder dan bandingkan dengan tekanan di stesen pengawal selia; penurunan lebih daripada 0.02 hingga 0.05 MPa patut disiasat.
Berapa kerap komponen pneumatik perlu diganti dalam tetapan industri?
Selang penggantian bergantung pada kiraan kitaran, tekanan operasi, kualiti udara dan keadaan beban. Dalam mesin kitaran tinggi, injap solenoid sering diperiksa selepas 5 juta kitaran. Pengedap silinder mungkin memerlukan perhatian selepas 3 hingga 5 juta kitaran dalam operasi berterusan. Penapis biasanya memerlukan penggantian elemen setiap 4000 hingga 8000 jam, bergantung pada pencemaran. Pendekatan yang paling boleh dipercayai adalah untuk menjejaki kiraan kitaran dan menggantikan komponen utama pada akhir hayat bergunanya, dan bukannya menunggu kegagalan sepenuhnya.
Apakah perbezaan antara penjana vakum satu peringkat dan berbilang peringkat?
Penjana satu peringkat adalah padat dan memberikan vakum sederhana dengan muncung dalaman yang direka bentuk secara ringkas. Ia biasanya digunakan untuk bahagian kecil dalam aplikasi pilih-dan-tempat. Penjana berbilang peringkat mempunyai berbilang muncung secara bersiri atau selari, menghasilkan vakum yang lebih tinggi dan lebih banyak aliran sedutan pada penggunaan udara termampat yang lebih rendah bagi setiap unit vakum. Ini ditentukan untuk bahan berliang, garis sedutan yang lebih panjang atau aplikasi yang berbilang cawan dibekalkan sebagai satu kumpulan.
Bagaimanakah saya boleh mengurangkan penggunaan udara termampat dalam sistem pneumatik tanpa prestasi pemotongan?
Kurangkan tekanan operasi ke tahap paling rendah yang boleh diterima, kerana penggunaan udara adalah berkadar dengan tekanan mutlak. Pilih silinder dengan panjang lejang minimum yang diperlukan. Gunakan penjana vakum dengan reka bentuk berbilang peringkat di mana vakum tinggi diperlukan. Hilangkan kebocoran dengan mengekalkan gandingan dan kelengkapan. Semak F.R.L. untuk penurunan tekanan dan pelincir untuk aliran minyak berlebihan. Dalam kebanyakan kes, hanya membetulkan kebocoran boleh mengurangkan penggunaan udara sebanyak 20 hingga 30 peratus, tanpa mengubah sebarang parameter proses.